MIG ঢালাই সবচেয়ে কার্যকর হয় যখন একই সময়ে চারটি শর্ত সারিবদ্ধ হয়: বেস মেটাল পরিষ্কার এবং শুষ্ক, প্রাচীরের বেধ মোটামুটি 3 মিমি এবং 12 মিমি এর মধ্যে থাকে, আর্কটি চলন্ত বাতাস থেকে রক্ষা করা হয় এবং জয়েন্টটিকে সমতল বা অনুভূমিক অবস্থানে ঢালাই করা হয় — বা ঘোরানো হয় যাতে এটি সেখানে থাকে। এই শর্তগুলির যেকোনও একটি সরান এবং প্রক্রিয়াটি এখনও চলে, তবে এটি শান্তভাবে দোকানের মেঝেতে দ্রুততম, পরিষ্কার এবং সবচেয়ে লাভজনক বিকল্প হওয়া বন্ধ করে দেয়।
MIG ওয়েল্ডিং, আনুষ্ঠানিকভাবে গ্যাস মেটাল আর্ক ওয়েল্ডিং (GMAW), একটি বন্দুকের মাধ্যমে একটি ক্রমাগত ব্যবহারযোগ্য তারের ইলেক্ট্রোড ফিড করে যখন বাহ্যিকভাবে সরবরাহ করা শিল্ডিং গ্যাস গলিত পুলকে রক্ষা করে। কারণ ওয়্যারটি কখনই থামে না, প্রতি কয়েকশ মিলিমিটারে পরিবর্তন করার জন্য কোনও চিপ এবং কোনও ইলেক্ট্রোড নেই, এই কারণেই যখনই কাজের শর্তগুলি সহযোগিতা করে তখন প্রক্রিয়াটি উত্পাদন ওয়েল্ডিংকে প্রাধান্য দেয়।
চারটি শর্ত যা MIG কে সেরা পছন্দ করে
MIG সম্পর্কে প্রতিটি ব্যবহারিক সিদ্ধান্ত — তারের ব্যাস, গ্যাস মিক্স, অ্যাম্পেরেজ, ফিক্সচার — এই চারটি কাঠামোগত অবস্থাতে ফিরে আসে এবং ঢালাই পদ্ধতি লেখার আগে সেগুলি পরীক্ষা করার মতো।
পরিষ্কার, শুকনো ধাতু
মিল স্কেল, তেল, রং এবং আর্দ্রতা আর্কের ভিতরে পুড়ে যায় এবং ছিদ্রে পরিণত হয়। একটি পেষকদন্ত সঙ্গে দশ মিনিট একটি rework টিকিটের চেয়ে সস্তা.
3 মিমি থেকে 12 মিমি প্রাচীর
বেভেল ছাড়াই ফিউজ করার জন্য যথেষ্ট পাতলা, যথেষ্ট পুরু যে জমার হার নিজের জন্য অর্থ প্রদান করে। 1.5 মিমি নীচে চাপ অস্থির হয়ে ওঠে; 12 মিমি এর উপরে আপনি বেভেল এবং মাল্টি-পাস টেরিটরিতে আছেন।
এখনও বাতাস
শিল্ডিং গ্যাস সবচেয়ে দুর্বল লিঙ্ক। একটি হালকা ক্রস-ড্রাফ্ট গ্যাসের খাম খুলে ফেলবে এবং সেটিংস যতই ভালো হোক না কেন, ছিদ্রকে পিছনে ফেলে দেবে।
সমতল বা অনুভূমিক অবস্থান
মাধ্যাকর্ষণ 1G এবং 2G তে আপনার সাথে কাজ করে, তাই ভ্রমণের গতি, অনুপ্রবেশ এবং পুঁতির উপস্থিতি সবই সেখানে শীর্ষে — অথবা আপনি পরিবর্তে ওয়ার্কপিসটি ঘোরান৷
অন্য সব কিছু — ইনডাক্টেন্স, ট্রাভেল অ্যাঙ্গেল, কন্টাক্ট-টিপ দূরত্ব — একটি টিউনিং বিশদ যা একটি চার্ট এবং দশ মিনিটের অনুশীলনের মাধ্যমে সংশোধন করা যেতে পারে। এই চারটি কাঠামোগত, এবং কোনও মেশিন সেটিং অনুপস্থিতটির জন্য ক্ষতিপূরণ দেয় না।
পুরুত্ব এবং উপাদান: এমআইজি মিষ্টি স্পট
কার্বন স্টিলের জন্য, MIG প্রায় 3 মিমি থেকে 12 মিমি পর্যন্ত প্লেটে সর্বোত্তম, এবং ফিট-আপ টাইট এবং ধাতু পরিষ্কার থাকলে এটি 3 মিমি নীচের পাতলা শীটটি খুব ভালভাবে পরিচালনা করে।
| উপাদান বেধ | তারের ব্যাস | শিল্ডিং গ্যাস | স্থানান্তর মোড |
|---|---|---|---|
| 1.0-3.0 মিমি শীট | 0.8 মিমি (0.030 ইঞ্চি) | 75% Ar / 25% CO2 | শর্ট সার্কিট |
| 3.0-6.0 মিমি প্লেট | 1.0 মিমি (0.035 ইঞ্চি) | 85% Ar / 15% CO2 | শর্ট সার্কিট or spray |
| 6.0-12.0 মিমি প্লেট | 1.2 মিমি (0.045 ইঞ্চি) | 90% Ar / 10% CO2 | স্প্রে বা ডাল স্প্রে |
| 12 মিমি এবং তার উপরে | 1.2-1.6 মিমি | 90% Ar / 10% CO2 | স্পন্দিত স্প্রে, বেভেলড জয়েন্ট, মাল্টি-পাস |
অ্যালুমিনিয়াম নিয়ম পরিবর্তন করে: এটির প্রয়োজন 100% আর্গন, অক্সাইড স্কিন ভেঙে ফেলার জন্য একটি পুশ কৌশল এবং একটি স্পুল বন্দুক বা পুশ-পুল টর্চ কারণ তারটি লম্বা লাইনারের মাধ্যমে খাওয়ানোর জন্য খুব নরম। স্টেইনলেস স্টিল উভয়ের মধ্যে বসে এবং সাধারণত হিলিয়ামের সাথে একটি ট্রাই-মিক্স গ্যাস বা তরলতা নিয়ন্ত্রণের জন্য একটি ছোট CO2 সংযোজন চায়।
পরিচ্ছন্নতা এবং ফিট-আপ: যেখানে বেশিরভাগ এমআইজি সমস্যা শুরু হয়
মোটামুটি দশটি এমআইজি ত্রুটির মধ্যে নয়টি দূষণ বা একটি জয়েন্ট ফাঁক যা ব্যবহার করা তারের জন্য খুব প্রশস্ত ছিল - ওয়েল্ডিং মেশিনে নয়।
মিল স্কেল এবং মরিচা কেবল পৃষ্ঠের উপর বসে না; তারা তাপ শোষণ করে যা মূল ধাতুকে গলে যাওয়া উচিত, তাই অনুপ্রবেশ কমে যায় এবং অপারেটর ভোল্টেজ বন্ধ করে ক্ষতিপূরণ দেয়। তেল, পেইন্ট এবং কাটিং ফ্লুইড আর্কের মধ্যে ফুটতে থাকে এবং পুল থেকে গ্যাস বের করে দেয়, এই কারণেই ছিদ্র প্রায় সবসময় এমন একটি উপাদানের প্রথম পাসে প্রদর্শিত হয় যা কখনই হ্রাস পায়নি। গ্যালভানাইজড ইস্পাত সবচেয়ে কঠিন কেস: দস্তা আবরণ জয়েন্ট লাইন থেকে অন্তত 25 মিমি পিছনে স্থল হতে হবে, এবং তারপরও ধোঁয়া ভাল নিষ্কাশন দাবি করে।
ফিট-আপ ঠিক ততটাই গুরুত্বপূর্ণ। 1.2 মিমি একটি কঠিন তার 3 মিমি মূলের ব্যবধানকে পুড়িয়ে ফেলতে পারে না, তাই বর্গাকার বাট জয়েন্টে মোটামুটি এক তারের ব্যাস বা তার কম ফাঁক রাখা উচিত। যদি বানোয়াট সহনশীলতা এটির অনুমতি না দেয় তবে উত্তরটি সাধারণত একটি ব্যাকিং স্ট্রিপ বা সেটিংসের পরিবর্তনের পরিবর্তে প্রক্রিয়ার পরিবর্তন হয়।
শিল্ডিং গ্যাস, ড্রাফ্ট এবং আউটডোর বাস্তবতা
স্থির বাতাসে এমআইজি সবচেয়ে কার্যকর, এবং গ্যাস রক্ষা করার কারণ।
আর্গন মিশ্রণের একটি 12-20 লি/মিনিট (25-40 cfh) প্রবাহ শুধুমাত্র 8-10 কিমি/ঘন্টা ক্রস-ড্রাফ্ট দ্বারা ছিনিয়ে নেওয়া যেতে পারে, যা মোটামুটি একটি খোলা দোকানের দরজা দিয়ে বাতাসের গতি। প্রায় 20 লি/মিনিটের চেয়ে বেশি প্রবাহের হার বাঁকানো খুব কমই সমস্যার সমাধান করে; স্রোত উত্তাল হয়ে ওঠে, বায়ুমণ্ডলীয় বায়ু প্রবেশ করতে শুরু করে এবং ছিদ্র ভাল হওয়ার পরিবর্তে আরও খারাপ হয়। পর্দা, পর্দা এবং অস্থায়ী ঘের কর্মশালায় এটি সমাধান.
সাইটে, সৎ উত্তর হল যে সলিড-ওয়্যার এমআইজি গ্যাস-শিল্ডেড ফ্লাক্স-কোরড ওয়্যার (এফসিএডব্লিউ-জি) এর কাছে হেরে যায়, যা বাতাসকে আরও ভাল সহ্য করে কারণ স্ল্যাগ এবং ফ্লাক্স কোর পুলটিকে রক্ষা করতে সহায়তা করে। এই কারণেই আউটডোর স্ট্রাকচারাল ওয়েল্ডিং এবং ফিল্ড মেরামতের কাজ খুব কমই কঠিন তারের উপর চলে।
অবস্থান এবং ঘূর্ণন: ফ্ল্যাটে চাপ রাখা
MIG তার সর্বোচ্চ জমার হার এবং ফ্ল্যাট (1G/1F) এবং অনুভূমিক (2G/2F) অবস্থানে এর সবচেয়ে পরিষ্কার গুটিকা সরবরাহ করে, কারণ মাধ্যাকর্ষণ গলিত পুলকে ধরে রাখে যেখানে অপারেটর এটি চায়।
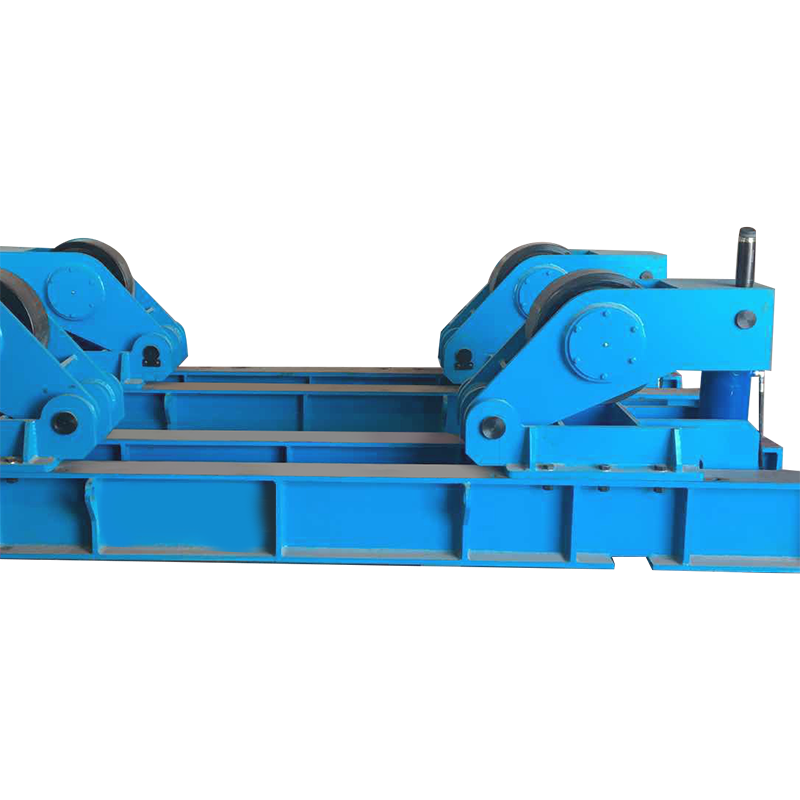
উত্পাদনে, ওয়ার্কপিসটি সাধারণত টর্চের পরিবর্তে ঘোরানো হয়। একটি ঢালাই রোটেটর একটি নিয়ন্ত্রিত পৃষ্ঠের গতিতে একটি সিলিন্ডার, পাত্র বা পাইপ স্পুলকে ঘুরিয়ে দেয় যাতে চাপটি স্থায়ীভাবে সমতল অবস্থানে থাকে, যা একটি ধীর, অবস্থান-নির্ভর কাজকে পুনরাবৃত্তিযোগ্য একটিতে রূপান্তর করে। লম্বা সীমের জন্য, অ্যান্টি-ড্রিফ্ট বা চালিত অরবিটাল মুভমেন্ট সহ একটি ইউনিট জাহাজটিকে বাঁকানোর সাথে সাথে অক্ষীয়ভাবে লতানো থেকে বিরত রাখে, তাই সীমটি সর্পিল হয় না।
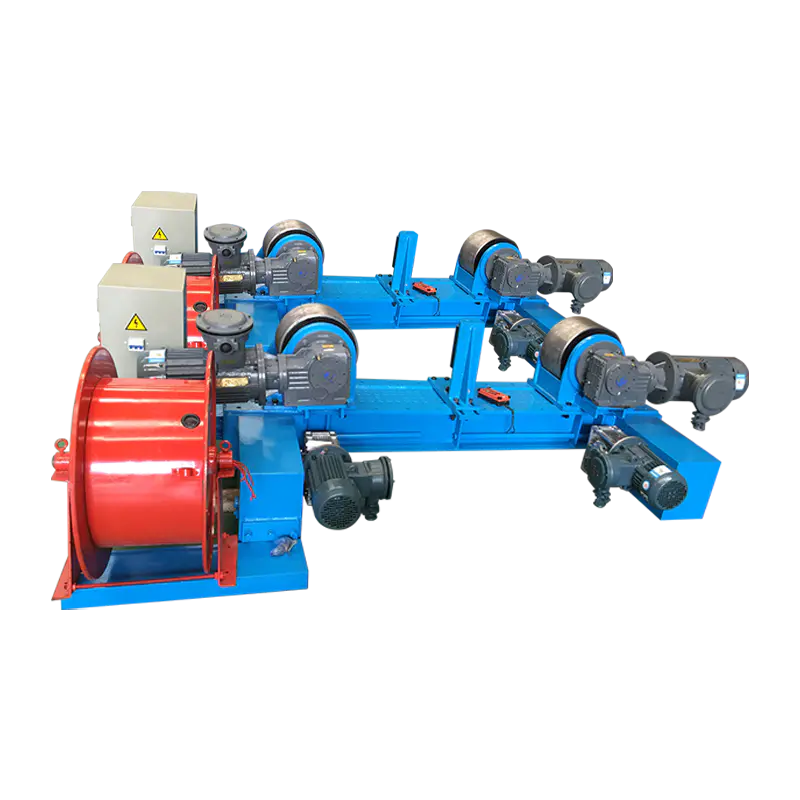 বৈদ্যুতিক অরবিটাল মুভমেন্ট এবং অ্যান্টি-ড্রিফট সহ 20T অ্যাডজাস্টেবল ওয়েল্ডিং রোটেটর বড় সিলিন্ডারের জন্য বৈদ্যুতিক ওয়েল্ডিং রোটেটর, অ্যান্টি-ড্রিফট এবং ডুয়াল-মোটর ড্রাইভ ব্যবহার করে পরিধির সীমগুলিকে স্থিতিশীল এবং পুনরাবৃত্তিযোগ্য রাখতে। পণ্য দেখুন →
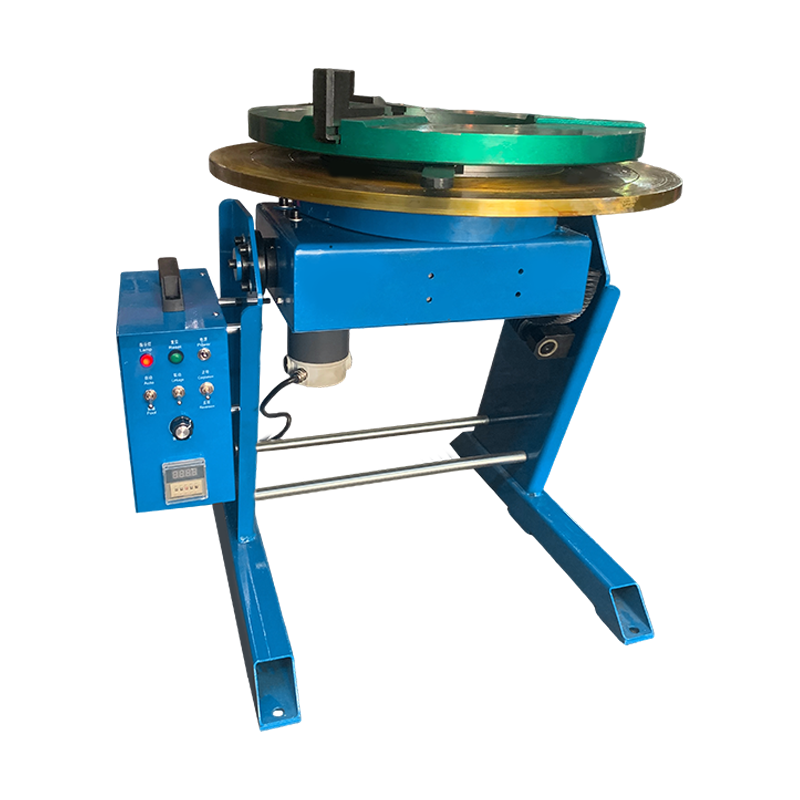
যে অংশগুলিকে সিলিন্ডারের মতো ঘোরানো যায় না - বন্ধনী, ফ্রেম, পাম্প হাউজিং, ভালভ বডিগুলি - একটিতে পরিচালনা করা হয় ঢালাই পজিশনার বা টার্নটেবল , যা কাজটিকে কাত করে এবং ঘোরায় যাতে জয়েন্টটি অনুভূমিকভাবে উপস্থাপিত হয়। একই নিয়ম প্রযোজ্য: ফিক্সচার, ওয়েল্ডারের কব্জি নয়, ঝালাইটি ফ্ল্যাটে তৈরি করা হয়েছে কিনা তা সিদ্ধান্ত নেয়।
একটি প্রাক-শুরু চেকলিস্ট যা বেশিরভাগ MIG অভিযোগের সমাধান করে
মেশিনকে দোষারোপ করার আগে, এই তালিকাটি ক্রমানুসারে কাজ করুন — বেশিরভাগ দোকানে প্রথম পাঁচটি আইটেমের ত্রুটি পাওয়া যায়।
- ইস্পাত কঠিন তারের জন্য ইলেক্ট্রোড-পজিটিভ (DCEP) পোলারিটি নিশ্চিত করুন।
- যোগাযোগ-টিপ-টু-কাজের দূরত্ব 10-15 মিমিতে সেট করুন; লম্বা স্টিক আউট অ্যাম্পেরেজ এবং অনুপ্রবেশ ড্রপ.
- গ্যাসের প্রবাহ 12-20 l/min এ সেট করুন এবং রেগুলেটরটি ট্রিগার ধরে চেক করুন, বিশ্রামে নয়।
- একে অপরের সাথে তারের ফিড গতি এবং ভোল্টেজ মেলে; চাপটি অবিচলিত বেকন ভাজার মতো শোনা উচিত, কর্কশ বা গুঞ্জন নয়।
- ড্রাইভ রোল টেনশন এবং লাইনার কন্ডিশন চেক করুন — বার্ড-নেস্টিং একটি ফিড সমস্যা, আর্ক সমস্যা নয়।
- পেইন্টেড ফ্রেমের রেলে নয়, জয়েন্টের কাছাকাছি কাজের রিটার্নটি ক্ল্যাম্প করুন।
- পাতলা শীটের জন্য, শর্ট-সার্কিট ট্রান্সফার নরম করতে 5-15 ডিগ্রী পুশ অ্যাঙ্গেল এবং সামান্য বেশি ইন্ডাকট্যান্স ব্যবহার করুন।
- ভারী প্লেটের জন্য, বন্দুকটি টেনে আনুন এবং পায়ের আঙ্গুলগুলি পরিষ্কারভাবে ভিজে না যাওয়া পর্যন্ত ভ্রমণের গতি বাড়ান।
যখন এমআইজি ভুল উত্তর
এমআইজি খুব কমই একটি খারাপ প্রক্রিয়া, কিন্তু মুষ্টিমেয় পরিস্থিতিতে অন্য একটি চাপ প্রক্রিয়া তার স্থান অর্জন করে — এবং অন্যথায় ভান করা অর্থ খরচ করে।
| প্রক্রিয়া | সবচেয়ে উপযুক্ত | ব্যবহারিক বেধ | বায়ু সহনশীলতা |
|---|---|---|---|
| MIG / GMAW (কঠিন তার, গ্যাস) | পরিষ্কার দোকান কাজ, শীট এবং মাঝারি প্লেট, উচ্চ উত্পাদন হার | 1-12 মিমি | দরিদ্র |
| Flux-cored / FCAW-G | সাইট এবং বহিরঙ্গন কাজ, পুরু বিভাগ, কাঠামোগত জয়েন্টগুলোতে | 6-25 মিমি | ভাল |
| স্টিক / SMAW | মরিচা, নোংরা বা ভেজা ধাতু, মেরামত, আবদ্ধ স্থান | 3-20 মিমি | চমৎকার |
| টিআইজি/জিটিএডব্লিউ | পাতলা বিভাগ, রুট পাস, স্টেইনলেস এবং অ্যালুমিনিয়াম যেখানে চেহারা গুরুত্বপূর্ণ | 0.5-6 মিমি | দরিদ্র |
আরও দুটি ব্যতিক্রম নামকরণের যোগ্য। অত্যন্ত পুরু অংশগুলি — 25 মিমি-এরও বেশি — সাধারণত নিমজ্জিত আর্ক বা ফ্লাক্স-কোরড মাল্টি-পাস কাজের সাথে দ্রুততর হয়। এবং বিশ্রী অবস্থানে খুব সংক্ষিপ্ত ঢালাই, যেখানে একটি ফিক্সচার সেট আপ করার জন্য ঢালাইয়ের চেয়ে বেশি খরচ হয়, প্রায়শই একটি লাঠি ইলেক্ট্রোড দিয়ে দ্রুত চলে যায়।
যেখানে MIG উৎপাদনে সবচেয়ে বেশি অর্থ প্রদান করে
ট্যাঙ্ক, চাপের জাহাজ, পাইপ স্পুল, উইন্ড টাওয়ার সেকশন এবং এইচ-বিম হল এমন পরিবেশ যেখানে এমআইজি ওয়েল্ডিং শিল্প স্কেলে সবচেয়ে কার্যকর, কারণ তাদের প্রত্যেকটিকে ঘোরানো যায়।
একটি পাত্র বা পাইপ স্পুলে, কাজটি চালিত রোলারগুলিতে সেট করা হয়, বন্দুকটি একটি নির্দিষ্ট কোণে রাখা হয় এবং মেশিনটি ভ্রমণ করে। একই যুক্তি টাওয়ার এবং মনোপাইল উত্পাদনকে চালিত করে, যেখানে অনুদৈর্ঘ্য এবং পরিধিযুক্ত সীমগুলি একটি কলামের নীচে বাঁক এবং বুমের সাথে ঢালাই করা হয়। ট্যাঙ্ক এবং পাইপ তৈরিতে, একটি ধ্রুবক টর্চ কোণের সাথে ঘূর্ণনের এই জোড়াটিই একটি দ্রুত ম্যানুয়াল প্রক্রিয়া থেকে এমআইজিকে সত্যিকারের পুনরাবৃত্তিযোগ্য প্রক্রিয়ায় পরিণত করে — ব্যবহারিক প্রভাবটি এই চেহারায় আরও বিশদে কভার করা হয়েছে কিভাবে ঢালাই rotators ধাতু ট্যাংক এবং পাইপ উত্পাদন রূপান্তরিত .
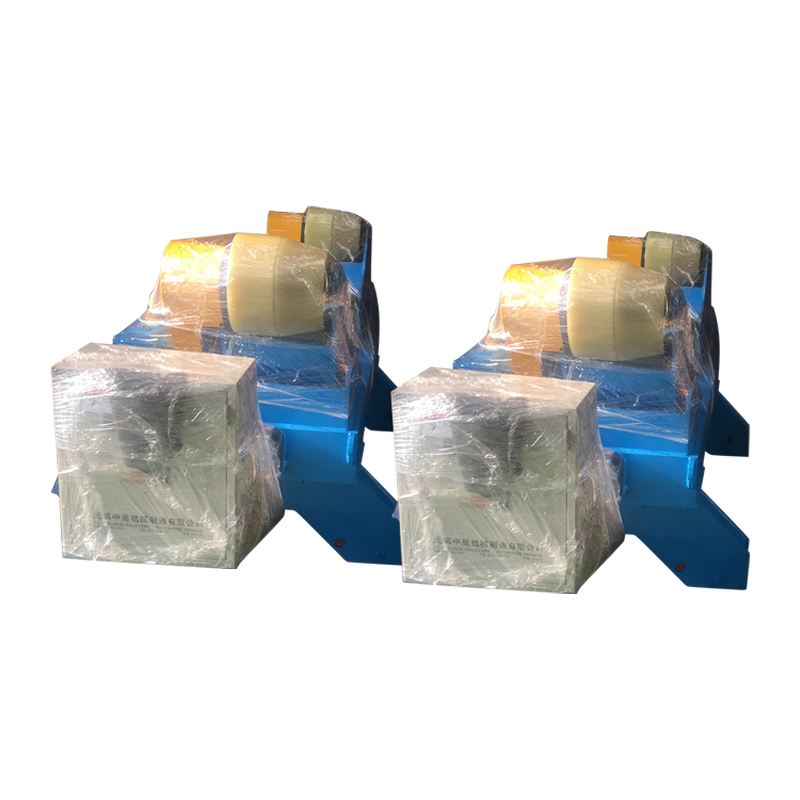
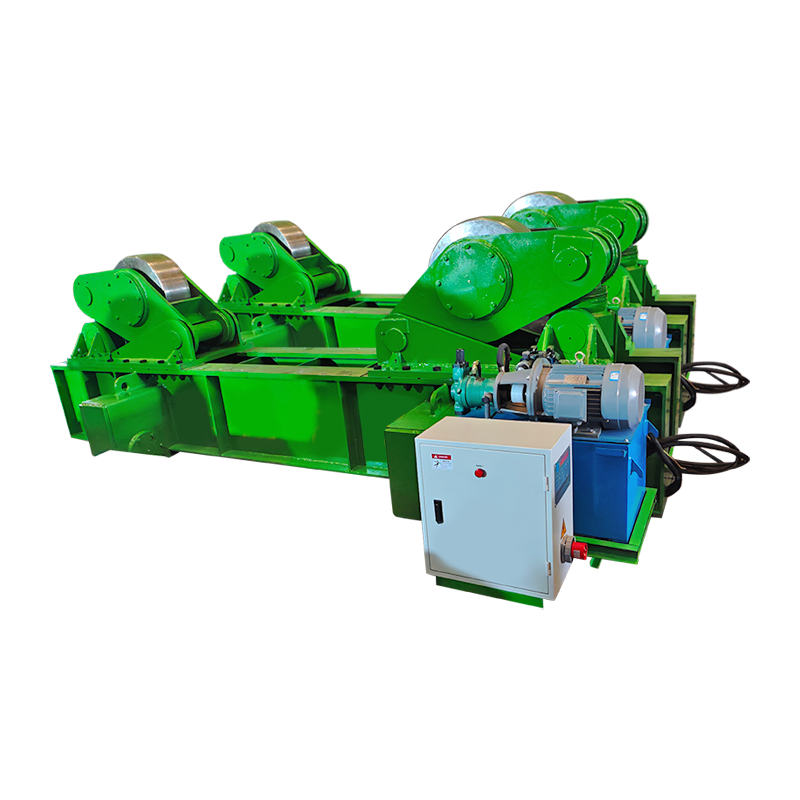
ভারী, বিশ্রী ওয়ার্কপিসগুলি সাধারণত একটি পজিশনারের পরিবর্তে পরিচালনা করা হয় এবং বড় শেলগুলিকে ঢালাই করার আগে অবশ্যই সারিবদ্ধ করা উচিত হাইড্রোলিক উত্তোলন এবং অনুভূমিক পুশিং সহ একটি ফিট-আপ রোটেটর থেকে সুবিধা পাওয়া যায়, যা প্রান্তিককরণের ধাপ থেকে ক্রেনের সময়কে সরিয়ে দেয়।
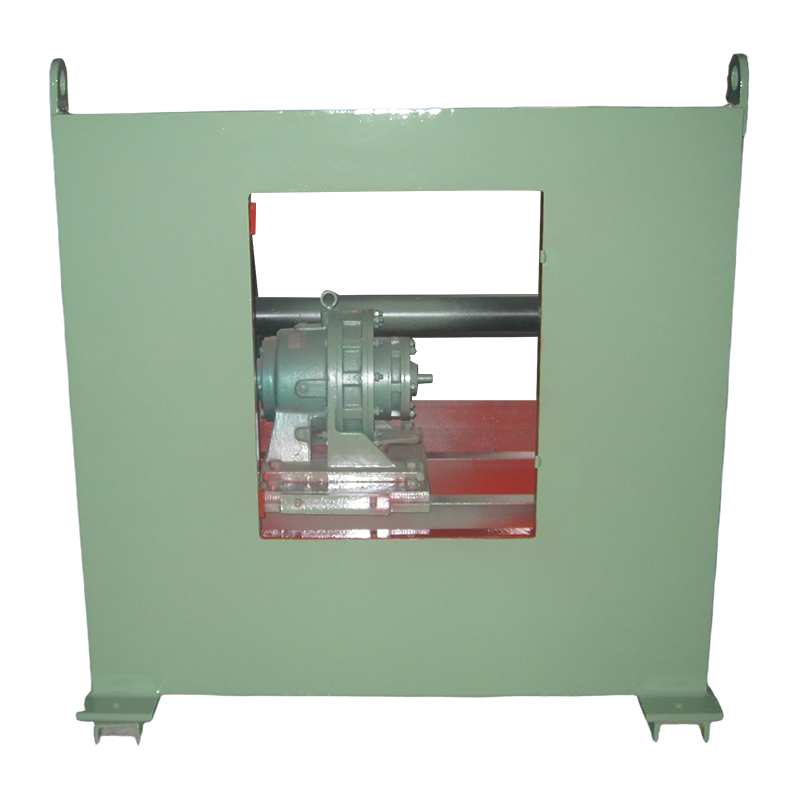 3T হেভি-ডিউটি ওয়ার্কপিসের জন্য প্রচলিত ওয়েল্ডিং পজিশনার 3000 কেজি পর্যন্ত ওয়ার্কপিসের জন্য কাত করা এবং ঘোরানো টার্নটেবল, চাপের জাহাজ, পাইপলাইন এবং স্ট্রাকচারাল ফেব্রিকেশনের সময় ঢালাইকে সমতল রাখতে সাহায্য করে। পণ্য দেখুন →
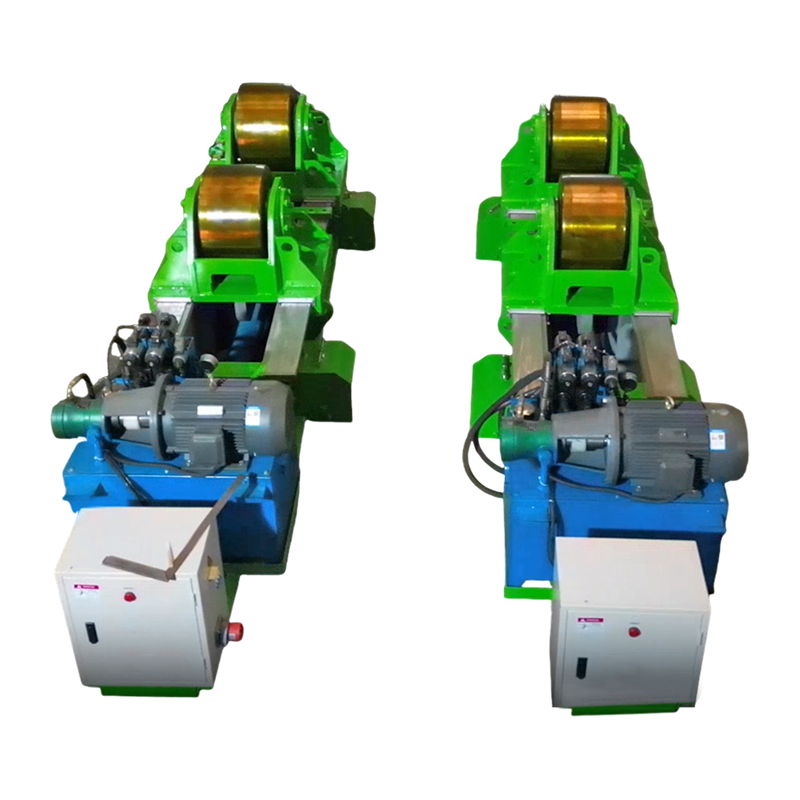 হাইড্রোলিক অনুভূমিক পুশিং সহ 80T ফিট-আপ ওয়েল্ডিং রোটেটর সুনির্দিষ্ট ঢালাই সমাবেশ সমর্থন করার জন্য সামঞ্জস্যযোগ্য রোলার বেস এবং অনুভূমিক পুশিং সহ বড় নলাকার শেলগুলির জন্য হাইড্রোলিক ফিট-আপ রোটেটর। পণ্য দেখুন →
এই সমস্ত ক্ষেত্রে সাধারণ থ্রেডটি ধ্রুবক: চাপটি সমতল অবস্থানে থাকে, ভ্রমণের গতি হাতের পরিবর্তে একটি ড্রাইভ দ্বারা সেট করা হয় এবং অপারেটররা মাধ্যাকর্ষণ লড়াইয়ের পরিবর্তে তাদের মনোযোগ চাপের দিকে ব্যয় করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
এমআইজি ওয়েল্ডিং কি বাইরে ব্যবহার করা যেতে পারে?
স্বাভাবিক প্রবাহ হারে কঠিন তার এবং শিল্ডিং গ্যাস দিয়ে নয়। মোটামুটি 8-10 কিমি/ঘন্টার উপরে বাতাস গ্যাসের খামকে ভেঙে দেয়, তাই বাইরের কাজগুলি সাধারণত গ্যাস-ঢালযুক্ত ফ্লাক্স-কোরড তারে চলে যায় বা একটি স্ক্রিনযুক্ত ঘের তৈরির জন্য অপেক্ষা করে।
MIG এর জন্য আদর্শ বেধ পরিসীমা কি?
কার্বন স্টিলের জন্য, মোটামুটি 3 মিমি থেকে 12 মিমি হল মিষ্টি স্পট, যার শীটটি প্রায় 1 মিমি পর্যন্ত শর্ট-সার্কিট ট্রান্সফারেও কার্যকর। 12 মিমি-এর উপরে জয়েন্টের একটি বেভেল এবং একাধিক পাসের প্রয়োজন, যা MIG-এর গতির সুবিধাকে ক্ষয় করে।
কেন আমার MIG জোড় ছিদ্র দেখায়?
সম্ভাবনার ক্রমে: দূষণ যেমন তেল, মিল স্কেল বা গ্যালভানাইজিং; একটি ক্রস-ড্রাফ্ট স্ট্রাইপিং শিল্ডিং গ্যাস; অত্যধিক গ্যাস প্রবাহ অশান্তি সৃষ্টি করে; অথবা একটি আলগা নিয়ন্ত্রক ফিটিং লাইন মধ্যে বায়ু অঙ্কন.
MIG উল্লম্ব এবং ওভারহেড ঢালাই জন্য ভাল?
এটি কাজ করে, তবে এটি আর সেরা নয়। উল্লম্ব-আপের জন্য কম তারের ফিড গতি এবং পুল নিয়ন্ত্রণ করার জন্য একটি সামান্য বুনা প্রয়োজন, এবং ওভারহেড ঢালাই জমার হার এবং অপারেটর আরাম উভয়ই হ্রাস করে, তাই উত্পাদনশীলতা সাধারণত এক তৃতীয়াংশ বা তার বেশি হ্রাস পায়।
কোন গ্যাসের মিশ্রণটি হালকা ইস্পাতের সেরা MIG ফলাফল দেয়?
ভারসাম্য CO2 এর সাথে 75-85% আর্গনের মিশ্রণ বেশিরভাগ কাজকে কভার করে: উচ্চতর CO2 নোংরা প্লেটে অনুপ্রবেশ এবং ভেজাকে উন্নত করে, যখন উচ্চতর আর্গন চাপটিকে মসৃণ করে এবং পাতলা উপাদানের উপর ছিটকে কমায়।
পরিষ্কারভাবে বললে, MIG ওয়েল্ডিং সবচেয়ে কার্যকরী যখন মাঝারি পুরুত্বের পরিষ্কার ধাতুকে ফ্ল্যাট বা অনুভূমিক অবস্থানে ঢালাই করা হয়, একটি স্থিতিশীল গ্যাস ঢাল এবং ভোল্টেজের সাথে মিলে একটি তারের ফিড গতি। এই শর্তগুলি সঠিকভাবে পান এবং প্রক্রিয়াটি তার সম্পূর্ণ গতি, অনুপ্রবেশ এবং চেহারা প্রদান করে; ওয়ার্কপিসটি ঠিক করুন যাতে কাজটি চাপে আসে এবং একই অবস্থা আট মিনিটের পরিবর্তে আট ঘন্টার জন্য সত্য থাকে৷