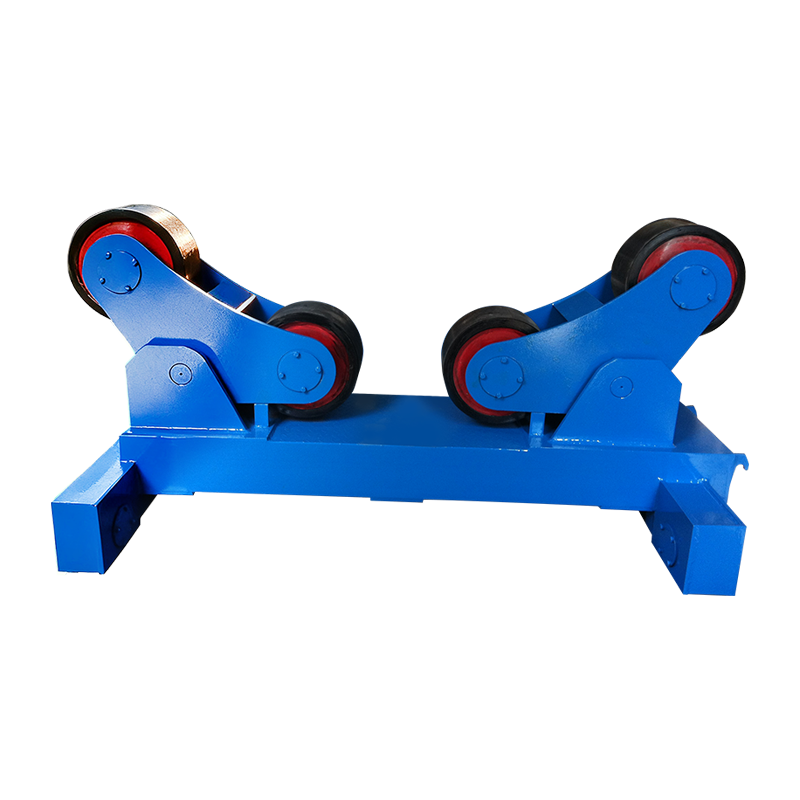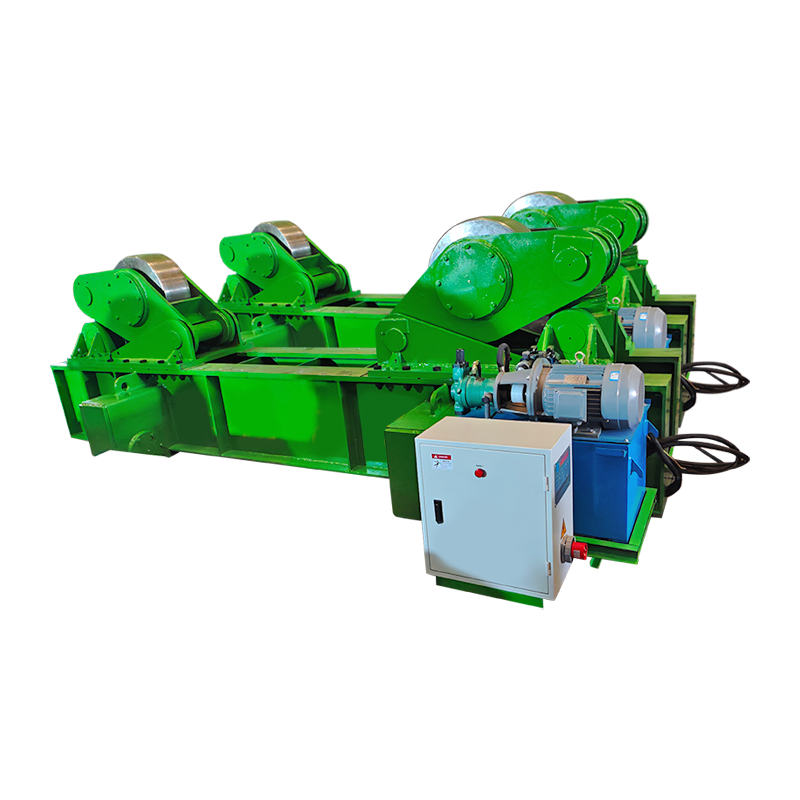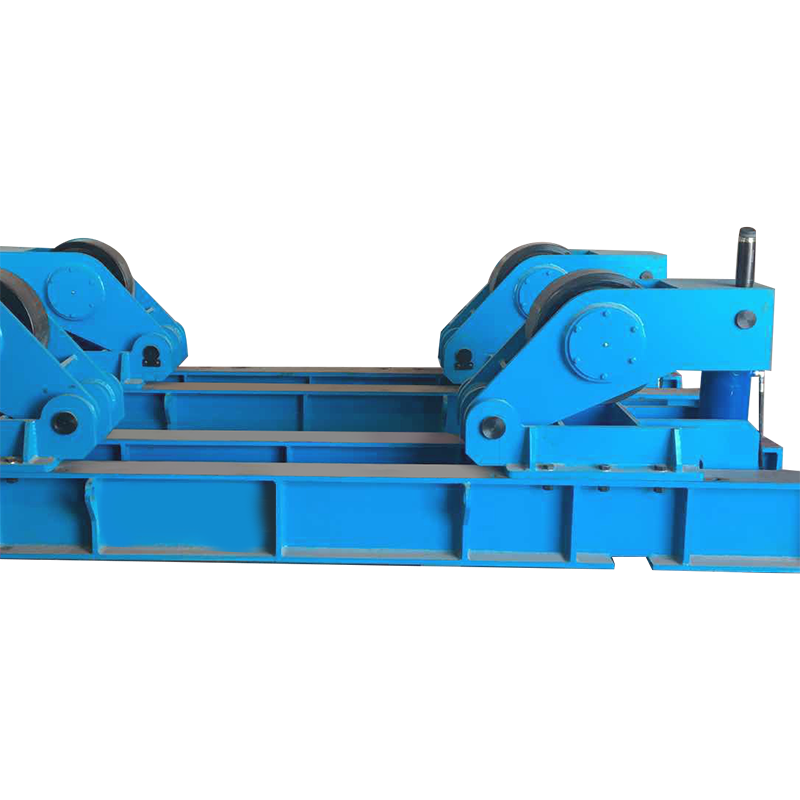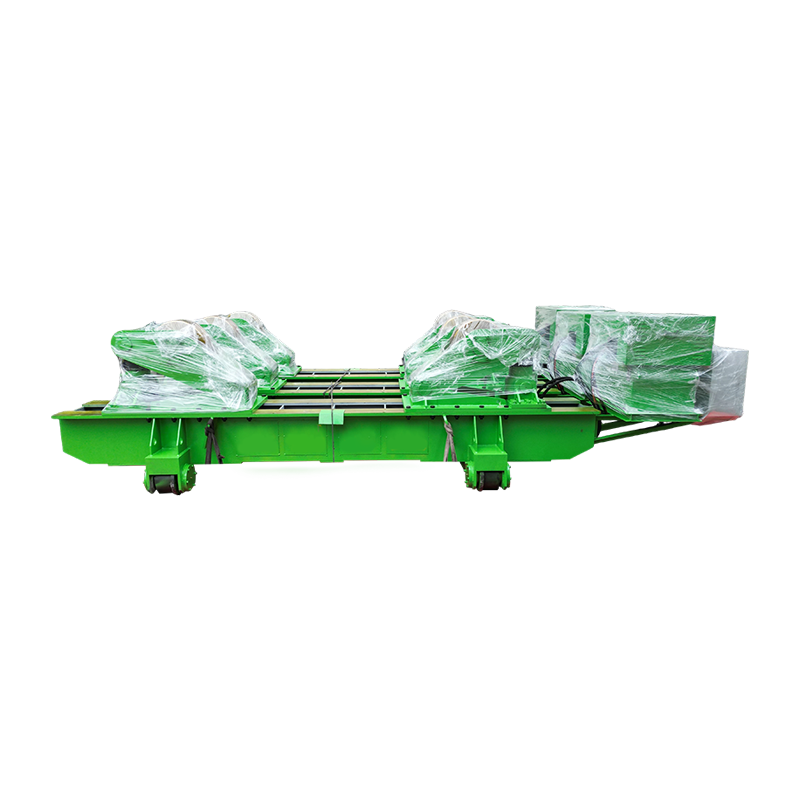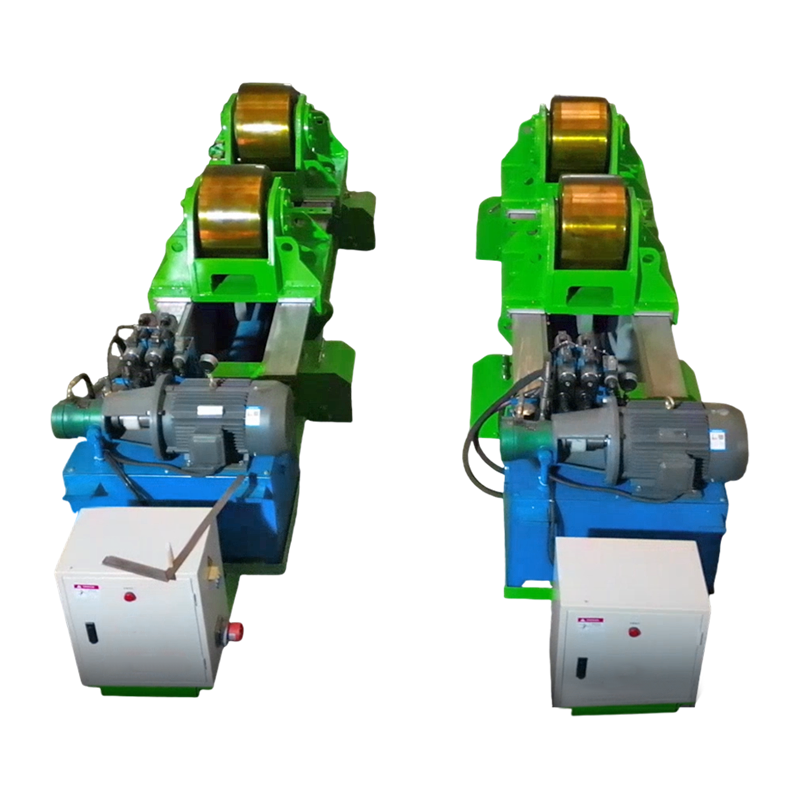
A ঢালাই ঘূর্ণায়মান একটি শিল্প অবস্থানকারী যা ঢালাই প্রক্রিয়া চলাকালীন একটি নিয়ন্ত্রিত গতিতে নলাকার বা গোলাকার ওয়ার্কপিস - যেমন পাইপ, চাপের জাহাজ, ট্যাঙ্ক এবং বয়লারগুলিকে সমর্থন করে এবং ক্রমাগত ঘোরায়। এটি সক্ষম করে ঢালাই গুণমান এবং উত্পাদনশীলতা উন্নত করে ফ্ল্যাট (1G) অবস্থানে স্বয়ংক্রিয় পরিধির ঢালাই , একটি স্থির অংশের চারপাশে পুনঃস্থাপন করার জন্য একটি ওয়েল্ডারের প্রয়োজনীয়তা দূর করা। ভারী ফ্যাব্রিকেশন দোকান জুড়ে অধ্যয়ন যে দেখায় ওয়েল্ডিং রোটেটর ম্যানুয়াল রিপজিশনিং টাইম 40-60% কমিয়ে দেয় এবং স্থির অবস্থানের ঢালাইয়ের তুলনায় পুঁতির সামঞ্জস্য উন্নত করে, যখন দীর্ঘ পরিধির সীমের উপর ওয়েল্ডারের ক্লান্তি হ্রাস করে। 200 মিমি ব্যাসের উপরে নলাকার ওয়েল্ডমেন্ট পরিচালনার যেকোন ফ্যাব্রিকেশন সুবিধার জন্য, একটি ঢালাই ঘূর্ণায়মান উপলব্ধ সর্বোচ্চ রিটার্ন সরঞ্জাম বিনিয়োগ এক.
একটি ঢালাই ঘূর্ণনযন্ত্র কি? সংজ্ঞা, উপাদান, এবং এটি কিভাবে কাজ করে
একটি ঢালাই ঘূর্ণায়মান একটি কঠোর ফ্রেমে মাউন্ট করা দুই বা ততোধিক রোলার অ্যাসেম্বলি নিয়ে গঠিত যা একটি নলাকার ওয়ার্কপিসকে ক্র্যাড করে এবং এটিকে একটি সুনির্দিষ্টভাবে নিয়ন্ত্রিত গতিতে ঘোরায় যখন একটি ওয়েল্ডিং টর্চ বা মাথা জয়েন্টের উপরে বা পাশে স্থির থাকে। অংশের চারপাশে ওয়েল্ডিং সরঞ্জামগুলি সরানোর পরিবর্তে, রোটেটর অংশটিকে ঢালাই বিন্দুর অতীতে নিয়ে যায় - পদ্ধতির একটি মৌলিক পরিবর্তন যা সামঞ্জস্যপূর্ণ টর্চ কোণ, ধারাবাহিক ভ্রমণের গতি এবং সমগ্র পরিধির চারপাশে সামঞ্জস্যপূর্ণ তাপ ইনপুট সক্ষম করে।
যে কোনোটির তিনটি মূল উপাদান ঢালাই ঘূর্ণায়মান সিস্টেম হল:
- ড্রাইভ ইউনিট: একটি বৈদ্যুতিক মোটর এবং গিয়ারবক্স দ্বারা চালিত মোটর চালিত রোলার রয়েছে। ড্রাইভ ইউনিট ঘূর্ণন গতি নিয়ন্ত্রণ করে, সাধারণত থেকে শুরু করে 0.1 থেকে 1 RPM শিল্প মডেলগুলিতে, এবং সুনির্দিষ্ট সমন্বয়ের জন্য একটি গতি নিয়ামকের সাথে সংযুক্ত।
- অলস ইউনিট: একটি প্যাসিভ রোলার সমাবেশ যা ওয়ার্কপিসের দূরবর্তী প্রান্তকে সমর্থন করে। এটি ড্রাইভ ইউনিট দ্বারা চালিত ঘূর্ণন অনুসরণ করে এবং বিভিন্ন পাইপ বা জাহাজের ব্যাস মিটমাট করার জন্য প্রস্থে সামঞ্জস্যযোগ্য।
- কন্ট্রোল প্যানেল / PLC: ঘূর্ণন গতি, দিকনির্দেশ, স্টার্ট/স্টপ এবং উন্নত মডেলগুলিতে, সম্পূর্ণ স্বয়ংক্রিয় পরিধিযুক্ত ঢালাই চক্রের জন্য ঢালাই শক্তির উত্সের সাথে সিঙ্ক্রোনাইজেশন পরিচালনা করে।
ওয়ার্কপিসটি ভি-গ্রুভ বা ফ্ল্যাট-সারফেস ক্র্যাডেলে থাকে যা রোলার জোড়া দ্বারা গঠিত হয়। বেলন কোণ এবং ব্যবধান যোগাযোগের ব্যাস পরিসীমা নির্ধারণ করে যে আবর্তনকারী মিটমাট করতে পারে। সবচেয়ে আদর্শ শিল্প ঢালাই ঘূর্ণায়মানs থেকে ব্যাস হ্যান্ডেল 100 মিমি থেকে 3,500 মিমি , বড় জাহাজ তৈরির জন্য 6,000 মিমি এবং তার পরেও প্রসারিত ভারী-শুল্ক মডেল সহ।
ঢালাই ঘূর্ণনকারীর প্রকার: কোন ডিজাইন আপনার অ্যাপ্লিকেশনের জন্য উপযুক্ত?
ঢালাই rotators চার প্রধান ধরনের আছে , প্রতিটি বিভিন্ন লোড ক্ষমতা, ওয়ার্কপিস জ্যামিতি এবং অটোমেশনের স্তরের জন্য উপযুক্ত। ফ্যাব্রিকেশন শপ সেটআপে ভুল ধরন নির্বাচন করা সবচেয়ে সাধারণ এবং ব্যয়বহুল স্পেসিফিকেশন ত্রুটি।
1. প্রচলিত ওয়েল্ডিং রোটেটর (স্থির-কোণ রোলার)
প্রচলিত ঢালাই ঘূর্ণায়মান স্থির ভি-কোণ রোলার ফ্রেম ব্যবহার করে এবং সাধারণ পাইপ এবং জাহাজ তৈরিতে এটি সর্বাধিক ব্যবহৃত প্রকার। ড্রাইভ এবং আইডলার ফ্রেম উভয়ই একটি নির্দিষ্ট কোণে বসে — সাধারণত 30° বা 45° — বৃত্তাকার ওয়ার্কপিসের জন্য একটি স্থিতিশীল দোলনা তৈরি করে। সমর্থিত ব্যাস পরিবর্তন করতে বেস রেল বরাবর ফ্রেম স্লাইডিং করে রোলার ব্যবধান ম্যানুয়ালি সামঞ্জস্য করা হয়। লোড ক্ষমতা পরিসীমা থেকে 1 টন থেকে 3,000 টনের বেশি প্রতি জোড়া সামঞ্জস্যপূর্ণ, স্ট্যান্ডার্ড পাইপ ব্যাসের সাথে কাজ করার সুবিধাগুলির জন্য এই নকশাটি সবচেয়ে সাশ্রয়ী।
2. স্ব-অ্যাডজাস্টিং ওয়েল্ডিং রোটেটর (সেলফ-অ্যালাইনিং রোলার)
স্ব-সামঞ্জস্যকারী ঢালাই ঘূর্ণায়মান স্বয়ংক্রিয়ভাবে তাদের বেলন কোণকে ওয়ার্কপিসের ব্যাসের সাথে সামঞ্জস্য করে, ম্যানুয়াল ফ্রেম রিপজিশনিং বাদ দেয়। প্রতিটি রোলার অ্যাসেম্বলি একটি পিভটিং ফ্রেম ব্যবহার করে যা ওয়ার্কপিসের ওজনের নীচে খোলে বা বন্ধ হয়, একটি বিস্তৃত ব্যাসের পরিসর জুড়ে সর্বোত্তম যোগাযোগের কোণ বজায় রাখে - সাধারণত 150 মিমি থেকে 3,000 মিমি - কোনো ম্যানুয়াল সমন্বয় ছাড়াই। এটি নাটকীয়ভাবে সেটআপের সময় কমিয়ে দেয় যখন একটি দোকান সারা দিন বিভিন্ন পাইপের আকার পরিচালনা করে। স্ব-সারিবদ্ধ নকশা এছাড়াও রোলার পৃষ্ঠ জুড়ে আরও সমানভাবে লোড বিতরণ করে, স্থানীয় রোলার পরিধান হ্রাস করে।
3. ট্যাংক হেড ঢালাই ক্ষমতা সঙ্গে রোলস বাঁক
চাপের জাহাজ এবং স্টোরেজ ট্যাঙ্ক তৈরির জন্য ডিজাইন করা ভারী-শুল্ক টার্নিং রোলগুলি নলাকার শেল এবং এন্ড-ক্যাপ (হেড) ওয়েল্ডিং অপারেশন উভয়ই পরিচালনা করার জন্য নির্মিত। এই ইউনিটগুলিতে প্রশস্ত মুখের রাবার বা পলিউরেথেন রোলার রয়েছে যা সমাপ্ত বা প্রলিপ্ত জাহাজগুলির জন্য একটি নন-ম্যারিং পৃষ্ঠ প্রদান করে এবং গিয়ার-হ্রাস করা ড্রাইভগুলি খুব ধীর, সুনির্দিষ্ট ঘূর্ণন গতি বজায় রাখতে সক্ষম - যত কম 0.01 RPM — পুরু-প্রাচীরের নিমজ্জিত আর্ক ওয়েল্ডিং (SAW) পাসের জন্য।
4. CNC / PLC ইন্টিগ্রেশন সহ মোটরাইজড ওয়েল্ডিং রোটেটর
সিএনসি-ইন্টিগ্রেটেড ওয়েল্ডিং রোটেটররা ওয়ার্কপিস ঘূর্ণন গতিকে সরাসরি ওয়েল্ডিং ওয়্যার ফিড রেট, ট্র্যাভেল স্পিড এবং সম্পূর্ণ স্বয়ংক্রিয় পরিধিযুক্ত ওয়েল্ড পাসের জন্য পাওয়ার সোর্স প্যারামিটারের সাথে সিঙ্ক্রোনাইজ করে। এই সিস্টেমগুলি উচ্চ-ভলিউম পাইপ স্পুল ফ্যাব্রিকেশন, অফশোর প্ল্যাটফর্ম নির্মাণ এবং স্বয়ংক্রিয় চাপ জাহাজ তৈরিতে ব্যবহৃত হয়। এর গতি সিঙ্ক্রোনাইজেশন নির্ভুলতা ±0.5% প্রতি ইউনিট দৈর্ঘ্যে সামঞ্জস্যপূর্ণ তাপ ইনপুট নিশ্চিত করে — ASME, EN 13480, বা ISO 15614 স্ট্যান্ডার্ডের অধীনে চাপ-রেটযুক্ত উপাদানগুলিতে কোড-সম্মত ঢালাইয়ের জন্য গুরুত্বপূর্ণ।
ঢালাই ঘূর্ণনকারী প্রকারের তুলনা
| টাইপ | ব্যাস পরিসীমা | লোড ক্ষমতা | সেটআপ সময় | অটোমেশন লেভেল | সেরা অ্যাপ্লিকেশন |
| প্রচলিত | 100 মিমি - 3,500 মিমি | 1 - 1,000 টি | ম্যানুয়াল (10-20 মিনিট) | মৌলিক | স্ট্যান্ডার্ড পাইপ, সামঞ্জস্যপূর্ণ ব্যাস |
| স্ব-সামঞ্জস্য | 150 মিমি - 3,000 মিমি | 1 - 300 টি | স্বয়ংক্রিয় (<2 মিনিট) | পরিমিত | মিশ্র-ব্যাসের পাইপ স্পুল |
| হেভি-ডিউটি টার্নিং রোলস | 500 মিমি - 6,000 মিমি | 10 – 2,000 t | ম্যানুয়াল (পরিবর্তিত হয়) | মৌলিক to Moderate | প্রেসার ভেসেল, স্টোরেজ ট্যাঙ্ক |
| সিএনসি/পিএলসি ইন্টিগ্রেটেড | 100 মিমি - 4,000 মিমি | 1 - 500 টি | প্রোগ্রাম করা (<5 মিনিট) | সম্পূর্ণ অটোমেশন | উচ্চ-ভলিউম, কোড-সঙ্গতিপূর্ণ welds |
ক্যাপশন: ব্যাস পরিসীমা, লোড ক্ষমতা, সেটআপের সময়, অটোমেশন স্তর এবং প্রাথমিক শিল্প প্রয়োগ জুড়ে চারটি প্রধান ওয়েল্ডিং রোটেটর প্রকারের তুলনা।
একটি ঢালাই ঘূর্ণনকারী নির্বাচন করার সময় মূল্যায়ন করার জন্য মূল বৈশিষ্ট্য
লোড ক্ষমতা এবং ব্যাস পরিসীমা দুটি অ-আলোচনাযোগ্য স্পেসিফিকেশন — অন্যান্য সমস্ত বৈশিষ্ট্য গৌণ যদি রোটেটর প্রয়োজনীয় আকারে ওয়ার্কপিসকে নিরাপদে সমর্থন করতে না পারে। এখানে প্রতিটি সমালোচনামূলক স্পেসিফিকেশনের জন্য একটি কাঠামোগত নির্দেশিকা রয়েছে:
লোড ক্ষমতা
সর্বদা সর্বনিম্ন 1.25 × সবচেয়ে ভারী প্রত্যাশিত ওয়ার্কপিস ওজনে রোটেটর লোড ক্ষমতা নির্দিষ্ট করুন একটি নিরাপত্তা মার্জিন প্রদান এবং ঘূর্ণনের ত্বরণ এবং হ্রাসের সময় গতিশীল লোডের জন্য অ্যাকাউন্ট। 8 টন ওজনের একটি জাহাজের জন্য কমপক্ষে রেটযুক্ত একটি রোটেটর প্রয়োজন 10 টন . একটি ওয়েল্ডিং রোটেটর ওভারলোডিং রোলারগুলিকে তাদের ভারবহন ক্ষমতার বাইরে সংকুচিত করে, ফ্রেমের বিচ্যুতি ঘটায় এবং বিপর্যয়কর ওয়ার্কপিস রোলঅফের ঝুঁকি তৈরি করে - একটি গুরুতর নিরাপত্তা বিপত্তি।
ঘূর্ণন গতি পরিসীমা
ঘূর্ণন গতি ঢালাই প্রক্রিয়া এবং ওয়ার্কপিস ব্যাসের সাথে মিলিত হতে হবে জয়েন্টে সঠিক চাপ ভ্রমণের গতি বজায় রাখতে। প্রয়োজনীয় RPM হিসাবে গণনা করা হয়: ভ্রমণের গতি (মিমি/মিনিট) ÷ (π × ব্যাস মিমি) . উদাহরণস্বরূপ, 400 মিমি/মিনিট ভ্রমণ গতিতে একটি 600 মিমি ব্যাসের পাইপ ঢালাই করার জন্য প্রায় প্রয়োজন 0.21 RPM . নিমজ্জিত আর্ক ওয়েল্ডিং (SAW) মোটা প্রাচীরের জাহাজে যতটা কম প্রয়োজন হতে পারে 0.03–0.08 RPM ; TIG রুট পাতলা-প্রাচীর স্টেইনলেস পাইপ উপর পাস প্রয়োজন হতে পারে 0.5-1.5 RPM .
বেলন উপাদান
রোলার উপাদান নির্বাচন সরাসরি workpiece পৃষ্ঠ সুরক্ষা এবং রোলার সেবা জীবন প্রভাবিত করে। স্টিল রোলারগুলি আনকোটেড স্ট্রাকচারাল স্টিলের পাইপের জন্য আদর্শ এবং সর্বাধিক স্থায়িত্ব দেয়। রাবার বা পলিউরেথেন-কোটেড রোলারের প্রয়োজন হয় লেপা, আঁকা বা পালিশ করা পাত্রের জন্য যাতে পৃষ্ঠের মারণ রোধ হয়। পলিউরেথেন রোলারগুলি মসৃণ পৃষ্ঠগুলিতে আরও ভাল গ্রিপ সরবরাহ করে, স্লিপ হ্রাস করে — বিশেষ করে ভারী জাহাজগুলিতে যেখানে টর্কের চাহিদা বেশি। পলিউরেথেন রোলার কভার প্রতিস্থাপনের প্রত্যাশা করুন 12-24 মাস ক্রমাগত উত্পাদন ব্যবহারে।
ঢালাই বর্তমান গ্রাউন্ডিং
ওয়েল্ডিং কারেন্টকে কখনই রোটার রোলার বিয়ারিংয়ের মধ্য দিয়ে যেতে দেওয়া উচিত নয় — এটি ভারবহন ঘোড়দৌড়ের ইলেক্ট্রোলাইটিক পিটিং এবং দ্রুত ব্যর্থতার কারণ হয়। উচ্চ অ্যাম্পেরেজ (উদাহরণস্বরূপ, 600-1,200 এ SAW) বহনকারী প্রক্রিয়াগুলির সাথে ব্যবহৃত রোটেটরগুলির অবশ্যই রোটেটর ফ্রেমে ডেডিকেটেড আর্থিং ব্রাশ থাকতে হবে বা ওয়ার্কপিসে সরাসরি প্রয়োগ করা একটি পৃথক ওয়েল্ডিং গ্রাউন্ড ক্ল্যাম্প থাকতে হবে। অনেক প্রিমিয়াম rotators অন্তর্ভুক্ত ইন্টিগ্রেটেড গ্রাউন্ড ব্রাশ যা ওয়ার্কপিস পৃষ্ঠের সাথে যোগাযোগ করে এবং ড্রাইভ এবং আইডলার বিয়ারিংগুলিকে সুরক্ষিত করে একটি কম-প্রতিরোধের রিটার্ন পাথ প্রদান করে।
অ্যান্টি-ড্রিফট/অক্ষীয় সংযম
নলাকার ওয়ার্কপিসগুলি ঘূর্ণনের সময় রোলার অক্ষ বরাবর অক্ষীয়ভাবে স্থানান্তরিত হয় (হাঁটে) — ড্রাইভ এবং আইডলার রোলার সেন্টারলাইনগুলির মধ্যে ছোটখাটো মিসলাইনমেন্টের কারণে সৃষ্ট একটি ঘটনা। উচ্চ-মানের ঘূর্ণনকারীরা কোণীয় রোলার সমন্বয় (ড্রাইভ রোলারগুলিতে 1-3° দ্বারা পায়ের আঙ্গুলগুলি), স্বয়ংক্রিয় অ্যান্টি-ড্রিফ্ট ইলেকট্রনিক নিয়ন্ত্রণ, বা যান্ত্রিক অক্ষীয় থ্রাস্ট প্যাডগুলির মাধ্যমে এটির সমাধান করে। অনিয়ন্ত্রিত অক্ষীয় ড্রিফ্ট ওয়েল্ড জয়েন্টটিকে টর্চ থেকে দূরে সরিয়ে দেয়, অফ-সেন্টার ওয়েল্ড তৈরি করে এবং ওয়ার্কপিসের প্রান্তের সাথে সম্ভাব্য টর্চের সংঘর্ষ হয়।
ওয়েল্ডিং রোটেটর বনাম ওয়েল্ডিং পজিশনার: পার্থক্য কি?
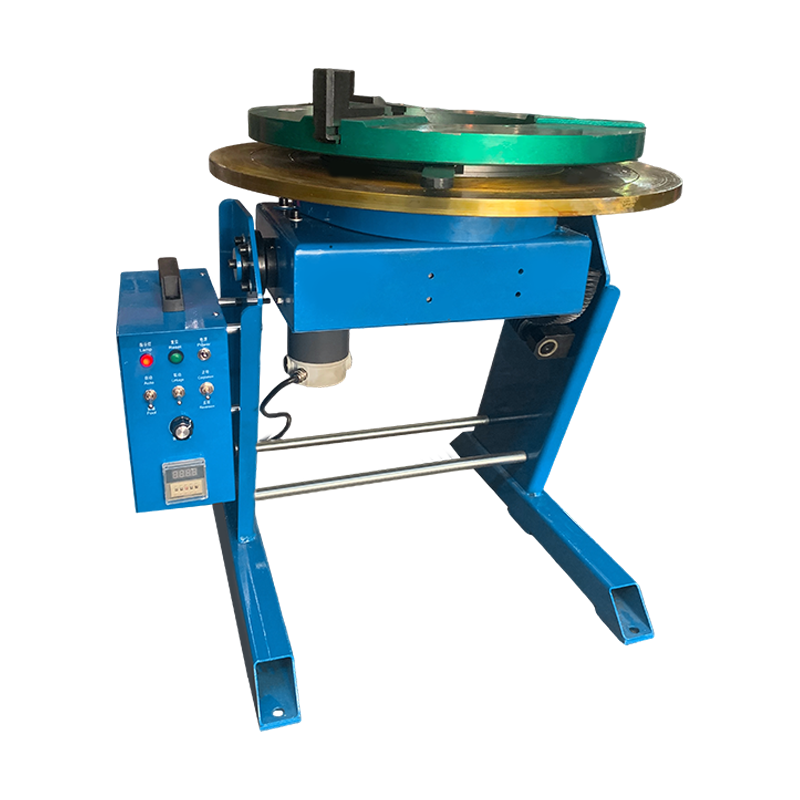
একটি ওয়েল্ডিং রোটেটর এবং একটি ওয়েল্ডিং পজিশনার উভয়ই ঢালাইয়ের সময় ওয়ার্কপিসগুলিকে ম্যানিপুলেট করে, তবে তারা মৌলিকভাবে বিভিন্ন জ্যামিতি এবং গতির প্রয়োজনীয়তা পরিবেশন করে। দুটিকে বিভ্রান্ত করার ফলে সরঞ্জামের অপপ্রয়োগ ঘটে — একটি পজিশনার দীর্ঘ নলাকার জাহাজের জন্য একটি রোটেটরকে প্রতিস্থাপন করতে পারে না, এবং একটি রোটেটর ফ্ল্যাঞ্জযুক্ত বা অসমমিতিক সমাবেশগুলির জন্য একটি অবস্থানকারীকে প্রতিস্থাপন করতে পারে না।
| বৈশিষ্ট্য | ঢালাই ঘূর্ণনকারী | ওয়েল্ডিং পজিশনার |
| প্রাথমিক গতি | অনুভূমিক অক্ষ সম্পর্কে ক্রমাগত ঘূর্ণন | স্থির চক/টেবিল সম্পর্কে কাত ঘূর্ণন |
| ওয়ার্কপিস আকৃতি | শুধু নলাকার/গোলাকার | যেকোনো আকৃতি (ফ্ল্যাঞ্জ, বন্ধনী, ফ্রেম) |
| জোড় যুগ্ম প্রকার | পরিধি (ঘের) seams | সমস্ত জয়েন্ট প্রকার (ফিলেট, বাট, জটিল) |
| সর্বোচ্চ ওয়ার্কপিস দৈর্ঘ্য | আনলিমিটেড (একাধিক আইডলার ইউনিট) | চক ওভারহ্যাং ক্ষমতা দ্বারা সীমিত |
| সাধারণ লোড পরিসীমা | 1 - 3,000 টন | 0.03 - 100 টন |
| দীর্ঘ জাহাজ জন্য সেটআপ | আইডলার ইউনিট যোগ করুন — কোন দৈর্ঘ্যের সীমা নেই | ~3 মিটার ওভারহ্যাং ছাড়িয়ে অযৌক্তিক |
| ঢালাই অবস্থান অর্জিত | ফ্ল্যাট / 1G (পরিধি) | সমতল, অনুভূমিক, বা প্রয়োজন অনুযায়ী ওভারহেড |
ক্যাপশন: ওয়ার্কপিস জ্যামিতি এবং জয়েন্ট টাইপের উপর ভিত্তি করে সঠিক সরঞ্জাম নির্বাচন স্পষ্ট করতে সাতটি বৈশিষ্ট্য জুড়ে ওয়েল্ডিং রোটেটর এবং ওয়েল্ডিং পজিশনারের পাশাপাশি তুলনা।
ঢালাই ঘূর্ণনকারীর উপর নির্ভরশীল শিল্প এবং অ্যাপ্লিকেশন
ঢালাই ঘূর্ণায়মান প্রতিটি শিল্পে অপরিহার্য যা নলাকার চাপ-বহনকারী, কাঠামোগত বা প্রক্রিয়া সরঞ্জাম তৈরি করে। তাদের গ্রহণের হার সরাসরি জাহাজের ব্যাসের সাথে সম্পর্কযুক্ত - 300 মিমি ব্যাসের উপরে, ম্যানুয়াল পরিধির ঢালাই ধীর, অসামঞ্জস্যপূর্ণ এবং যথেষ্ট চাপপূর্ণ হয়ে ওঠে যে রোটেটর ROI সাধারণত উত্পাদন ব্যবহারের 6-18 মাসের মধ্যে অর্জন করা হয়।
- তেল এবং গ্যাস: পাইপলাইন ঘের ঢালাই, রাইজার ফেব্রিকেশন, সাবসি ম্যানিফোল্ড স্পুল এবং এলএনজি স্টোরেজ ট্যাঙ্ক শেল ওয়েল্ডিং। এপিআই 1104 এবং ASME B31.4 স্ট্যান্ডার্ডের অধীনে চাপ-রেটযুক্ত পাইপিংয়ে 10 মিমি থেকে 80 মিমি পর্যন্ত প্রাচীরের বেধে রোটেটররা নিমজ্জিত আর্ক ওয়েল্ডিং সমর্থন করে।
- চাপ জাহাজ উত্পাদন: ASME সেকশন VIII এবং PED-সঙ্গতিপূর্ণ জাহাজ — চুল্লি, হিট এক্সচেঞ্জার, কনডেনসার, বিভাজক — সবগুলিরই নিয়ন্ত্রিত পরিধির ওয়েল্ড পাসের প্রয়োজন হয়৷ রোটেটরগুলি মাল্টিপাস সিকোয়েন্স জুড়ে ওয়েল্ডটিকে সমতল অবস্থানে রেখে সামঞ্জস্যপূর্ণ প্রিহিট রক্ষণাবেক্ষণ এবং ইন্টারপাস তাপমাত্রা নিয়ন্ত্রণ সক্ষম করে।
- বায়ু শক্তি: অফশোর এবং অনশোর উইন্ড টারবাইন টাওয়ার বিভাগগুলি (সাধারণত 4-6 মিটার ব্যাস, 20-30 মিমি প্রাচীরের পুরুত্ব) সবচেয়ে বড় ঘূর্ণায়মান ওয়েল্ডিং অ্যাপ্লিকেশনগুলির মধ্যে রয়েছে, যার জন্য ধারণক্ষমতার বেশি ঘূর্ণায়মান প্রয়োজন। 200-500 টন প্রতি সেট
- জাহাজ নির্মাণ: প্রোপেলার শ্যাফ্ট, থ্রাস্টার টিউব, ব্যালাস্ট ট্যাঙ্ক, এবং নলাকার হুল বিভাগগুলি সমস্তই অনবোর্ড ইনস্টলেশনের আগে প্রি-আউটফিটিং ফ্যাব্রিকেশন শপগুলিতে রোটেটর ব্যবহার করে।
- খনি এবং সমষ্টি: বল মিল, ঘূর্ণমান ভাটা, ড্রাম স্ক্রাবার এবং কনভেয়ার ড্রাম ফ্যাব্রিকেশন সবই মোটা-প্রাচীরের নলাকার শেল জড়িত যা শুধুমাত্র রোটেটর-সহায়ক ঢালাইয়ের সাথে ব্যবহারিক।
- রাসায়নিক এবং পেট্রোকেমিক্যাল: কলাম, চুল্লি, এবং বহিরাগত অ্যালয় (ডুপ্লেক্স স্টেইনলেস, ইনকোনেল, টাইটানিয়াম) সহ প্রসেস ভেসেলগুলি বিশেষ করে রোটেটর-সক্ষম ফ্ল্যাট-পজিশন ওয়েল্ডিং থেকে উপকৃত হয়, যা কঠিন-থেকে-ঢালাই উপকরণগুলিতে মাধ্যাকর্ষণ-প্ররোচিত ওয়েল্ড পুলের ব্যাঘাতকে হ্রাস করে।
একটি ঢালাই ঘূর্ণনযন্ত্র ব্যবহার করে উত্পাদনশীলতা এবং গুণমানের সুবিধা
ওয়েল্ডিং রোটেটর থেকে প্রাথমিক উত্পাদনশীলতা লাভ আসে স্টপ-এন্ড-রিপজিশন চক্রের পরিবর্তে অবিচ্ছিন্ন ওয়েল্ডিং আর্কগুলি সক্ষম করার মাধ্যমে , কিন্তু গুণমানের সুবিধাগুলি সমান তাৎপর্যপূর্ণ এবং সরাসরি পুনরায় কাজের খরচ কমিয়ে দেয়।
উৎপাদনশীলতা লাভ
- আর্ক-অন টাইম 20-35% (ম্যানুয়াল) থেকে 60-80% পর্যন্ত বৃদ্ধি পায় রোটেটর-সহায়তা সেমিঅটোমেটিক ওয়েল্ডিং সহ, এবং পর্যন্ত 90-95% সম্পূর্ণ স্বয়ংক্রিয় সিস্টেমে। একটি ফ্যাব্রিকেশন শপ ওয়েল্ডিং 500 মিমি ব্যাস পাইপ ম্যানুয়াল ওয়েল্ডিং-এ 4-6 স্টপ-রিস্টার্ট সিকোয়েন্স বনাম একক নিরবচ্ছিন্ন চাপে একটি সম্পূর্ণ পরিধিযুক্ত জয়েন্ট সম্পূর্ণ করতে পারে।
- SAW জমার হার রোটেটর-সমর্থিত পুরু-প্রাচীরের জাহাজে পৌঁছায় 15-25 কেজি/ঘন্টা — একই জয়েন্টে ম্যানুয়াল SMAW এর জমার হার প্রায় 5–8×।
- ঢালাইয়ের ক্লান্তি হ্রাস দীর্ঘ পরিধির সীমের উপর মানে বহু-ঘণ্টা ওয়েল্ডিং অপারেশনের মাধ্যমে টেকসই ঘনত্ব, শিফটের শেষের ত্রুটির হার হ্রাস করে।
ঢালাই গুণমান উন্নতি
- ধারাবাহিক ভ্রমণ গতি রোটেটর দ্বারা নিয়ন্ত্রিত টর্চের অগ্রগতিতে মানুষের বৈচিত্র্য দূর করে, যার ফলে পূর্ণ পরিধির চারপাশে অভিন্ন পুঁতির প্রস্থ এবং অনুপ্রবেশ ঘটে — রেডিওগ্রাফিক এবং অতিস্বনক পরীক্ষার গ্রহণযোগ্যতার জন্য গুরুত্বপূর্ণ।
- ফ্ল্যাট (1G) ঢালাই অবস্থান জয়েন্ট জুড়ে মাধ্যাকর্ষণ-প্ররোচিত ওয়েল্ড পুল স্যাগিং দূর করে যা 2G (অনুভূমিক), 5G (স্থির পাইপ) এবং 6G (আঁতিত পাইপ) অবস্থানে ঘটে, যা আনুমানিকভাবে ছিদ্রতা এবং আন্ডারকাট ত্রুটির হার হ্রাস করে ৩৫-৫৫% ফিক্সড-পাইপ ওয়েল্ডিংয়ের তুলনায়।
- ধারাবাহিক ইন্টারপাস তাপমাত্রা নিয়ন্ত্রণ ওয়েল্ড যখন একটি নির্দিষ্ট পর্যবেক্ষণ বিন্দুর উপর ক্রমাগত ঘোরে তখন বজায় রাখা সহজ, IR সেন্সর বা যোগাযোগ থার্মোমিটারগুলিকে পুনরায় অবস্থান না করে পরিধির প্রতিটি বিন্দু পরিমাপ করতে দেয়।
ওয়েল্ডিং রোটেটর রক্ষণাবেক্ষণ: সরঞ্জামগুলি উত্পাদনে নির্ভরযোগ্য রাখা
ঢালাই ঘূর্ণায়মানে নিয়মিত প্রতিরোধমূলক রক্ষণাবেক্ষণের জন্য অবহেলার কারণে ডাউনটাইম এবং ভারবহন প্রতিস্থাপন ব্যয়ের একটি ভগ্নাংশ খরচ হয় — একটি 200-টন রোটারে একটি একক ব্যর্থ রোলার বিয়ারিংয়ের ফলে 2-3 দিনের উৎপাদন ক্ষতি হতে পারে এবং মেরামত খরচ $5,000–$15,000 হতে পারে।
- দৈনিক: এমবেডেড ওয়েল্ড স্প্যাটার, কাট বা সমতল দাগের জন্য বেলন পৃষ্ঠতল পরিদর্শন করুন। একটি তারের ব্রাশ বা স্ক্র্যাপার দিয়ে স্প্যাটারটি শক্ত হয়ে যাওয়ার আগে এবং ওয়ার্কপিস বা ভারসাম্যহীন ঘূর্ণনের পৃষ্ঠের ক্ষতি করে। গ্রাউন্ডিং তারগুলি নিরাপদে সংযুক্ত আছে কিনা তা পরীক্ষা করুন।
- সাপ্তাহিক: প্রস্তুতকারকের স্পেসিফিকেশন অনুযায়ী ড্রাইভ চেইন, গিয়ারবক্স এবং রোলার শ্যাফ্ট বিয়ারিং লুব্রিকেট করুন। যাচাই নিয়ন্ত্রণ প্যানেল সঠিক গতি সেটিংস প্রদর্শন করে এবং জরুরী স্টপ ফাংশন সঠিকভাবে প্রদর্শন করে। কম্পন শিথিল করার জন্য রোলার মাউন্টিং বোল্টগুলি পরিদর্শন করুন।
- মাসিক: গিয়ারবক্স তেলের স্তর এবং অবস্থা পরীক্ষা করুন। কাটা, অশ্রু, বা শক্ত হওয়ার জন্য পলিউরেথেন বা রাবার রোলার কভারগুলি পরিদর্শন করুন। একটি ক্যালিপার দিয়ে রোলারের ব্যাস পরিমাপ করুন — ড্রাইভ এবং আইডলার রোলারের মধ্যে অসম পরিধান ওয়ার্কপিস পৃষ্ঠে গতির তারতম্য ঘটায়।
- বার্ষিক: মোটর ব্রাশ (যদি ডিসি), গিয়ারবক্স বিয়ারিং প্লে, এবং ফ্রেম জোড় অখণ্ডতা সহ সম্পূর্ণ ড্রাইভ ইউনিট পরিদর্শন। একটি ট্যাকোমিটার রেফারেন্সের বিপরীতে গতি নিয়ন্ত্রণ পুনরায় ক্যালিব্রেট করুন। রোলার বিয়ারিংগুলি সক্রিয়ভাবে প্রতিস্থাপন করুন যদি অপারেটিং ঘন্টা প্রস্তুতকারকের প্রস্তাবিত ব্যবধান অতিক্রম করে - সাধারণত 8,000-12,000 অপারেটিং ঘন্টা .
ওয়েল্ডিং রোটেটর সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
প্রশ্ন 1: একটি ঢালাই ঘূর্ণায়মান এবং একটি পাইপ ঘূর্ণায়মান মধ্যে পার্থক্য কি?
শর্তাবলী সাধারণ দোকান ব্যবহারে মূলত বিনিময়যোগ্য। ক ঢালাই ঘূর্ণায়মান বৃহত্তর বিভাগ - এটি যে কোনো চালিত রোলার সিস্টেমকে অন্তর্ভুক্ত করে যা পাইপ, জাহাজ এবং ড্রাম সহ ঢালাইয়ের জন্য একটি নলাকার ওয়ার্কপিস ঘোরায়। "পাইপ রোটেটর" একটি অনানুষ্ঠানিক শব্দ যা প্রায়শই পাইপলাইন এবং পাইপ স্পুল তৈরির জন্য লাইটার-ডিউটি ইউনিটের জন্য ব্যবহৃত হয়। সমস্ত পাইপ রোটেটর হল ঢালাই রোটেটর, তবে ট্যাঙ্ক এবং চাপের জাহাজের জন্য ডিজাইন করা ভারী-শুল্ক জাহাজের টার্নিং রোলগুলিকে সাধারণত পাইপ রোটেটরগুলির পরিবর্তে ওয়েল্ডিং রোটেটর বা টার্নিং রোল বলা হয়।
প্রশ্ন 2: আমি কিভাবে আমার ঢালাই প্রক্রিয়ার জন্য সঠিক ঘূর্ণায়মান গতি গণনা করব?
সূত্র ব্যবহার করুন: RPM = ভ্রমণের গতি (মিমি/মিনিট) ÷ (মিমিতে π × ওয়ার্কপিস ব্যাস) . 350 মিমি/মিনিট ভ্রমণ গতিতে ঢালাই করা 500 মিমি ব্যাসের পাইপের জন্য: RPM = 350 ÷ (3.1416 × 500) = 0.223 RPM . SAW এর জন্য একটি 2,000 মিমি ব্যাসের জাহাজে 250 মিমি/মিনিট: RPM = 250 ÷ (3.1416 × 2,000) = 0.040 RPM . কেনার আগে সর্বদা যাচাই করুন যে আপনার লক্ষ্য RPM রোটেটরের নিয়ন্ত্রণযোগ্য গতি সীমার মধ্যে পড়ে।
প্রশ্ন 3: একটি ঢালাই ঘূর্ণায়মান ঢালাই ছাড়া অন্য প্রক্রিয়ার জন্য ব্যবহার করা যেতে পারে?
হ্যাঁ। ওয়েল্ডিং রোটেটরগুলি থার্মাল স্প্রে লেপ, পেইন্টিং এবং পাউডার লেপ, নলাকার উপাদানগুলির নন-ডেস্ট্রাকটিভ টেস্টিং (এনডিটি) পরিদর্শন এবং মেশিনিং অপারেশনের জন্যও ব্যাপকভাবে ব্যবহৃত হয়। যেমন নলাকার পৃষ্ঠগুলিকে নাকাল বা পালিশ করা। নিয়ন্ত্রিত গতিতে একটি বৃত্তাকার ওয়ার্কপিসের অভিন্ন ঘূর্ণন থেকে উপকৃত যে কোনও প্রক্রিয়া একই রোটেটর হার্ডওয়্যার ব্যবহার করতে পারে — ড্রাইভ এবং নিয়ন্ত্রণ ব্যবস্থা প্রক্রিয়া-অজ্ঞেয়বাদী। কিছু সুবিধা প্রাথমিকভাবে এনডিটি পরিদর্শনের জন্য রোটেটর ক্রয় করে এবং সেকেন্ডারি ফাংশন হিসাবে ঢালাইয়ের জন্য ব্যবহার করে।
প্রশ্ন 4: লম্বা পাত্রের জন্য একটি ঢালাই ঘূর্ণায়মান কয়টি আইডলার ইউনিট প্রয়োজন?
স্ট্যান্ডার্ড কনফিগারেশন ব্যবহার করে সমর্থিত স্প্যান প্রতি একটি ড্রাইভ ইউনিট এবং একটি আইডলার ইউনিট . আনুমানিক 6-8 মিটার পর্যন্ত দৈর্ঘ্যের জাহাজের জন্য, একটি ড্রাইভ এবং একটি আইডলার সেট যথেষ্ট। দীর্ঘ জাহাজের জন্য - যেমন 12-20 মিটার হিট এক্সচেঞ্জার শেল বা টাওয়ার বিভাগগুলি - প্রতিটি জন্য একটি অতিরিক্ত আইডলার ইউনিট যোগ করুন 4-6 মিটার প্রথম স্প্যানের বাইরে অতিরিক্ত দৈর্ঘ্য। গুরুত্বপূর্ণ মাপকাঠি হল যে জাহাজটি অবশ্যই এর চেয়ে বেশি বিচ্যুত হবে না 1-2 মিমি তার নিজস্ব ওজন অধীনে সমর্থন পয়েন্ট মধ্যে, ঘূর্ণন সময় যৌথ misalignment প্রতিরোধ.
প্রশ্ন 5: একটি ঢালাই ঘূর্ণায়মান একটি ওয়ার্কপিস অক্ষীয়ভাবে "হাঁটে" যাওয়ার কারণ কী এবং এটি কীভাবে প্রতিরোধ করা হয়?
অক্ষীয় ড্রিফট (হাঁটা) একটি নেট অক্ষীয় বল উপাদান দ্বারা সৃষ্ট হয় যখন ড্রাইভ এবং আইডলার রোলার সেন্টারলাইনগুলি পুরোপুরি সমান্তরাল হয় না, বা যখন ওয়ার্কপিস পৃষ্ঠটি পুরোপুরি নলাকার হয় না। এটি দ্বারা প্রতিরোধ করা হয়: (1) ড্রাইভ রোলার-ইন 1-3° দ্বারা তাই তারা একটি সামান্য বিপরীত অক্ষীয় বল তৈরি করে; (2) ব্যবহার করে অ্যান্টি-ড্রিফ্ট ইলেকট্রনিক নিয়ন্ত্রণ যেটি একটি সেন্সরের মাধ্যমে অক্ষীয় অবস্থান নিরীক্ষণ করে এবং স্বয়ংক্রিয়ভাবে রোলার কোণ সামঞ্জস্য করে; বা (3) যান্ত্রিক ইনস্টল করা অক্ষীয় থ্রাস্ট প্যাড বা শেষ স্টপ রোটেটর ফ্রেমের এক প্রান্তে। প্রিমিয়াম স্ব-সামঞ্জস্যকারী ঘূর্ণায়মান সাধারণত একটি আদর্শ বৈশিষ্ট্য হিসাবে ইলেকট্রনিক অ্যান্টি-ড্রিফট অন্তর্ভুক্ত করে।
প্রশ্ন 6: ওয়েল্ডিং রোটেটর পরিচালনা করার সময় কোন নিরাপত্তা সতর্কতা অপরিহার্য?
প্রধান নিরাপত্তা প্রয়োজনীয়তা অন্তর্ভুক্ত: রেট করা লোড ক্ষমতা অতিক্রম না — ওভারলোডিংয়ের কারণে রোলার ফ্রেম ব্যর্থতা এবং ওয়ার্কপিস রোলঅফ হয়; সবসময় ওয়ার্কপিসে সরাসরি ওয়েল্ডিং গ্রাউন্ড কেবলটি সুরক্ষিত করুন রোলার বিয়ারিংয়ের মধ্য দিয়ে ঢালাই কারেন্ট যাওয়া প্রতিরোধ করতে; নিশ্চিত করুন রোটেটরের নীচে এবং চারপাশে মেঝে কর্মীদের থেকে পরিষ্কার ভারী জাহাজ ঘোরানোর সময়; ইনস্টল যান্ত্রিক শেষ স্টপ ঢালু মেঝেতে অক্ষীয় প্রবাহ রোধ করতে; এবং একটি স্বয়ংক্রিয় জরুরী স্টপ সিস্টেম সক্রিয় ছাড়া গতিতে একটি ঘূর্ণমান জাহাজকে কখনই অযৌক্তিক ছেড়ে দেবেন না। OSHA 1910.212 (মেশিন গার্ডিং) প্রয়োজনীয়তাগুলি মার্কিন সুবিধাগুলিতে ওয়েল্ডিং রোটেটর সহ পাওয়ার-চালিত ঘূর্ণায়মান সরঞ্জামগুলিতে প্রযোজ্য।
উপসংহার: একটি ওয়েল্ডিং রোটেটর কি আপনার দোকানের জন্য সঠিক বিনিয়োগ?
যে কোনো ফ্যাব্রিকেশনের দোকানে নিয়মিতভাবে 200 মিমি ব্যাসের উপরে নলাকার উপাদান ঢালাই করার জন্য, একটি ওয়েল্ডিং রোটেটর 6-18 মাসের মধ্যে পরিমাপযোগ্য ROI সরবরাহ করে কম আর্ক-অন টাইম লসের মাধ্যমে, ফ্ল্যাট-পজিশন ওয়েল্ডিংয়ে ত্রুটি হ্রাস থেকে পুনরায় কাজের হার কম, এবং দীর্ঘ-সিমের কাজে ওয়েল্ডারের ক্লান্তি হ্রাস।
নির্বাচনের সিদ্ধান্তটি চারটি প্যারামিটারে নেমে আসে: সর্বাধিক ওয়ার্কপিস ওজন (ড্রাইভ লোড ক্ষমতা বিশেষ), ব্যাসের পরিসর (ড্রাইভ রোলার স্পেসিং এবং টাইপ), প্রয়োজনীয় ঘূর্ণন গতির পরিসীমা (ড্রাইভ মোটর এবং গিয়ারবক্স নির্বাচন), এবং উত্পাদনের পরিমাণ (প্রচলিত এবং CNC ইন্টিগ্রেশনের বিপরীতে স্ব-সামঞ্জস্যের জন্য কেস চালায়)। এই চারটি পরামিতি সুনির্দিষ্টভাবে মেলান, লোড ক্ষমতার জন্য একটি 1.25× নিরাপত্তা ফ্যাক্টর প্রয়োগ করুন এবং আপনার ওয়ার্কপিস পৃষ্ঠের প্রয়োজনীয়তা মেলে রোলার উপাদান নির্দিষ্ট করুন।
একটি ভাল-নির্দিষ্ট, সঠিকভাবে রক্ষণাবেক্ষণ ঢালাই ঘূর্ণায়মান এটি শুধুমাত্র একটি সুবিধার সরঞ্জাম নয় - এটি একটি উত্পাদন-গ্রেড উত্পাদন সম্পদ যা সরাসরি যেকোন নলাকার ফ্যাব্রিকেশন অপারেশনের মানের সিলিং এবং থ্রুপুট ক্ষমতা বাড়ায়। প্রেসার ভেসেল শপ, পাইপলাইন ফ্যাব্রিকেটর এবং উইন্ড টাওয়ার নির্মাতাদের জন্য বিশেষ করে, এটি প্রতিযোগিতামূলক, কোড-সম্মত ঢালাই উৎপাদনের একটি অপরিহার্য উপাদান।