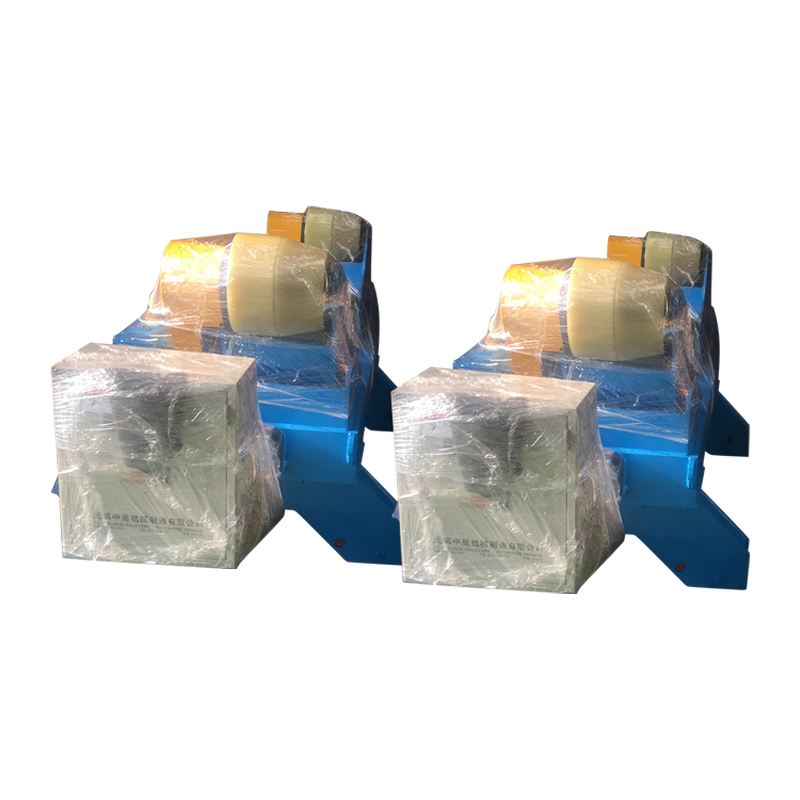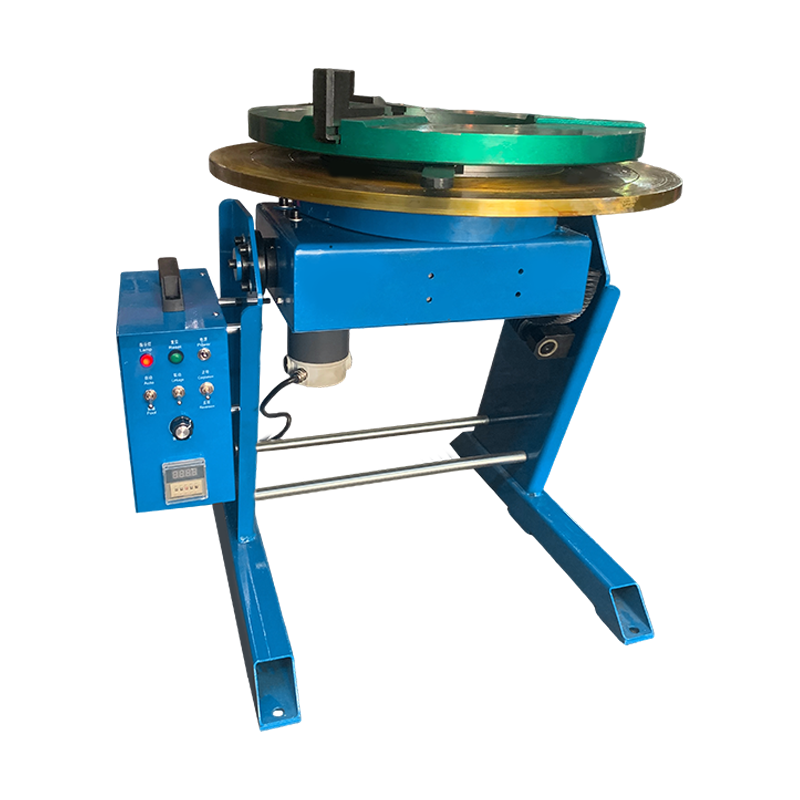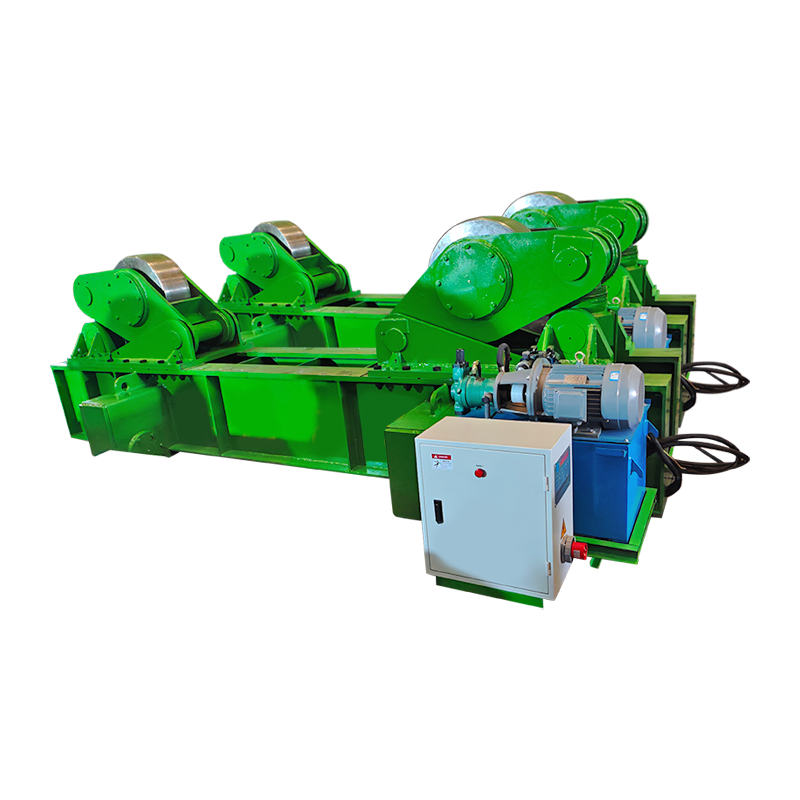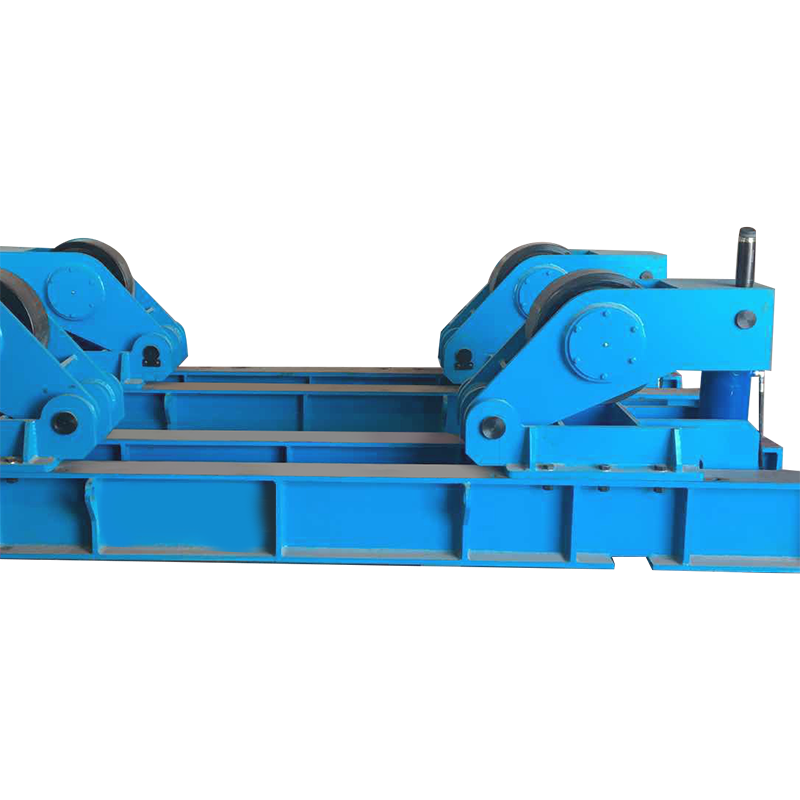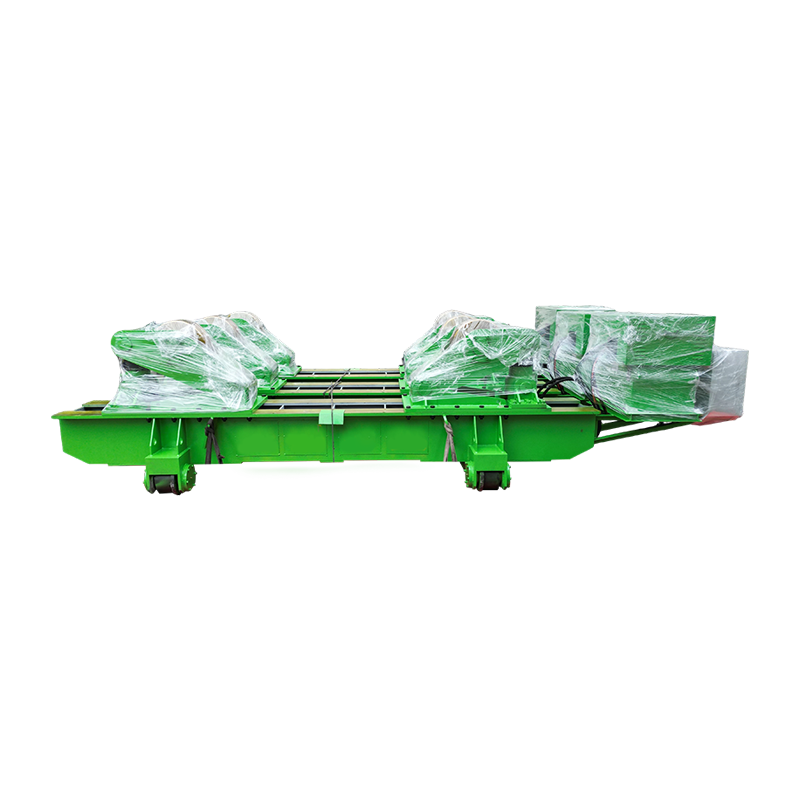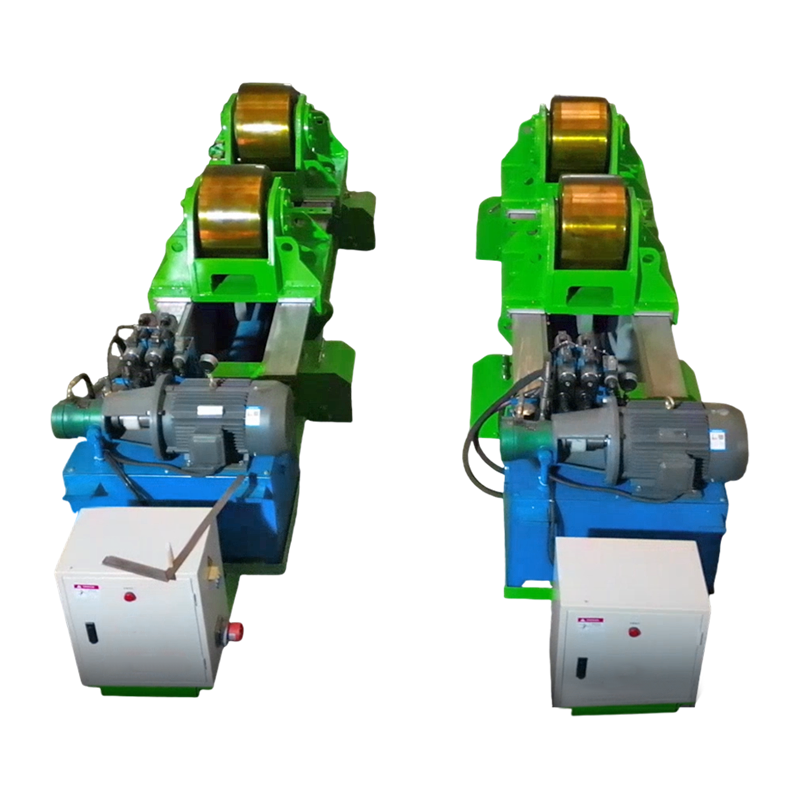
A পাইপ ঢালাই অবস্থানকারী একটি মোটর চালিত ঘূর্ণায়মান ফিক্সচার যা একটি নিয়ন্ত্রিত গতি এবং কোণে একটি পাইপ ওয়ার্কপিসকে ধরে রাখে এবং ঘুরিয়ে দেয় যাতে ওয়েল্ডার সম্পূর্ণ জয়েন্ট জুড়ে সর্বোত্তম সমতল বা অনুভূমিক ঢালাই অবস্থান বজায় রাখতে পারে, নিজের বা পাইপটিকে ম্যানুয়ালি রিপজিশন না করে। ওভারহেড ঢালাইয়ের পরিবর্তে, উল্লম্বভাবে বা একটি নির্দিষ্ট পাইপের চারপাশে — এমন অবস্থান যা আর্ক-অন-টাইম কমায়, ত্রুটির হার বাড়ায় এবং ওয়েল্ডারের ক্লান্তি ঘটায় — পজিশনার ক্রমাগত পাইপটিকে ঘোরায় যাতে সক্রিয় ওয়েল্ড পুল সর্বদা সবচেয়ে নিয়ন্ত্রণযোগ্য অবস্থানে থাকে: 12টা বা 1-2টা ফ্ল্যাট অবস্থান।
একটি 2024 উত্পাদনশীলতা গবেষণা অনুযায়ী আমেরিকান ওয়েল্ডিং সোসাইটি (AWS) , একটি পাইপ ঢালাই পজিশনার ব্যবহার করে welders অর্জন 40-65% বেশি জমার হার ম্যানুয়াল অল-পজিশন পাইপ ঢালাইয়ের তুলনায়, ঢালাই ত্রুটির হার পর্যন্ত হ্রাস করার সময় 55% . গ্লোবাল ওয়েল্ডিং পজিশনার বাজারের মূল্য ছিল 2024 সালে USD 620 মিলিয়ন এবং পৌঁছানোর অনুমান করা হয় 2031 সালের মধ্যে USD 1.1 বিলিয়ন 8.6% এর CAGR-এ (সূত্র: MarketsandMarkets, 2025), পাইপলাইন পরিকাঠামো, চাপ জাহাজ তৈরি, এবং স্বয়ংক্রিয় ওয়েল্ডিং সিস্টেমের বৃদ্ধি দ্বারা চালিত।
কিভাবে একটি পাইপ ওয়েল্ডিং পজিশনার কাজ করে
একটি পাইপ ওয়েল্ডিং পজিশনার একটি পরিবর্তনশীল-গতির মোটর দ্বারা চালিত একটি ঘূর্ণমান হেডস্টকের সাথে পাইপটিকে আটকে দিয়ে কাজ করে, যা ওয়েল্ডারকে টর্চটিকে স্থির রাখতে দেয় যখন পাইপটি সঠিকভাবে মিলিত ভ্রমণ গতিতে তার নীচে ঘোরে। এটি মৌলিকভাবে ঢালাই জ্যামিতিকে একটি জটিল 3D স্থানিক সমস্যা থেকে একটি সাধারণ 2D ফ্ল্যাট-পজিশন ওয়েল্ডে পরিবর্তন করে।
মূল যান্ত্রিক উপাদান
- হেডস্টক (ড্রাইভ ইউনিট) — মোটর চালিত দিক যা পাইপটিকে আঁকড়ে ধরে এবং ঘোরায়। গিয়ারবক্স, মোটর (সাধারণত এসি সার্ভো বা ডিসি ভেরিয়েবল-স্পীড), এবং চক বা ফেস প্লেট রয়েছে। হেডস্টক পজিশনারের সর্বোচ্চ টর্ক, RPM রেঞ্জ এবং টিল্ট ক্ষমতা নির্ধারণ করে।
- টেলস্টক (সমর্থন ইউনিট) — প্যাসিভ সাপোর্ট এন্ড যা পাইপের বিপরীত প্রান্ত ধরে রাখে, লম্বা বা ভারী পাইপের উপর ঝাঁকুনি এবং কম্পন প্রতিরোধ করে। বিভিন্ন পাইপ দৈর্ঘ্য মিটমাট করার জন্য টেলস্টক একটি রেল বা বিছানা বরাবর স্লাইড করে।
- চক বা ফেস প্লেট - অবস্থানকারী এবং পাইপের মধ্যে গ্রিপিং ইন্টারফেস। বৃত্তাকার পাইপের জন্য তিন চোয়াল চক ব্যবহার করা হয়; সামঞ্জস্যযোগ্য ক্ল্যাম্পিং আর্ম হ্যান্ডেল ফ্ল্যাঞ্জড প্রান্ত, অনিয়মিত আকার বা খুব বড় ব্যাস সহ ফেস প্লেট।
- গতি নিয়ন্ত্রক — একটি পরিবর্তনশীল-ফ্রিকোয়েন্সি ড্রাইভ (VFD) বা থাইরিস্টর কন্ট্রোলার যা প্রতি মিনিটে ঘূর্ণনের গতি নির্ধারণ করে। ঢালাইকারী একটি ঘূর্ণন গতিতে ডায়াল করে যা নির্বাচিত প্রক্রিয়া এবং তারের ফিড হারের জন্য প্রয়োজনীয় ঢালাই ভ্রমণ গতির সাথে মেলে।
- টিল্ট মেকানিজম — টিল্টিং পজিশনার মডেলগুলিতে, একটি সেকেন্ডারি মোটর বা ওয়ার্ম-গিয়ার মেকানিজম পুরো ঘূর্ণন অক্ষকে কাত করে, পাইপ ফ্ল্যাঞ্জে ফিলেট ওয়েল্ড এবং টি-জয়েন্টগুলিকে সর্বোত্তম 45-ডিগ্রি কোণে স্থাপন করতে সক্ষম করে।
ঘূর্ণন গতি গণনা
পাইপ ওয়েল্ডিং পজিশনারের জন্য সঠিক ঘূর্ণন গতি নির্ধারণ করা সবচেয়ে গুরুত্বপূর্ণ অপারেটিং প্যারামিটার। প্রয়োজনীয় RPM টার্গেট ওয়েল্ডিং ভ্রমণের গতি এবং পাইপের পরিধি থেকে গণনা করা হয়:
RPM = ভ্রমণের গতি (মিমি/মিনিট) / (পাই x পাইপ বাইরের ব্যাস (মিমি))
উদাহরণস্বরূপ, একটি 168 মিমি (6-ইঞ্চি) OD পাইপকে 400 মিমি/মিনিটের টার্গেট ভ্রমণ গতিতে একটি GMAW প্রক্রিয়া সহ ঢালাই করতে হবে: 400 / (3.14159 x 168) = প্রায় 0.76 RPM . বেশিরভাগ পাইপ ওয়েল্ডিং পজিশনার 0.1-5 RPM এর গতি পরিসীমা কভার করে, প্রিমিয়াম CNC মডেলগুলি মাইক্রো-ওয়েল্ডিং থেকে উচ্চ-নিমজ্জিত আর্ক অ্যাপ্লিকেশনের জন্য 0.01-10 RPM অফার করে।
কোন ধরনের পাইপ ওয়েল্ডিং পজিশনার পাওয়া যায়?
পাইপ ওয়েল্ডিং পজিশনারগুলি পাঁচটি প্রধান কনফিগারেশনে উপলব্ধ, প্রতিটি পাইপের আকার, জয়েন্টের ধরন, উত্পাদনের পরিমাণ এবং বাজেটের ভিন্ন সংমিশ্রণের জন্য উপযুক্ত। ভুল ধরন নির্বাচন করা পজিশনার সংগ্রহের সবচেয়ে সাধারণ এবং ব্যয়বহুল ভুল।
1. হেডস্টক-টেইলস্টক (H-T) অবস্থানকারী
হেডস্টক-টেইলস্টক কনফিগারেশন হল ফ্যাব্রিকেশন শপগুলির জন্য সবচেয়ে সাধারণ পাইপ ওয়েল্ডিং পজিশনার টাইপ, 50 মিমি থেকে 1,200 মিমি ওডি পর্যন্ত এবং 12 মিটার বা তার বেশি দৈর্ঘ্য পর্যন্ত পাইপ পরিচালনা করে। পাইপটি চালিত হেডস্টক এবং স্লাইডিং টেলস্টকের মধ্যে সমর্থিত, যা একটি সাধারণ বেস রেলের উপর মাউন্ট হয়। এই বিন্যাসটি পাইপ স্যাগ দূর করে এবং ভারী পাইপের সাথে খুব কম RPM এ স্থিতিশীল ঘূর্ণনের অনুমতি দেয়। মডেলের উপর নির্ভর করে সাধারণত লোড ক্ষমতা 500 কেজি থেকে 20,000 কেজি পর্যন্ত হয়।
2. টার্নটেবল (ঘূর্ণায়মান টেবিল) পজিশনার
একটি টার্নটেবল পজিশনার পাইপ অ্যাসেম্বলিটিকে একটি অনুভূমিক বা কাত করা টেবিলের পৃষ্ঠে ঘোরায়, এটিকে ছোট পাইপ স্পুল, ফ্ল্যাঞ্জড অ্যাসেম্বলি এবং পাইপ থেকে ফ্ল্যাঞ্জ ওয়েল্ডের জন্য আদর্শ করে তোলে। টেবিলটি সাধারণত 0-135 ডিগ্রীতে কাত হয়ে যায়, যার ফলে জয়েন্টটিকে সমতল বা অনুভূমিক-ঘূর্ণিত অবস্থানে উপস্থাপন করা যায়, মূল অভিযোজন নির্বিশেষে। 50-5,000 কেজি লোড ক্ষমতা সাধারণ, যা প্রায় 600 মিমি পর্যন্ত ছোট থেকে মাঝারি পাইপের জন্য টার্নটেবলকে বহুমুখী করে তোলে।
3. পাইপ রোটেটর (রোল সেট / রোলার পজিশনার)
পাইপ রোটেটর - যাকে রোলার পজিশনার বা পাইপ রোল সেটও বলা হয় - চালিত রাবার বা ইস্পাত রোলারগুলিতে বড়-ব্যাসের পাইপ এবং চাপের জাহাজগুলিকে সমর্থন করে এবং ঘোরান, 150 মিমি থেকে 3,000 মিমি বা তার চেয়ে বড় ব্যাস পরিচালনা করে। চক-ভিত্তিক পজিশনারের বিপরীতে যেগুলি পাইপের প্রান্তকে আঁকড়ে ধরে, রোলার পজিশনারগুলি পাইপটিকে তার বাইরের পৃষ্ঠ বরাবর সমর্থন করে, যা তাদের খুব দীর্ঘ বা খুব ভারী পাইপ বিভাগের জন্য উপযুক্ত করে তোলে যা একটি হেডস্টক থেকে ক্যান্টিলিভার করা যায় না। বেলন পজিশনারগুলি পাইপলাইন স্পুল ফ্যাব্রিকেশন এবং চাপ জাহাজ পরিধিযুক্ত সীম ওয়েল্ডিংয়ের জন্য আদর্শ হাতিয়ার।
4. অরবিটাল পাইপ ওয়েল্ডিং পজিশনার
একটি অরবিটাল ওয়েল্ডিং পজিশনার একটি নির্দিষ্ট পাইপের বাইরের দিকে ক্ল্যাম্প করে এবং পাইপের পরিধির চারপাশে ওয়েল্ডিং টর্চটি ঘোরায়, যখন পাইপটি নিজেই সরানো যায় না তখন এটি সঠিক সমাধান করে। অরবিটাল পজিশনারগুলি ফার্মাসিউটিক্যাল, সেমিকন্ডাক্টর এবং ফুড-গ্রেড স্টেইনলেস স্টিল পাইপিংয়ে ব্যাপকভাবে ব্যবহৃত হয় যেখানে পাইপগুলি ইতিমধ্যে প্রক্রিয়া সিস্টেমে ইনস্টল করা আছে। তারা 0.1 মিমি টর্চ অবস্থান বিচ্যুতির চেয়ে ঢালাই থেকে ঢালাই পুনরাবৃত্তিযোগ্যতা সহ ন্যূনতম মানব হস্তক্ষেপের সাথে অত্যন্ত পুনরাবৃত্তিযোগ্য, কোড-গুণমানের ঢালাই অর্জন করে।
5. ম্যানিপুলেটর-ইন্টিগ্রেটেড পজিশনার
একটি ম্যানিপুলেটর-ইন্টিগ্রেটেড পাইপ ওয়েল্ডিং পজিশনার একটি ওয়েল্ডিং কলাম-এবং-বুম ম্যানিপুলেটরকে একটি সিঙ্ক্রোনাইজড হেডস্টক-টেইলস্টক পজিশনারের সাথে একত্রিত করে একটি সম্পূর্ণ স্বয়ংক্রিয় একক-অপারেটর ওয়েল্ডিং সেল তৈরি করে। ম্যানিপুলেটর ওয়েল্ডিং টর্চটিকে সঠিক উচ্চতায় এবং স্ট্যান্ডঅফের অবস্থানে রাখে যখন পজিশনার পাইপটি ঘোরায়। উভয় অক্ষ একটি CNC কন্ট্রোলারের মাধ্যমে সিঙ্ক্রোনাইজ করা হয় তাই ওয়ার্কপিস পৃষ্ঠে ভ্রমণের গতি পাইপের ব্যাস নির্বিশেষে স্থির থাকে। এই কনফিগারেশনটি উচ্চ-ভলিউম পাইপ স্পুল ফ্যাব্রিকেশন শপ এবং অফশোর প্ল্যাটফর্ম মডিউল নির্মাণে আদর্শ।
পাইপ ওয়েল্ডিং পজিশনারের প্রকারের তুলনা: কোনটি আপনার আবেদনের সাথে মানানসই?
আবেদনের সাথে পজিশনারের ধরন মেলানো একক সবচেয়ে গুরুত্বপূর্ণ নির্বাচনের সিদ্ধান্ত — একটি আন্ডারপাওয়ারড বা ভুল-কনফিগারেশন পজিশনারের কারণে ওয়ার্কপিস স্লিপেজ, অসম ঘূর্ণন এবং ঢালাই মানের ব্যর্থতা ঘটে যা সম্পূর্ণ দক্ষতার সুবিধাকে অস্বীকার করে।
| টাইপ | পাইপ OD রেঞ্জ | সর্বোচ্চ লোড | কাত করার ক্ষমতা | পাইপ চলমান হতে হবে? | সেরা অ্যাপ্লিকেশন |
| হেডস্টক-টেইলস্টক | 50-1,200 মিমি | 500-20,000 কেজি | ঐচ্ছিক (0-90 ডিগ্রী) | হ্যাঁ | ফ্যাব্রিকেশনের দোকান; দীর্ঘ পাইপ স্পুল |
| টার্নটেবল | 50-600 মিমি | 50-5,000 কেজি | হ্যাঁ (0–135 deg) | হ্যাঁ | ছোট স্পুল; পাইপ থেকে ফ্ল্যাঞ্জ ঝালাই |
| পাইপ রোটেটর (রোলার) | 150-3,000 মিমি | 1,000-200,000 কেজি | না | হ্যাঁ | বড়-ব্যাসের জাহাজ; দীর্ঘ রান |
| অরবিটাল পজিশনার | 6-300 মিমি (সাধারণ) | N/A (টর্চ ঘোরে) | N/A | না (pipe is fixed) | ইনস্টল করা পাইপিং; স্বাস্থ্যকর টিউবিং |
| ম্যানিপুলেটর-ইন্টিগ্রেটেড | 100-1,500 মিমি | 500-30,000 কেজি | হ্যাঁ (CNC-controlled) | হ্যাঁ | উচ্চ-ভলিউম স্বয়ংক্রিয় কোষ |
সারণি 1: পাইপ ওয়েল্ডিং পজিশনারের ধরন প্রয়োগের উপযুক্ততা দ্বারা তুলনা। সূত্র: AWS D1.1 স্ট্রাকচারাল ওয়েল্ডিং কোড; প্রস্তুতকারকের প্রযুক্তিগত বৈশিষ্ট্য; ফেব্রিকেটরস অ্যান্ড ম্যানুফ্যাকচারার্স অ্যাসোসিয়েশন ইন্টারন্যাশনাল।
কেন একটি পাইপ ওয়েল্ডিং পজিশনার নাটকীয়ভাবে ঢালাই গুণমান এবং উত্পাদনশীলতা উন্নত করে
পাইপ ওয়েল্ডিং পজিশনারের মূল সুবিধা হল জয়েন্ট পরিধির প্রতি ইঞ্চির জন্য সবচেয়ে কঠিন ওয়েল্ডিং পজিশনগুলিকে (ওভারহেড 6G, উলম্ব 5G) সবচেয়ে সহজ এবং সবচেয়ে উত্পাদনশীল অবস্থানে (ফ্ল্যাট 1G/ঘূর্ণিত) রূপান্তর করা। এই একক পরিবর্তন প্রতিটি মূল ফ্যাব্রিকেশন মেট্রিক জুড়ে পরিমাপযোগ্য উন্নতিতে ক্যাসকেড করে।
জমা করার হার এবং ভ্রমণের গতি
ফ্ল্যাট-পজিশন ওয়েল্ডিং ওভারহেড বা উল্লম্ব অবস্থানের তুলনায় উল্লেখযোগ্যভাবে উচ্চ ওয়্যার ফিড রেট এবং অ্যাম্পেরেজ সেটিংস সক্ষম করে, সরাসরি ধাতব জমার হার বৃদ্ধি করে। GMAW (MIG) ওয়েল্ডিং-এ, ফ্ল্যাট-পজিশন ডিপোজিশন রেট 6-9 কেজি/ঘন্টা, উল্লম্বভাবে 2-4 কেজি/ঘন্টা এবং ওভারহেড পজিশনে 1.5-3 কেজি/ঘন্টা হতে পারে (সূত্র: লিঙ্কন ইলেকট্রিক ওয়েল্ডিং পদ্ধতি নির্দেশিকা, 2024)। পাইপ ওয়েল্ডিং পজিশনার ব্যবহার করে সমস্ত ঢালাইকে ফ্ল্যাট রোল করার ফলে পাইপ তৈরির কাজে প্রতি ওয়েল্ডার-আওয়ারে দ্বিগুণ থ্রুপুট হতে পারে।
ঢালাই ত্রুটি হ্রাস
একই জয়েন্টে ম্যানুয়াল অল-পজিশন ওয়েল্ডের তুলনায় পজিশনার-ঘূর্ণিত পাইপ ঢালাই ধারাবাহিকভাবে কম ছিদ্রতা, অভাব-অফ-ফিউশন এবং আন্ডারকাট ত্রুটির হার দেখায়। এ প্রকাশিত একটি গবেষণা জার্নাল অফ ম্যানুফ্যাকচারিং প্রসেস (2023) API 5L গ্রেড X65 পাইপে অবস্থানকারী-রোলড 1G ওয়েল্ডিংয়ের সাথে 5G ফিক্সড-পজিশন ওয়েল্ডিংয়ের তুলনা করা পাওয়া গেছে:
- পোরোসিটি রেট: 5G স্থির = 2.4%; অবস্থানকারী-ঘূর্ণিত = 0.4% (83% হ্রাস)
- ফিউশনের অভাবের ঘটনা: 5G স্থির = 1 প্রতি 4 জয়েন্টে; অবস্থানকারী-ঘূর্ণিত = 1 প্রতি 22 জয়েন্টগুলোতে
- রেডিওগ্রাফিক গ্রহণযোগ্যতা হার (প্রতি ASME B31.3): 5G স্থির = 88%; অবস্থানকারী-ঘূর্ণিত = 98.5%
- জয়েন্ট প্রতি পুনরায় কাজের খরচ: 5G ফিক্সড = USD 340 গড়; positioner-rolled = USD 48 গড়
ওয়েল্ডার এরগনোমিক্স এবং ক্লান্তি হ্রাস
ওভারহেড এবং বিশ্রী-অবস্থানের ঢালাই দূর করে পেশীবহুল স্ট্রেন এবং ওয়েল্ডারের ক্লান্তি হ্রাস করে, প্রতি শিফটে সরাসরি উত্পাদনশীল ঢালাই সময় প্রসারিত করে। ওভারহেড আর্ক ওয়েল্ডিং ওয়েল্ডারের মুখ এবং ঘাড়ে ইউভি এক্সপোজার তৈরি করে, কাঁধের উচ্চতার উপরে টেকসই বাহু উচ্চতা প্রয়োজন, এবং স্প্যাটার তৈরি করে যা ওয়েল্ডারের দিকে পড়ে। OSHA এরগনোমিক্স নির্দেশিকাগুলি এগুলিকে উল্লেখযোগ্য আঘাতের ঝুঁকির কারণ হিসাবে চিহ্নিত করে। একটি পজিশনার-সজ্জিত ওয়েল্ডার সাধারণত পুরো শিফট জুড়ে কনুইয়ের উচ্চতায় টর্চের সাথে একটি আরামদায়ক বসার বা দাঁড়ানো ভঙ্গি বজায় রাখে, কাজ করার শেষ ঘন্টাগুলিতে আরও সামঞ্জস্যপূর্ণ কৌশল এবং কম ত্রুটির হারের অনুমতি দেয়।
একটি পাইপ ওয়েল্ডিং পজিশনার নির্বাচন করার সময় মূল্যায়ন করার জন্য মূল স্পেসিফিকেশন
সাতটি প্রযুক্তিগত বৈশিষ্ট্য নির্ধারণ করে যে একটি পাইপ ওয়েল্ডিং পজিশনার আপনার নির্দিষ্ট অ্যাপ্লিকেশনে নির্ভরযোগ্যভাবে কাজ করবে কিনা — তাদের মধ্যে যেকোন একটিকে কম উল্লেখ করা সমস্যা সৃষ্টি করে যা কেনার পরে সংশোধন করা কঠিন এবং ব্যয়বহুল।
| স্পেসিফিকেশন | এটা মানে কি | আন্ডারসাইজিং রিস্ক | প্রস্তাবিত নিরাপত্তা মার্জিন |
| লোড ক্ষমতা (কেজি) | ফিক্সচার সহ সর্বাধিক ওয়ার্কপিস ওজন | মোটর ওভারলোড, চক স্লিপ, গিয়ারবক্স ব্যর্থতা | সর্বোচ্চ প্রত্যাশিত লোডের 150% হারে |
| চক / ফেস প্লেটের ব্যাস (মিমি) | সর্বোচ্চ পাইপ OD যা গ্রিপ করা যায় | পাইপ ধরতে অক্ষমতা; উদ্ভট লোডিং | সর্বাধিক পাইপ OD থেকে 20% বড় নির্বাচন করুন |
| গতি পরিসীমা (RPM) | সর্বনিম্ন থেকে সর্বোচ্চ ঘূর্ণন গতি | প্রয়োজনীয় ভ্রমণ গতির সাথে মেলে না | সমস্ত পাইপের আকারের জন্য গণনাকৃত RPM এর বিপরীতে যাচাই করুন |
| স্পিন্ডেল টর্ক (N-m) | ঘূর্ণন শক্তি মোটর বজায় রাখতে পারে | উদ্ভট বা ভারী লোড অধীনে স্টল | ঘূর্ণন সঁচারক বল গণনা মধ্যে উদ্ভেদতা অন্তর্ভুক্ত করুন |
| কাত ব্যাপ্তি (ডিগ্রী) | অনুভূমিক থেকে ঘূর্ণন অক্ষের কোণ | ফ্ল্যাঞ্জ ফিললেট অবস্থানগুলি অ্যাক্সেস করতে পারে না | সম্পূর্ণ নমনীয়তার জন্য সর্বনিম্ন 90 ডিগ্রী |
| গতি স্থিতিশীলতা (%) | লোডের অধীনে ঘূর্ণন গতির তারতম্য | অসম জোড় গুটিকা প্রস্থ এবং অনুপ্রবেশ | 1% এর কম গতির পরিবর্তন প্রয়োজন |
| থ্রু-হোল (ফাঁপা টাকু) | টাকু কেন্দ্র মাধ্যমে বোর | বিশুদ্ধ গ্যাস বা তারের মাধ্যমে পাস করা যাবে না | স্টেইনলেস / প্রতিক্রিয়াশীল ধাতু জন্য অপরিহার্য |
সারণি 2: সমালোচনামূলক পাইপ ওয়েল্ডিং পজিশনার স্পেসিফিকেশন এবং নির্বাচন নির্দেশিকা। সূত্র: AWS C4.1 ওয়েল্ডিং পজিশনার স্ট্যান্ডার্ড; ASME BPVC বিভাগ IX; প্রস্তুতকারকের অ্যাপ্লিকেশন ইঞ্জিনিয়ারিং নির্দেশিকা।
পাইপ ওয়েল্ডিং পজিশনার থেকে কীভাবে বিভিন্ন ওয়েল্ডিং প্রক্রিয়াগুলি উপকৃত হয়
প্রতিটি আর্ক ওয়েল্ডিং প্রক্রিয়া পজিশনারের ব্যবহার থেকে উপকৃত হয়, কিন্তু উন্নতির মাত্রা প্রক্রিয়ার দ্বারা উল্লেখযোগ্যভাবে পরিবর্তিত হয় — নিমজ্জিত আর্ক ওয়েল্ডিং (SAW) সর্বাধিক লাভ করে, কারণ ফ্ল্যাট ছাড়া অন্য কোনো অবস্থানে SAW সম্পাদন করা শারীরিকভাবে অসম্ভব।
- নিমজ্জিত আর্ক ওয়েল্ডিং (SAW) - SAW একটি পরম সীমাবদ্ধতা হিসাবে সমতল অবস্থান প্রয়োজন; দানাদার ফ্লাক্স আনত বা উল্লম্ব পৃষ্ঠের জায়গায় থাকতে পারে না। পাইপ ওয়েল্ডিং পজিশনার তাই পাইপে SAW এর জন্য ঐচ্ছিক নয় - এটি একটি প্রযুক্তিগত পূর্বশর্ত। পজিশনার-ঘূর্ণিত পাইপে SAW 10-20 কেজি/ঘন্টা জমার হার অর্জন করে, এটিকে 12 মিমি-এর বেশি প্রাচীরের বেধের জন্য উপলব্ধ সর্বোচ্চ-উৎপাদনশীল পাইপ ওয়েল্ডিং পদ্ধতিতে পরিণত করে।
- GMAW/MIG ওয়েল্ডিং — ফ্যাব্রিকেশনের দোকানে পাইপ ওয়েল্ডিং পজিশনারের সাথে ব্যবহৃত সবচেয়ে সাধারণ প্রক্রিয়া। স্প্রে ট্রান্সফার মোড (সবচেয়ে বেশি উৎপাদনশীল GMAW ভেরিয়েন্ট) শুধুমাত্র সমতল এবং অনুভূমিক অবস্থানে ব্যবহারযোগ্য; একটি অবস্থানকারী একটি পাইপ জয়েন্টের পূর্ণ পরিধিতে স্প্রে স্থানান্তর সক্ষম করে। ফিক্সড-পজিশন শর্ট-সার্কিট GMAW-এর তুলনায় উৎপাদনশীলতার উন্নতি: সাধারণত 60-120%।
- GTAW/TIG ওয়েল্ডিং — স্টেইনলেস, ক্রোম-মলি, এবং বহিরাগত অ্যালয় পাইপের রুট পাসের জন্য ব্যবহৃত হয় যেখানে রেডিওগ্রাফিক গুণমান বাধ্যতামূলক। একটি অবস্থানকারী ওয়েল্ডারকে পাইপের শীর্ষে একটি সামঞ্জস্যপূর্ণ পুডল এবং টর্চ কোণ বজায় রাখতে সক্ষম করে (12টা অবস্থান) যেখানে ওয়েল্ড পুলের উপর মাধ্যাকর্ষণ টান সবচেয়ে অনুকূল, রুট পুঁতির গুণমান উন্নত করে এবং বার্ন-থ্রু ঝুঁকি হ্রাস করে।
- FCAW (ফ্লাক্স-কোর্ড আর্ক ওয়েল্ডিং) — পজিশনারের ব্যবহার পাইপ জয়েন্টগুলিতে গ্যাসহীন (স্ব-রক্ষক) FCAW ইলেক্ট্রোডের প্রয়োজনীয়তা দূর করে, উচ্চ মানের গ্যাস-শিল্ডেড FCAW ভেরিয়েন্টগুলি সম্পূর্ণ জয়েন্ট পরিধিতে ব্যবহার করার অনুমতি দেয়। গ্যাস-শিল্ডড এফসিএডব্লিউ স্ব-পরিরক্ষিত বিকল্পের তুলনায় কম স্প্যাটার এবং ভাল যান্ত্রিক বৈশিষ্ট্য উত্পাদন করে।
- SMAW (স্টিক / ম্যানুয়াল মেটাল আর্ক) — এমনকি পজিশনারের ব্যবহার থেকে স্টিক ওয়েল্ডিং সুবিধা যথেষ্ট। ফ্ল্যাট পজিশনে ওয়েভ বিড টেকনিক ধারাবাহিকভাবে ওভারহেড স্ট্রিংগার বিডকে ডিপোজিশন ইউনিফর্মিতে ছাড়িয়ে যায় এবং ইলেক্ট্রোড স্টাব লস (সাধারণত 15-20% ওভারহেড) ফ্ল্যাট পজিশনে 5% এর কম হয়।
পাইপ ওয়েল্ডিং পজিশনার বনাম ম্যানুয়াল অল-পজিশন ওয়েল্ডিং: একটি বিশদ তুলনা
পজিশনার-সহায়তা এবং ম্যানুয়াল অল-পজিশন পাইপ ঢালাইয়ের মধ্যে উত্পাদনশীলতা এবং গুণমানের ব্যবধান বেশিরভাগ বানোয়াট পরিবেশে 3-9 মাসের মধ্যে একটি পজিশনার বিনিয়োগে সম্পূর্ণ ROI তৈরি করতে যথেষ্ট।
| মেট্রিক | পাইপ ওয়েল্ডিং পজিশনার | ম্যানুয়াল অল-পজিশন ওয়েল্ডিং |
| ওয়েল্ডার অবস্থানের প্রয়োজনীয়তা | নিশ্চল; মশাল একটি অবস্থানে রাখা | ওয়েল্ডার জয়েন্টের চারপাশে ক্রমাগত সরানো আবশ্যক |
| ঝালাই অবস্থান সম্মুখীন | শুধুমাত্র ফ্ল্যাট (1G / PA) | সমস্ত পদ (1G থেকে 6G) |
| GMAW জমার হার | ৬-৯ কেজি/ঘণ্টা | 1.5-4 কেজি/ঘন্টা |
| আর্ক-অন টাইম দক্ষতা | 65-80% | 25-45% |
| রেডিওগ্রাফিক গ্রহণযোগ্যতার হার | 97-99% | 82-92% |
| ওয়েল্ডার সার্টিফিকেশন প্রয়োজন | 1G / শুধুমাত্র ফ্ল্যাট অবস্থান | 6G (অল-পজিশন) সার্টিফিকেশন |
| এরগনোমিক আঘাতের ঝুঁকি | কম (আরামদায়ক দাঁড়ানো/বসা) | উচ্চ (ওভারহেড, হাঁটু গেড়ে, সঙ্কুচিত অবস্থান) |
| অটোমেশন সহ স্কেলেবিলিটি | রোবট আর্ম / ম্যানিপুলেটরের সাথে সরাসরি সংহত করে | নাt scalable without full re-engineering |
| মূলধন খরচ | ক্ষমতার উপর নির্ভর করে USD 3,000-150,000 | শূন্য সরঞ্জাম খরচ; উচ্চ শ্রম খরচ |
সারণি 3: পাইপ ওয়েল্ডিং পজিশনার বনাম ম্যানুয়াল অল-পজিশন ওয়েল্ডিং তুলনা। সূত্র: AWS ওয়েল্ডিং হ্যান্ডবুক ভলিউম। 2; মিলার ইলেকট্রিক প্রোডাক্টিভিটি স্টাডিজ 2024; ESAB অ্যাপ্লিকেশন ইঞ্জিনিয়ারিং ডেটা।
কোন শিল্প সবচেয়ে ব্যাপকভাবে পাইপ ওয়েল্ডিং পজিশনার ব্যবহার করে?
পাইপ ওয়েল্ডিং পজিশনারগুলি যে কোনও শিল্পে অপরিহার্য যেখানে পাইপ জয়েন্টের গুণমান, উত্পাদনশীলতা এবং কোড সম্মতি গুরুত্বপূর্ণ প্রয়োজনীয়তা। নিম্নলিখিত ক্ষেত্রগুলি প্রাথমিক বাজারের প্রতিনিধিত্ব করে:
- তেল ও গ্যাস (উপধারা ও মধ্যপ্রবাহ) — সিস্টেম, ট্রান্সমিশন পাইপলাইন এবং অফশোর প্ল্যাটফর্ম সংগ্রহের জন্য পাইপলাইন স্পুল ফ্যাব্রিকেশন। API 1104 এবং ASME B31.4/B31.8 কোডের প্রয়োজনীয়তা মানে প্রতিটি ওয়েল্ডকে অবশ্যই রেডিওগ্রাফিক বা AUT পরিদর্শন পাস করতে হবে। সমস্ত প্রধান পাইপ ফ্যাব্রিকেশন ইয়ার্ডে পজিশনারের ব্যবহার একটি আদর্শ অনুশীলন। 2024 সালে বিশ্বব্যাপী পাইপলাইন নির্মাণ বাজারের মূল্য ছিল USD 9.2 বিলিয়ন (সূত্র: GlobalData, 2025)।
- পেট্রোকেমিক্যাল এবং শোধনাগার নির্মাণ — ক্রোম-মলি (P91, P22) এবং অস্টেনিটিক স্টেইনলেস স্টিলের প্রক্রিয়াজাতকরণের জন্য ASME B31.3 এর অধীনে GTAW রুট পাস এবং GTAW বা GMAW ফিল পাস প্রয়োজন। রেডিওগ্রাফিক-গুণমান স্টেইনলেস শিকড়ের জন্য প্রয়োজনীয় কৌশল হল পজিশনার-ঘূর্ণিত ঢালাই বিশুদ্ধ গ্যাস ব্যাকআপ সহ (হলো-স্পিন্ডল পজিশনার দ্বারা সক্ষম)।
- পাওয়ার জেনারেশন — ক্রোম-মলি এবং নিকেল অ্যালয়েসে বয়লার টিউব, স্টিম হেডার এবং টারবাইন ইনলেট পাইপিং। ASME বয়লার এবং প্রেসার ভেসেল কোড (BPVC) বিভাগ I প্রয়োজনীয়তা বলতে বোঝায় ঢালাই ত্রুটির জন্য শূন্য সহনশীলতা; পজিশনারের ব্যবহার বেশিরভাগ পাওয়ার প্ল্যান্ট নির্মাণ স্পেসিফিকেশনে একটি গুণমান নিশ্চিত করার পূর্বশর্ত।
- জাহাজ নির্মাণ এবং অফশোর ফ্যাব্রিকেশন — চালনা, অগ্নি দমন, ব্যালাস্ট এবং হাইড্রলিক্সের জন্য পাইপ সিস্টেম। অফশোর প্ল্যাটফর্মের জন্য DNVGL-ST-F101 এবং AWS D1.1 কোডের অধীনে প্রচুর পরিমাণে অ্যালয় পাইপ স্পুল ফ্যাব্রিকেশন প্রয়োজন। রোলার পজিশনারগুলি টপসাইড মডিউলগুলিতে সাধারণ বড়-ব্যাসের পাইপ বিভাগগুলি পরিচালনা করে।
- খাদ্য, পানীয়, এবং ফার্মাসিউটিক্যাল — CIP/SIP সিস্টেমের জন্য স্বাস্থ্যকর স্টেইনলেস স্টীল প্রক্রিয়া পাইপিং (316L, 316Ti)। অরবিটাল পাইপ ওয়েল্ডিং পজিশনারগুলি জয়েন্টগুলির জন্য বাধ্যতামূলক যেগুলিকে অবশ্যই 3-A স্যানিটারি স্ট্যান্ডার্ড বা ASME BPE (বায়োপ্রসেসিং ইকুইপমেন্ট) পৃষ্ঠের ফিনিস প্রয়োজনীয়তা পূরণ করতে হবে, যেখানে অভ্যন্তরীণ ওয়েল্ড বিড প্রোফাইলগুলি বাহ্যিক মাত্রার মতো শক্তভাবে নিয়ন্ত্রিত হয়।
পাইপ ওয়েল্ডিং পজিশনার সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
প্রশ্ন 1: আমার কোন আকারের পাইপ ওয়েল্ডিং পজিশনার দরকার?
আপনার সবচেয়ে ভারী প্রত্যাশিত ওয়ার্কপিসের ওজনের কমপক্ষে 150% লোড ক্ষমতার রেটিং সহ একটি পজিশনার নির্বাচন করুন এবং একটি চক বা রোলার ব্যাস যা আরামদায়কভাবে আপনার সর্বাধিক পাইপ OD মিটমাট করে। লোড গণনা করার সময় পাইপের সাথে সংযুক্ত যেকোন ফিক্সচার, অ্যালাইনমেন্ট টুল বা ওয়েল্ড ব্যাকিং রিংগুলির ওজন সবসময় অন্তর্ভুক্ত করুন। এককেন্দ্রিক লোডের জন্য (যেমন একটি বড় অগ্রভাগ বা একদিকে শাখা সংযোগ সহ একটি পাইপ সমাবেশ), উদ্বেগজনক মুহূর্তটি গণনা করুন এবং এটিকে পজিশনারের রেট করা মোমেন্টের ক্ষমতার সাথে তুলনা করুন, যা সাধারণত মৌলিক লোড রেটিং থেকে আলাদাভাবে প্রকাশিত হয়। সন্দেহ হলে, আকার বাড়ান — একটি বড় আকারের পজিশনার কম চাপের মধ্যে কাজ করে এবং দীর্ঘ পরিষেবা জীবন থাকে।
প্রশ্ন 2: একটি পাইপ ওয়েল্ডিং পজিশনার কি স্বয়ংক্রিয় বা রোবোটিক ওয়েল্ডিংয়ের সাথে ব্যবহার করা যেতে পারে?
হ্যাঁ — পাইপ ওয়েল্ডিং পজিশনারগুলি রোবোটিক ওয়েল্ডিং কোষগুলির একটি মূল উপাদান এবং বিশেষভাবে রোবট কন্ট্রোলার এবং CNC ওয়েল্ডিং সিস্টেম থেকে সিঙ্ক্রোনাইজেশন সংকেত গ্রহণ করার জন্য ডিজাইন করা হয়েছে৷ একটি সিঙ্ক্রোনাইজড রোবোটিক ওয়েল্ডিং সেলে, রোবট কন্ট্রোলার পজিশনারের সার্ভো ড্রাইভে একটি স্পিড কমান্ড পাঠায়, যা ওয়েল্ডের অগ্রগতির সাথে সাথে ধ্রুবক চাপ ভ্রমণের গতি বজায় রাখতে রিয়েল টাইমে ঘূর্ণন গতিকে সামঞ্জস্য করে। যোগাযোগের ইন্টারফেসের মধ্যে রয়েছে অ্যানালগ 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT, এবং DeviceNet, পজিশনার এবং রোবট জেনারেশনের উপর নির্ভর করে। এই ইন্টিগ্রেশন রোবটকে পাইপের পরিধির চারপাশে জটিল চাপ পাথ অনুসরণ করার প্রয়োজনীয়তা দূর করে, নাটকীয়ভাবে রোবট প্রোগ্রামকে সরল করে এবং পথের নির্ভুলতা উন্নত করে।
প্রশ্ন 3: পাইপ ওয়েল্ডিং পজিশনার কীভাবে ওয়েল্ডারের যোগ্যতার প্রয়োজনীয়তাগুলিকে প্রভাবিত করে?
পাইপ ওয়েল্ডিং পজিশনার ব্যবহার করলে প্রয়োজনীয় ওয়েল্ডারের যোগ্যতা অল-পজিশন (6G বা 6GR) থেকে শুধুমাত্র ফ্ল্যাট-পজিশনে (1G) কমে যায়, যা কাজের জন্য উপলব্ধ যোগ্য ওয়েল্ডারদের পুলকে উল্লেখযোগ্যভাবে প্রসারিত করে। AWS D1.1 এবং ASME সেকশন IX এর অধীনে, একটি 6G পাইপ ওয়েল্ডার যোগ্যতা হল সর্বোচ্চ সার্টিফিকেশন, যা সমস্ত অবস্থানকে কভার করে এবং কার্যত যেকোন গ্রুভ ওয়েল্ড জ্যামিতির জন্য ওয়েল্ডারকে যোগ্যতা অর্জন করে। এটির জন্য যথেষ্ট অনুশীলন প্রয়োজন এবং একটি প্রিমিয়াম মজুরি নির্দেশ করে৷ একটি 1G যোগ্যতা, কম অভিজ্ঞ ওয়েল্ডার দ্বারা অর্জনযোগ্য, পজিশনার-ঘূর্ণিত কাজের জন্য যথেষ্ট। শ্রমবাজারে যেখানে 6G প্রত্যয়িত ওয়েল্ডারের অভাব রয়েছে, পজিশনার গ্রহণ সরাসরি কর্মশক্তির বাধার সমাধান করে।
প্রশ্ন 4: পাইপ ওয়েল্ডিং পজিশনার এবং পাইপ রোটেটরের মধ্যে পার্থক্য কী?
একটি পাইপ ওয়েল্ডিং পজিশনার পাইপটিকে এক বা উভয় প্রান্তে আঁকড়ে ধরে এবং একটি হেডস্টক থেকে এটি ঘোরায়, যখন একটি পাইপ রোটেটর তার বাইরের পৃষ্ঠ বরাবর চালিত রোলারগুলিতে বাহ্যিকভাবে পাইপটিকে সমর্থন করে। মূল কার্যকরী পার্থক্য হ'ল গ্রিপিং পদ্ধতি: একটি পজিশনারের চক মাউন্ট করার জন্য পাইপের প্রান্তে অ্যাক্সেসের প্রয়োজন হয়, যখন একটি রোলার রোটার শেষ অ্যাক্সেস ছাড়াই যে কোনও দৈর্ঘ্যের পাইপ অংশগুলিকে সমর্থন এবং ঘোরাতে পারে। রোলার রোটারগুলি খুব বড় বা ভারী পাইপ (500 মিমি OD এর উপরে), দীর্ঘ অংশ (6 মিটারের উপরে) এবং চাপের জাহাজগুলির জন্য পছন্দ করা হয় যেখানে জাহাজের জ্যামিতি দ্বারা শেষ অ্যাক্সেস সীমিত। হেডস্টক-টেইলস্টক পজিশনারগুলি আরও সুনির্দিষ্ট ঘূর্ণন নিয়ন্ত্রণ প্রদান করে এবং কাতকে মিটমাট করতে পারে, যা তাদের ছোট-ব্যাসের নির্ভুল কাজের জন্য আরও উপযুক্ত করে তোলে।
প্রশ্ন 5: আমি কীভাবে পাইপ ওয়েল্ডিং পজিশনার বজায় রাখব?
পাইপ ওয়েল্ডিং পজিশনারের জন্য গুরুত্বপূর্ণ রক্ষণাবেক্ষণের কাজগুলি হল গিয়ারবক্স লুব্রিকেশন, চক চোয়াল পরিদর্শন এবং পরিষ্কার করা, মোটর এবং ড্রাইভ ইলেকট্রনিক্স চেক এবং গ্রাউন্ডিং তারের পরিদর্শন। গিয়ারবক্স তেল প্রতি 2,000 অপারেটিং ঘন্টা বা বছরে, যেটি প্রথমে আসে, প্রস্তুতকারকের দ্বারা নির্দিষ্ট করা তেলের সান্দ্রতা ব্যবহার করে (সাধারণত ISO VG 220 গিয়ার তেল) পরিবর্তন করা উচিত। চক চোয়ালে স্প্যাটার এবং স্কেল জমা হয় যা গ্রিপিং ফোর্স কমিয়ে দেয় — সেগুলি পরিষ্কার করা উচিত এবং প্রতি 500 ঘন্টা পর পর চোয়ালের দাগ পরিদর্শন করা উচিত। আর্থ রিটার্ন ক্যাবল (যা পজিশনারের মাধ্যমে ওয়েল্ডিং কারেন্টকে ওয়েল্ডিং পাওয়ার সোর্সে ফিরিয়ে নিয়ে যায়) প্রতি সপ্তাহে অন্তরণ ক্ষতির জন্য পরিদর্শন করা উচিত; একটি ভাঙা আর্থ রিটার্ন গিয়ারবক্স বিয়ারিংয়ের মাধ্যমে ওয়েল্ডিং কারেন্টকে জোর করে, যার ফলে দ্রুত ভারবহন ব্যর্থ হয়।
প্রশ্ন 6: একটি ফাঁপা স্পিন্ডল পাইপ ওয়েল্ডিং পজিশনার কী এবং কখন এটি প্রয়োজনীয়?
একটি ফাঁপা স্পিন্ডেল পজিশনারের ঘূর্ণায়মান হেডস্টক স্পিন্ডেলের কেন্দ্রে একটি বোর থাকে, যা গ্যাসের পায়ের পাতার মোজাবিশেষ, বৈদ্যুতিক তার বা ডেটা লাইনগুলিকে জট ছাড়াই ঘূর্ণন অক্ষের মধ্য দিয়ে যেতে দেয়। স্টেইনলেস স্টীল, টাইটানিয়াম, ডুপ্লেক্স স্টেইনলেস, বা যেকোন প্রতিক্রিয়াশীল ধাতব পাইপ ঢালাই করার সময় এই বৈশিষ্ট্যটি অপরিহার্য যেখানে রুট ওয়েল্ডের পিছনের দিকটি অবশ্যই আর্গন বা নাইট্রোজেন ব্যাক-পারজ গ্যাস ব্যবহার করে বায়ুমণ্ডলীয় অক্সিজেন দূষণ থেকে রক্ষা করতে হবে। একটি ফাঁপা স্পিন্ডেল ছাড়া, শোধন গ্যাসের পায়ের পাতার মোজাবিশেষ ঘূর্ণমান চাকের বাইরের চারপাশে মোড়ানো হয় এবং কয়েকটি ঘূর্ণনের মধ্যে জট লেগে যায়, পজিশনারকে আংশিক-পরিধির ঢালাইয়ের মধ্যে সীমাবদ্ধ করে বা ম্যানুয়াল হোস পরিচালনার প্রয়োজন হয় - উভয়ই পজিশনার ব্যবহারের উদ্দেশ্যকে হারায়। কার্বন ইস্পাত পাইপ ঢালাইয়ের জন্য ব্যাক-পার্জ প্রয়োজনীয়তা ছাড়াই, একটি কঠিন টাকু পর্যাপ্ত এবং কম ব্যয়বহুল।
উপসংহার: দ্য রাইট পাইপ ওয়েল্ডিং পজিশনার ফ্যাব্রিকেশন ইকোনমিক্সকে রূপান্তরিত করে
একটি পাইপ ওয়েল্ডিং পজিশনার একটি সুবিধাজনক আনুষঙ্গিক নয় - এটি একটি উত্পাদনশীলতা এবং গুণমান গুণক যা পাইপ তৈরির অর্থনৈতিক মৌলিক পরিবর্তন করে। পাইপ জয়েন্টের প্রতিটি ঢালাইকে যৌথ অভিযোজন নির্বিশেষে একটি ফ্ল্যাট-পজিশন ওয়েল্ডে রূপান্তর করে, একজন পজিশনার উচ্চতর জমার হার, কম ত্রুটির হার, কম-বিশেষ ওয়েল্ডার যোগ্যতার প্রয়োজনীয়তা এবং স্বয়ংক্রিয় ওয়েল্ডিং সিস্টেমের সাথে সরাসরি একীকরণ সক্ষম করে। হেডস্টক-টেইলস্টক পজিশনার, টার্নটেবল, রোলার রোটেটর, অরবিটাল সিস্টেম বা ম্যানিপুলেটর-ইন্টিগ্রেটেড সেলের মধ্যে পছন্দ সম্পূর্ণরূপে আপনার নির্দিষ্ট পাইপের ব্যাস পরিসীমা, জয়েন্টের প্রকার, উত্পাদনের পরিমাণ এবং অটোমেশন উচ্চাকাঙ্ক্ষার উপর নির্ভর করে।
তথ্যটি দ্ব্যর্থহীন: যে ফ্যাব্রিকেশন শপগুলি পদ্ধতিগতভাবে পাইপ ওয়েল্ডিং পজিশনার ব্যবহার করে তারা 40-65% বেশি ওয়েল্ডার উত্পাদনশীলতা অর্জন করে, 55-83% কম ঢালাই ত্রুটি, এবং রেডিওগ্রাফিক গ্রহণযোগ্যতার হার 97% এর উপরে — ফলাফল যা ম্যানুয়াল অল-পজিশন ওয়েল্ডিং নির্ভরযোগ্যভাবে মেলে না। যেকোন অপারেশন ওয়েল্ডিংয়ের জন্য প্রতিদিন কয়েকটি পাইপের জয়েন্টের বেশি, পাইপ ওয়েল্ডিং পজিশনারের জন্য ROI কেস ফ্যাব্রিকেশন শিল্পে সবচেয়ে স্পষ্ট মূলধন বিনিয়োগের সিদ্ধান্তগুলির মধ্যে একটি।