কার্বন ইস্পাত থেকে স্টেইনলেস স্টীল ঢালাই একটি সাধারণ কিন্তু প্রযুক্তিগতভাবে যোগদানের কাজ। নির্ভরযোগ্য রুটটি সোজা: ER309L-এর মতো ওভার-অ্যালোয়েড অস্টেনিটিক ফিলার নির্বাচন করুন, একটি কম-তাপ-ইনপুট পদ্ধতি ব্যবহার করুন এবং কার্বন স্টিলের দিক থেকে লোহার দূষণ প্রতিরোধ করুন। অনুশীলনে, এই তিনটি সিদ্ধান্ত বেশিরভাগ ক্র্যাকিং, অত্যধিক কঠোরতা এবং অকাল ক্ষয় ব্যর্থতা দূর করে।
অনুভূত অসুবিধা সত্ত্বেও, স্টেইনলেস এবং কার্বন স্টিলের মধ্যে ভিন্ন ধাতব জয়েন্টগুলি রাসায়নিক উদ্ভিদ, খাদ্য লাইন, জল চিকিত্সা ব্যবস্থা এবং কাঠামোগত স্টিলওয়ার্কগুলিতে উপস্থিত হয়। মূল দুটি অনুরূপ উপকরণ ঢালাই হিসাবে এটি মনে করা হয় না; এটি খাদ এবং তরলীকরণ পরিচালনার একটি নিয়ন্ত্রিত প্রক্রিয়া।
কার্বন ইস্পাত থেকে স্টেইনলেস ওয়েল্ডিং কেন আলাদা
মৌলিক সমস্যা হল কার্বন ইস্পাত এবং স্টেইনলেস স্টীল রসায়ন, তাপীয় সম্প্রসারণ এবং যান্ত্রিক প্রতিক্রিয়ার মধ্যে পার্থক্য। কার্বন গরম করার সময় কার্বন ইস্পাত থেকে ওয়েল্ড জোনে স্থানান্তরিত হয়, যা ফিউশন লাইনে একটি শক্ত, ভঙ্গুর মার্টেনসাইট ব্যান্ড এবং কার্বন স্টিলের পাশে একটি নরম ডিকারবারাইজড স্তর তৈরি করতে পারে। অস্টেনিটিক স্টেইনলেস স্টীল কার্বন স্টিলের তুলনায় প্রায় 50 শতাংশ বেশি প্রসারিত হয়, তাই জয়েন্টটি শীতল হওয়ার পরে যথেষ্ট অবশিষ্ট স্ট্রেস বিকাশ করে। একই সময়ে, কার্বন ইস্পাত বেস মেটাল থেকে তরল করা ওয়েল্ড ডিপোজিটে ক্রোমিয়াম এবং নিকেল সামগ্রী হ্রাস করে। যদি ফিলার ধাতুটি অতিরিক্ত মিশ্রিত না হয়, তাহলে সমাপ্ত ওয়েল্ডের দুর্বল জারা প্রতিরোধ ক্ষমতা বা কম শক্ততা থাকতে পারে।
- কার্বন স্থানান্তর স্থানীয় কঠোরতা এবং ক্ষত সৃষ্টি করে।
- তাপ সম্প্রসারণের অমিল অবশিষ্ট স্ট্রেস এবং বিকৃতির ঝুঁকি বাড়ায়।
- ওয়েল্ড তরলীকরণ জমা ধাতুর রসায়ন পরিবর্তন করে।
- স্টেইনলেস দিকে আয়রন দূষণ পরে মরিচা গঠন ট্রিগার করতে পারে.
সঠিক ফিলার মেটাল নির্বাচন করা
সংক্ষিপ্ত উত্তর হল বেশিরভাগ স্টেইনলেস থেকে কার্বন ইস্পাত জয়েন্টগুলির জন্য 309L বা 309Mo ব্যবহার করা। এই খাদ কার্বন ইস্পাত থেকে তরল সহ্য করার জন্য যথেষ্ট উচ্চ ক্রোমিয়াম এবং নিকেল সরবরাহ করে এবং এখনও ভাল জারা প্রতিরোধের সাথে একটি অস্টেনিটিক ওয়েল্ড কাঠামো ছেড়ে দেয়। 308L, যা নিজেকে 304 স্টেইনলেস যুক্ত করার জন্য ডিজাইন করা হয়েছে, এতে সেই অতিরিক্ত খাদ মজুদ নেই এবং ভিন্ন ভিন্ন জয়েন্টগুলির জন্য সুপারিশ করা হয় না।
| ফিলার | সর্বোত্তম জন্য ব্যবহৃত | মূল বৈশিষ্ট্য | গুরুত্বপূর্ণ বিবেচনা |
|---|---|---|---|
| 308L | নিজেকে 304 স্টেইনলেস যোগদান | উচ্চ জারা এবং নান্দনিক ফিনিস | উচ্চ তরলীকরণের জন্য পর্যাপ্ত Cr/Ni নয়; মার্টেনসাইট গঠন করতে পারে |
| 309L / 309Mo | কার্বন ইস্পাত স্টেইনলেস ঢালাই | ভাল তরলীকরণ সহনশীলতা; শক্তযোগ্য কাঠামো প্রতিরোধ করে | বেশিরভাগ পরিষেবা পরিবেশের জন্য প্রথম পছন্দ |
| 316L | 316 স্টেইনলেস বা উচ্চ-পিটিং অ্যাপ্লিকেশন যোগদান | মলিবডেনাম পিটিং প্রতিরোধের যোগ করে | এখনও কার্বন ইস্পাত পাতলা জন্য উপযুক্ত নয়; পরিবর্তে 309Mo ব্যবহার করুন |
| 312 | শক্তিশালী ভিন্ন এবং কঠিন থেকে জোড় সমন্বয় | উচ্চ ফেরাইট সামগ্রী, ক্র্যাক-প্রতিরোধী | উচ্চ শক্তি কিন্তু কম নমনীয়তা; কম তাপ ইনপুট প্রয়োজন |
| ERNiCr-3 | উচ্চ-তাপমাত্রা পরিষেবা এবং তাপ সাইক্লিং | নিকেল-ভিত্তিক, কম তাপীয় সম্প্রসারণ অমিল | উচ্চ খরচ; ক্লান্তি ক্র্যাকিংয়ের চমৎকার প্রতিরোধ |
উন্নত-তাপমাত্রা বা ভারী সাইকেল পরিষেবার জন্য, নিকেল-ভিত্তিক ফিলার ধাতু যেমন ERNiCr-3 309L-এর চেয়ে ভাল পছন্দ। নিকেল-সমৃদ্ধ ওয়েল্ড ধাতু কার্বন স্থানান্তরকে আরও ভালভাবে প্রতিরোধ করে এবং কার্বন স্টিলের কাছাকাছি সম্প্রসারণের সহগ রয়েছে, যা তাপীয় ক্লান্তি হ্রাস করে। সাধারণ অ্যাপ্লিকেশনের জন্য, তবে, 309L প্রমাণিত, সাশ্রয়ী বিকল্প।
ভিন্ন ভিন্ন জয়েন্টগুলির জন্য সেরা ঢালাই প্রক্রিয়া
গুরুতর স্টেইনলেস-টু-কার্বন স্টিলের কাজের জন্য GTAW হল সর্বোত্তম প্রক্রিয়া, কিন্তু GMAW, FCAW, এবং SAW সঠিক প্যারামিটার সহ গ্রহণযোগ্য ঢালাই তৈরি করতে পারে। নিয়ন্ত্রক কারণগুলি হল তাপ ইনপুট, গ্যাস রক্ষাকারী এবং ভ্রমণের গতি।
- GTAW (TIG): পাতলা-ওয়াল পাইপ এবং রুট পাসের জন্য সেরা কারণ এটি সুনির্দিষ্ট তাপ নিয়ন্ত্রণ এবং কম জমা দেয়। ER309L এর একটি ফিলার রড এবং আর্গন বা আর্গন-হিলিয়াম শিল্ডিং ব্যবহার করুন।
- GMAW (MIG): মাঝারি-পুরু উৎপাদনের জন্য সেরা। তাপ ইনপুট সীমিত করতে পালস স্প্রে বা শর্ট-সার্কিট ট্রান্সফার ব্যবহার করুন। 2-5% CO2 সহ আর্গনের একটি রক্ষাকারী গ্যাস সাধারণ; 100% CO2 এড়িয়ে চলুন।
- FCAW: পুরু প্লেট এবং ক্ষেত্রের মেরামতের জন্য ভাল। সমতল এবং অনুভূমিক ঢালাইয়ের জন্য E309LT1-1 তার এবং আর্গন/CO2 মিশ্র ঢাল ব্যবহার করুন। পাসের মধ্যে স্ল্যাগ অপসারণ করা আবশ্যক।
- SAW: বড় ট্যাঙ্ক বা চাপ জাহাজে দীর্ঘ অনুদৈর্ঘ্য seams জন্য দক্ষ. একটি 309L তার এবং একটি নিরপেক্ষ বা ক্রোমিয়াম-সুষম ফ্লাক্স ব্যবহার করুন। সাবধানে তাপ নিয়ন্ত্রণ অপরিহার্য।
যৌথ প্রস্তুতি এবং পরিচ্ছন্নতা
একটি পরিষ্কার, সঠিকভাবে প্রস্তুত জয়েন্ট অর্ধেক যুদ্ধ। ময়লা, গ্রীস, স্কেল এবং কার্বন ইস্পাত গ্রাইন্ডিং ধুলো স্টেইনলেস সাইডে পোরোসিটি এবং মরিচা দাগের কারণ হতে পারে। ডেডিকেটেড স্টেইনলেস স্টীল ব্রাশ এবং টুল ব্যবহার করুন এবং কার্বন স্টিলের স্পর্শ আছে এমন ব্রাশ ব্যবহার করবেন না।
- ঢালাইয়ের ঠিক আগে জয়েন্টের মুখ উজ্জ্বল ধাতুতে পিষে বা মেশিন করুন।
- অ্যাসিটোন বা ঢালাই প্রস্তুতির জন্য পরিকল্পিত দ্রাবক দিয়ে উভয় পক্ষকে ডিগ্রীজ করুন।
- প্লেটে বাট জয়েন্টের জন্য, 60-70 ডিগ্রি কোণ এবং 1-2 মিমি রুট ফেস সহ একটি একক-ভি খাঁজ ব্যবহার করুন।
- রুট পাস ঢালাই করার সময়, একটি ব্যাকিং বার ব্যবহার করুন বা অক্সিডেশন প্রতিরোধ করতে আর্গন দিয়ে পিছনের দিকটি পরিষ্কার করুন।
- ফিট-আপের সময় কার্বন স্টিলের সাইড এবং স্টেইনলেস সাইড আলাদা করে রাখুন; সম্ভব হলে পৃথক ক্ল্যাম্প ব্যবহার করুন।
প্রিহিট, ইন্টারপাস টেম্পারেচার এবং হিট ইনপুট নিয়ন্ত্রণ করা
ফিলার নির্বাচনের পরে তাপ ব্যবস্থাপনা সবচেয়ে গুরুত্বপূর্ণ পরিবর্তনশীল। বেশিরভাগ জয়েন্টের জন্য প্রি-হিট প্রয়োজন হয় না, তবে যদি অংশটি পুরু হয় বা জয়েন্টটি খুব বেশি সংযত হয়, তাহলে সর্বোচ্চ 100°C প্রিহিট গ্রহণযোগ্য। উচ্চতর প্রিহিট কার্বন স্থানান্তরকে ত্বরান্বিত করে এবং একটি ঘন মার্টেনসাইট ব্যান্ড তৈরি করে। আন্তঃপাসের তাপমাত্রা 150°C এর নিচে থাকা উচিত, এবং ওয়েল্ডটি চওড়া বুননের পরিবর্তে স্ট্রিংগার পুঁতি দিয়ে তৈরি করা উচিত।
| প্রক্রিয়া | কারেন্ট | ভোল্টেজ | ভ্রমণের গতি | তাপ ইনপুট (প্রায়) |
|---|---|---|---|---|
| GTAW | 100-150 এ | 12-15 ভি | 100-150 মিমি/মিনিট | 0.6-1.5 kJ/mm |
| GMAW (পালস) | 180-220 এ | 22-26 ভি | 300-400 মিমি/মিনিট | 1.0-1.8 kJ/mm |
| FCAW | 220-280 এ | 26-30 ভি | 350-450 মিমি/মিনিট | 1.2–2.0 kJ/mm |
একটি কার্যকর নিয়ম হল ফিউশনের অভাব না ঘটিয়ে তাপ ইনপুট যতটা সম্ভব কম রাখা। সংক্ষিপ্ত পাস ব্যবহার করুন এবং যখন ইন্টারপাসের তাপমাত্রা বেড়ে যায় তখন পাসের মধ্যে জয়েন্টটিকে ঠান্ডা হতে দিন।
নির্ভরযোগ্য ওয়েল্ডের জন্য পজিশনিং এবং অটোমেশন
ওয়ার্কপিসটিকে সবচেয়ে অনুকূল অভিযোজনে অবস্থান করা এবং যান্ত্রিক ভ্রমণ গতি নিয়ন্ত্রণ ব্যবহার করা ভিন্ন ধাতব ঢালাইয়ের ত্রুটিগুলি নাটকীয়ভাবে হ্রাস করবে। সহজ ম্যানুয়াল ঢালাই কাজ করতে পারে, তবে জয়েন্টটিকে সমতল অবস্থানে ঘোরানো অনেক বেশি নির্ভরযোগ্য।
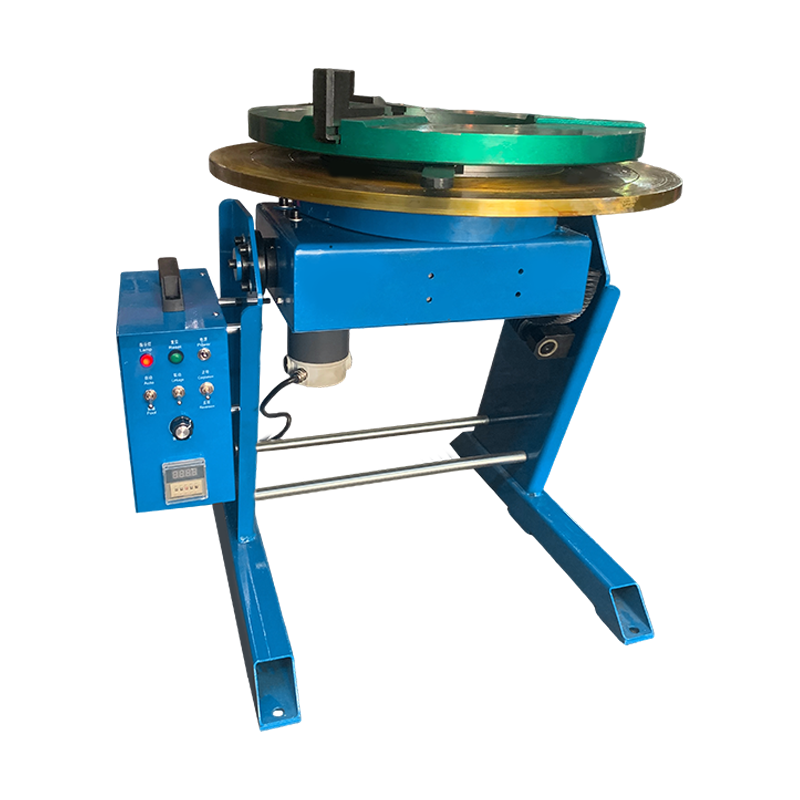
ছোট-বোর অ্যাসেম্বলি এবং ফিটিংগুলির জন্য, একটি ওয়েল্ডিং পজিশনার জয়েন্টটিকে একটি সুবিধাজনক কোণে উপস্থাপন করতে পারে এবং কাজটি ঘোরাতে পারে যখন ওয়েল্ডার টর্চটিকে স্থির রাখে।
 ছোট সমাবেশের জন্য 1-টন প্রচলিত ওয়েল্ডিং পজিশনার এই প্রচলিত ওয়েল্ডিং পজিশনারের একটি 1-টন রেটেড ক্ষমতা রয়েছে এবং এটি ছোট-বোরের সমাবেশগুলিকে সুবিধাজনক কোণে ঘোরায়, যা ওয়েল্ডারদের টর্চকে স্থির রাখতে এবং সামঞ্জস্যপূর্ণ যৌথ অবস্থান অর্জন করতে দেয়। পণ্য দেখুন →
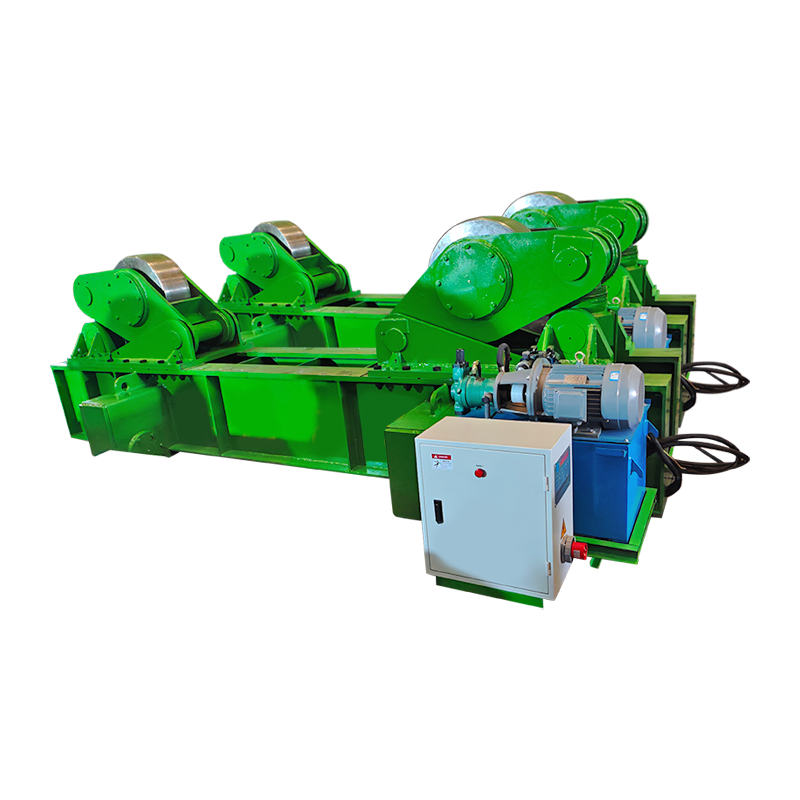
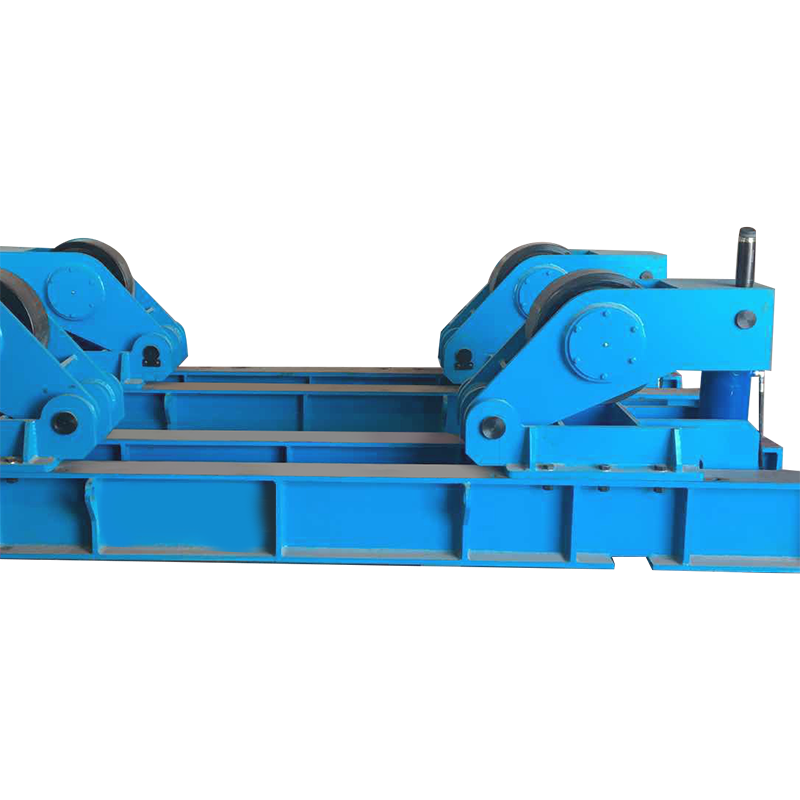
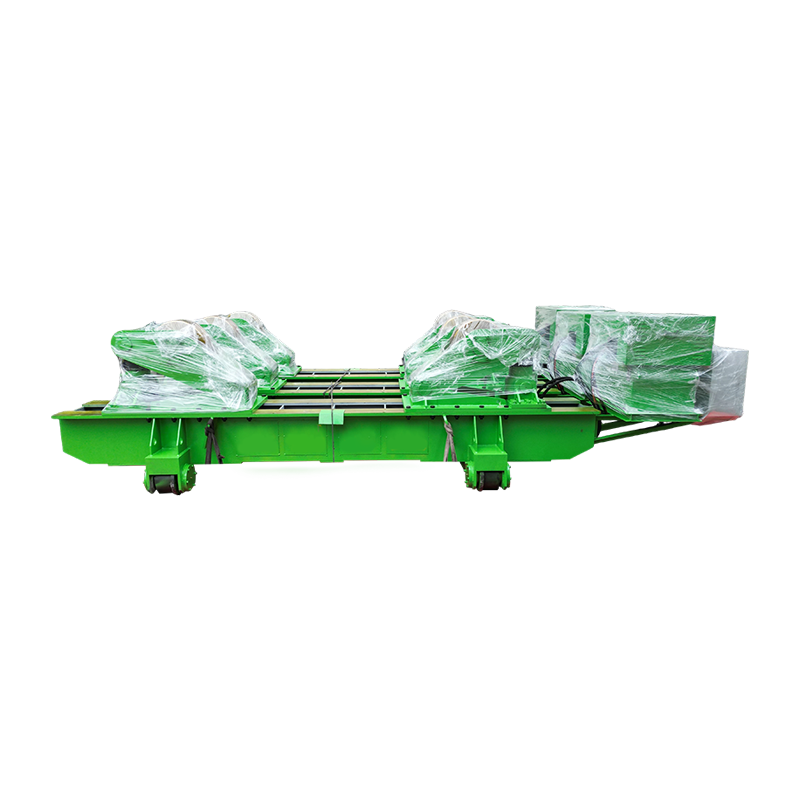
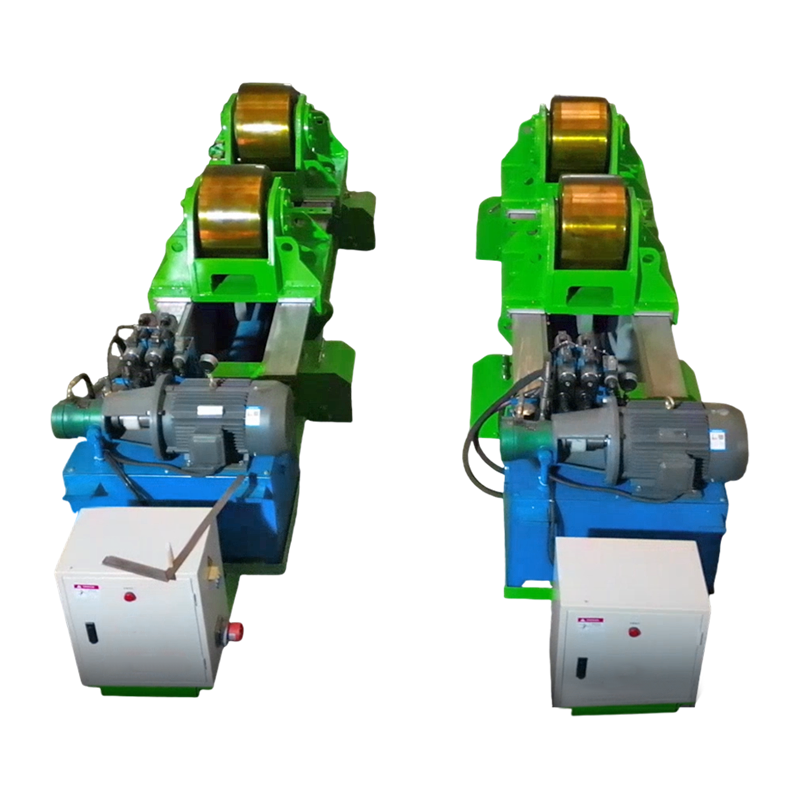
ট্যাঙ্কের খোলস, পাইপ স্পুল এবং নলাকার অংশগুলির জন্য, একটি ঢালাই রোটেটর একটি নিয়ন্ত্রিত গতিতে সীমটিকে ঘুরিয়ে দেয় যাতে ওয়েল্ড পুলটি সামঞ্জস্যপূর্ণ সমতল অবস্থানে থাকে। এই পদ্ধতিটি বিশেষভাবে উপযোগী হয় যখন একত্রিত স্টেইনলেস এবং কার্বন স্টিলের কাজটি হাত দ্বারা চালিত করার জন্য খুব ভারী হয়। আপনি সম্পর্কে আরো পড়তে পারেন কিভাবে ঘূর্ণায়মান ঢালাই জয়েন্টগুলি ধাতব ট্যাঙ্ক এবং পাইপ উত্পাদনে পুনরায় কাজকে হ্রাস করে .
 বৈদ্যুতিক অরবিটাল মুভমেন্ট এবং লিফটিং সহ 10-টন ওয়েল্ডিং রোটেটর বৈদ্যুতিক অরবিটাল মুভমেন্ট এবং বৈদ্যুতিক উত্তোলন সমন্বিত একটি 10-টন ওয়েল্ডিং রোটেটর, একটি নিয়ন্ত্রিত গতিতে ভারী নলাকার সীম ঘুরানোর জন্য ডিজাইন করা হয়েছে, সামঞ্জস্যপূর্ণ ফলাফলের জন্য ওয়েল্ড পুলকে সমতল রাখা। পণ্য দেখুন →
GMAW বা SAW এর প্রয়োজনে লম্বা ঢালাই করা সিমগুলির জন্য, একটি কলাম-এন্ড-বুম ম্যানিপুলেটর জয়েন্ট বরাবর ঢালাইয়ের মাথাটিকে সমান গতিতে নিয়ে যায় এবং টর্চ কোণটিকে স্থির রাখে। এটি মানুষের পরিবর্তনশীলতাকে সরিয়ে দেয় যা প্রায়শই পাতলা স্পাইক এবং ঠান্ডা ল্যাপস সৃষ্টি করে।
 বৈদ্যুতিক অরবিটাল মুভমেন্ট সহ কাস্টমাইজড 4030 কলাম এবং বুম বৈদ্যুতিক অরবিটাল মুভমেন্ট সহ একটি কাস্টমাইজড কলাম-এন্ড-বুম ম্যানিপুলেটর, ওয়েল্ডিং হেডকে দীর্ঘ সীম বরাবর একটি স্থির গতিতে এবং স্থির কোণে সরানো, GMAW বা SAW-এর জন্য মানুষের পরিবর্তনশীলতা হ্রাস করে। পণ্য দেখুন →
এই সেটআপগুলি ভাল পদ্ধতির প্রয়োজনীয়তা দূর করে না, তবে তারা কম-ইন্টারপাস-তাপমাত্রা, কম-তাপ-ইনপুট কৌশল বজায় রাখা অনেক সহজ করে তোলে যা 309L নির্ভর করে।
পোস্ট-ওয়েল্ড পরিদর্শন এবং পৃষ্ঠ চিকিত্সা
ঢালাইয়ের পরে, জয়েন্টটি সাবধানে পরিদর্শন করুন, বিশেষ করে কার্বন স্টিলের পাশে ফিউশন লাইন। সেই জোনে 350 HV-এর উপরে কঠোরতা পড়া প্রায়শই নির্দেশ করে যে তাপ ইনপুট খুব বেশি ছিল বা ফিলারটি ভুল ছিল। অনুপ্রবেশকারী পরীক্ষার মাধ্যমে পৃষ্ঠ পরিদর্শন ফাটল এবং ছিদ্র প্রকাশ করতে পারে, যখন উপাদানটি সমালোচনামূলক হয় তখন অতিস্বনক বা রেডিওগ্রাফিক পরীক্ষা ব্যবহার করা হয়।
যদি স্টেইনলেস পাশটি ক্ষয়কারী মিডিয়ার মুখোমুখি হয়, তাহলে পিকলিং বা তারের ব্রাশিং দ্বারা ঝালাই বিবর্ণতা এবং অক্সাইড স্তর অপসারণ করুন, তারপর পৃষ্ঠটি নিষ্ক্রিয় করুন। কার্বন ইস্পাত কণা স্টেইনলেস পাশে থাকতে দেবেন না, কারণ তারা মরিচা ধরবে এবং একটি ঘন ক্ষয় কোষ তৈরি করবে। যখন অ্যাপ্লিকেশান কোডের দ্বারা স্ট্রেস রিলিফের প্রয়োজন হয়, তখন তাপমাত্রা কম এবং সংক্ষিপ্ত রাখুন—আদর্শ 350-400°C-এর কাছাকাছি কার্বনের বিস্তার সীমিত করতে।
সাধারণ বিচ্ছিন্নতা এবং কীভাবে সেগুলি এড়ানো যায়
আপনি যদি 309L বা একটি নিকেল খাদ দিয়ে থাকেন, তাপ নিয়ন্ত্রণ করেন এবং জয়েন্টটি পরিষ্কার রাখেন তবে এই উপাদান সংমিশ্রণের বেশিরভাগ ত্রুটিগুলি এড়ানো যায়। নীচের সারণীতে সাধারণ সমস্যা এবং সমাধানগুলির তালিকা রয়েছে৷
| খুঁত | সম্ভবত কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| পোরোসিটি | ভেজা প্রবাহ, তৈলাক্ত পৃষ্ঠ, রক্ষার অভাব | ডিগ্রীজ, শুষ্ক ভোগ্য সামগ্রী, গ্যাস প্রবাহ এবং অগ্রভাগের দূরত্ব পরীক্ষা করুন |
| গরম ক্র্যাকিং | বেস ধাতু উচ্চ সালফার বা ফসফরাস; উচ্চ তাপ ইনপুট | যৌথ প্রান্ত পরিষ্কার; 309L বা 312 ফিলার ব্যবহার করুন; নিম্ন তাপ ইনপুট |
| মার্টেনসাইট গঠন | উচ্চ তরলীকরণ, উচ্চ ইন্টারপাস তাপমাত্রা | ওভার-মিশ্রিত ফিলার ব্যবহার করুন; 150 ডিগ্রি সেলসিয়াসের নিচে ইন্টারপাস রাখুন; বয়ন কমানো |
| আন্ডারকাট | অতিরিক্ত স্রোত বা ভ্রমণের গতি | ঢালাই বর্তমান হ্রাস; সামান্য ধীর বা বন্দুক কোণ সমন্বয় |
| স্টেইনলেস দিকে মরিচা | ব্রাশ বা নাকাল থেকে লোহা দূষণ | ডেডিকেটেড স্টেইনলেস স্টীল সরঞ্জাম ব্যবহার করুন; পরিষ্কার এবং ঢালাই পরে নিষ্ক্রিয় |
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
আমি কি 308L দিয়ে স্টেইনলেস স্টীলকে কার্বন স্টিলের সাথে ঝালাই করতে পারি?
আপনি পারেন, কিন্তু এটি একটি ভাল ধারণা নয়. কার্বন ইস্পাত 308L ওয়েল্ড পুলকে পাতলা করে, যা মার্টেনসাইট তৈরি করতে এবং ক্ষয় প্রতিরোধ ক্ষমতা কমাতে যথেষ্ট পরিমাণে ক্রোমিয়াম এবং নিকেল উপাদান কমিয়ে দেয়। 309L এই ভিন্ন সংমিশ্রণের জন্য সর্বনিম্ন প্রস্তাবিত ফিলার।
স্টেইনলেস থেকে কার্বন স্টিল ঢালাই করার আগে আমার কি প্রিহিট দরকার?
সাধারণত না. পুরু অংশ বা প্রচন্ডভাবে সংযত জয়েন্টগুলির জন্য, সর্বোচ্চ 100°C প্রিহিট গ্রহণযোগ্য। উচ্চ তাপমাত্রা কার্বন স্থানান্তরকে ত্বরান্বিত করে এবং ফিউশন লাইনে একটি ভঙ্গুর স্তর তৈরি করে।
ঢালাই জয়েন্ট মরিচা হবে?
অরক্ষিত হলে কার্বন ইস্পাত পাশ মরিচা পড়বে। স্টেইনলেস পাশ ক্ষয় প্রতিরোধী থাকা উচিত যদি পৃষ্ঠটি পরিষ্কার করা হয় এবং নিষ্ক্রিয় করা হয় এবং লোহার দূষণ প্রতিরোধ করা হয়। বাহ্যিক পরিষেবার জন্য কার্বন ইস্পাত সাইড কোট বা পেইন্ট করুন।
আমি কি 100% CO2 শিল্ডিং গ্যাস সহ MIG ওয়েল্ডিং ব্যবহার করতে পারি?
এটা সুপারিশ করা হয় না. খাঁটি CO2 ঝালাইতে কার্বন যোগ করে এবং ক্রোমিয়ামকে অক্সিডাইজ করে, স্টেইনলেস সাইডের ক্ষয় প্রতিরোধ ক্ষমতা হ্রাস করে। 2-5% কার্বন ডাই অক্সাইডের সাথে মিশ্রিত আর্গন বা 1-2% অক্সিজেনের সাথে আর্গন ব্যবহার করুন।