প্রথমে উত্তর: ধাতু তৈরির জন্য সরঞ্জাম এবং সরঞ্জামগুলি যা সিদ্ধান্ত নেয় যে কোনও কাজ লাভজনক কিনা সেগুলি হল মেশিনগুলি যেগুলি প্লেট কাটে, ওয়ার্কপিসটি ঘুরিয়ে দেয় এবং টর্চটিকে অবস্থানে রাখে - হাতের টুলবক্সে থাকা সরঞ্জামগুলি নয়। একটি দোকান নির্মাণের জন্য 3 মিটার ব্যাসের ভেসেল বা 12 মিটার স্ট্রাকচারাল বিম, এর মানে হল চারটি গ্রুপ: কাটিং মেশিন, ওয়ার্কহোল্ডিং এবং পজিশনিং ইকুইপমেন্ট (রোটেটর এবং পজিশনার), ওয়েল্ডিং অটোমেশন (কলাম এবং বুম সিস্টেম, ওয়েল্ডিং হেড), এবং সহায়ক আইটেম যেমন গ্রাইন্ডার, ক্ল্যাম্প, মেজারিং টুলস এবং পিপিই।
মেটাল ফেব্রিকেশনকে সাধারণত চারটি ক্রিয়া হিসাবে সংজ্ঞায়িত করা হয়: স্টককে আকারে কাটা, ঘূর্ণায়মান, বাঁকানো বা চাপ দিয়ে এটি গঠন করা, ঢালাই বা বোল্টিংয়ের মাধ্যমে এটিকে যুক্ত করা এবং গ্রাইন্ডিং, ব্লাস্টিং এবং পেইন্টিংয়ের মাধ্যমে এটিকে শেষ করা। প্রতিটি অপারেশনের নিজস্ব সরঞ্জামের তালিকা রয়েছে এবং অগ্রাধিকারগুলি অংশের আকারের সাথে পরিবর্তন হয়। শীট মেটালের কাজ কাঁচি, প্রেস ব্রেক এবং হ্যান্ড টুল দ্বারা প্রাধান্য পায়, অন্যদিকে ট্যাঙ্ক, টাওয়ার, পাইপ এবং স্ট্রাকচারাল স্টিলের ভারি বানোয়াট মেশিনগুলি যা ওজন এবং তাপ পরিচালনা করে।
এখানে ব্যবহারিক পরীক্ষা হয়। একটি 30-টন, 3 মিটার ব্যাসের ট্যাঙ্ক শেল অনুভূমিকভাবে ঢালাইয়ের জন্য দুটি ওয়েল্ডারকে প্রায় এক শিফট প্রতি পরিধিগত সীমে লাগে, কারণ তাদের অবশ্যই থামতে হবে, একটি ক্রেনের সাহায্যে পুনঃস্থাপন করতে হবে এবং আবার অবস্থানে উঠতে হবে। ফ্ল্যাট পজিশনে রাখা সীম সহ একটি চালিত ওয়েল্ডিং রোটেটারে একই শেল রাখুন, এবং একই দুটি ওয়েল্ডার 500-700 A-তে নিমজ্জিত আর্ক ওয়েল্ডিং ব্যবহার করে প্রায় 40 মিনিটের মধ্যে সীমটি শেষ করে। এই একক পরিবর্তন সাধারণত দ্বিতীয় ওয়েল্ডিং মেশিন কেনার চেয়ে বেশি মূল্যবান।
কাটিং সরঞ্জাম প্রথমে আসে: শিখা, প্লাজমা বা লেজার?
কাটিং হল প্রতিটি ফেব্রিকেশন কাজের প্রথম ধাপ, এবং এখানেই ভুল মেশিন সবচেয়ে বেশি রিওয়ার্ক তৈরি করে, কারণ একটি কাটা প্রান্ত যা বর্গাকার বা তাপ-বিকৃত হয় তা ওয়েল্ড জয়েন্টে পরিষ্কারভাবে বন্ধ হবে না।
কিভাবে প্রধান কাটিয়া প্রক্রিয়া তুলনা
নীচের পরিসংখ্যান সাধারণ দোকান মান. সঠিক সংখ্যা মেশিন, গ্যাস বা অগ্রভাগ সেট এবং উপাদান গ্রেড উপর নির্ভর করে।
| প্রক্রিয়া | সাধারণ বেধ | Kerf এবং সহনশীলতা | যেখানে মানানসই |
|---|---|---|---|
| অক্সি-জ্বালানি (শিখা) | 6-150 মিমি এবং তার বেশি | কের্ফ 2-4 মিমি, সহনশীলতা প্রায় /-1.5 মিমি, প্রশস্ত তাপ-আক্রান্ত অঞ্চল | পুরু কার্বন ইস্পাত প্লেট এবং কাঠামোগত প্রোফাইল; 25 মিমি উপরে মিটার প্রতি সর্বনিম্ন খরচ |
| সূক্ষ্ম প্লাজমা | 0.5-50 মিমি | কের্ফ 1.5-3 মিমি, সহনশীলতা /-0.5 মিমি কাছাকাছি, কিছু গ্রেডে হালকা ড্রস | স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম, মিশ্র-পদার্থের দোকান, মাঝারি বেধ |
| ফাইবার লেজার | 0.5-25 মিমি, পাতলা দ্রুত | কের্ফ 0.2-0.5 মিমি, সহনশীলতা /-0.1 মিমি কাছাকাছি, ন্যূনতম বিকৃতি | বন্ধনী, শীট এবং টাইট নেস্টিং যেখানে থ্রুপুট গুরুত্বপূর্ণ |
সিএনসি কাটিং মেশিনে কী পরীক্ষা করবেন
- টেবিলের আকার এবং রেলের দৈর্ঘ্য আপনার বাস্তবসম্মতভাবে কেনা সবচেয়ে বড় প্লেটের সাথে মানানসই হওয়া উচিত, সাথে নেস্টিং মার্জিন।
- ড্রাইভের ধরন: প্রশস্ত টেবিলের জন্য ডুয়াল-সাইড ড্রাইভ সহ গ্যান্ট্রি; সিঙ্গেল সাইড ড্রাইভ সস্তা কিন্তু লোডের নিচে ডিফ্লেক্ট করে।
- কন্ট্রোল এবং নেস্টিং সফ্টওয়্যার: অফলাইন প্রোগ্রামিং সাধারণত উচ্চ কাটিং গতির চেয়ে বেশি সময় বাঁচায়।
- ধোঁয়া এবং ধূলিকণা নিষ্কাশন, যা অপারেটরকে রক্ষা করে এবং বেশিরভাগ কর্মশালায় প্রয়োজনীয়।
- পুনরাবৃত্তিযোগ্যতা: প্রতি মিটারে মিমি একটি চিত্রের জন্য জিজ্ঞাসা করুন এবং একটি ব্রোশারের পরিবর্তে একটি কাটা নমুনা দিয়ে এটি যাচাই করুন।
- অর্থপ্রদানের মূল্যের বিকল্পগুলি: স্বয়ংক্রিয় টর্চের উচ্চতা নিয়ন্ত্রণ, বেভেল কাটিং হেডস এবং লম্বা সোজা প্রান্তের জন্য ডুয়াল-টর্চ ফ্লেম কাটিং৷
ওয়ার্কহোল্ডিং এবং পজিশনিং: সেই সরঞ্জাম যা দ্রুত ফেরত দেয়
যদি একটি দোকান শুধুমাত্র একটি আপগ্রেড বহন করতে পারে, পজিশনিং সাধারণত অন্য ওয়েল্ডারের চেয়ে ভালো বিনিয়োগ, কারণ পজিশনিং ওয়েল্ডিং পজিশনকে উল্লম্ব বা ওভারহেড থেকে ফ্ল্যাটে পরিবর্তন করে এবং ফ্ল্যাট হল যেখানে উচ্চ জমার হার সম্ভব।
ঢালাই ঘূর্ণায়মান: শেলের সাথে চাকা সেট করুন, শুধু টননেজ নয়
একটি ওয়েল্ডিং রোটেটর, যাকে টার্নিং রোল, রোলার ফ্রেম বা পাইপ রোটেটরও বলা হয়, এটি একজোড়া চালিত এবং অলস চাকার যা একটি নলাকার ওয়ার্কপিসকে ওয়েল্ডিং হেড বা একটি ম্যানুয়াল ওয়েল্ডারের নীচে ঘোরায়। লোড ক্ষমতা প্রতি জোড়া রেট করা হয় এবং ওয়ার্কপিস, টুলিং এবং যেকোনো অভ্যন্তরীণ ফিক্সচারকে কভার করতে হয়; একটি 100 t সেট একটি 80 t শেলের জন্য অতিরিক্ত কিল নয়, কারণ একটি অফ-সেন্টার সীম একটি চাকার উপর লোড স্থানান্তর করে।
- চাকার ধরন: পলিউরেথেন চাকা মেশিনযুক্ত বা আঁকা পৃষ্ঠগুলিকে রক্ষা করে, ইস্পাত চাকাগুলি সবচেয়ে ভারী বোঝা বহন করে।
- কনফিগারেশন: স্ব-সারিবদ্ধ ইউনিট ওয়ার্কপিসকে চাকার কোণ সেট করতে দেয়, যা বিভিন্ন ব্যাসের জন্য উপযুক্ত; সামঞ্জস্যযোগ্য ইউনিট স্থির কোণ ব্যবহার করে এবং এক ব্যাসের পুনরাবৃত্ত উত্পাদনের জন্য উপযুক্ত; ফিট-আপ রোটেটরগুলি ট্যাঙ্কের শেলগুলিতে অনুদৈর্ঘ্য সিমগুলি বন্ধ করতে হাইড্রোলিক লিফট এবং অনুভূমিক পুশিং যুক্ত করে।
- ব্যাসের পরিসর: মেশিনগুলি সর্বনিম্ন এবং সর্বাধিক কাজের ব্যাস দ্বারা নির্দিষ্ট করা হয়, তাই পরীক্ষা করুন যে পরিসরটি আপনার ক্ষুদ্রতম ট্যাঙ্কের পাশাপাশি আপনার বৃহত্তম ট্যাঙ্ককে কভার করে।
- ড্রাইভ এবং নিয়ন্ত্রণ: দুল বা ফুট নিয়ন্ত্রণ সহ পরিবর্তনশীল-ফ্রিকোয়েন্সি ড্রাইভ, ঘূর্ণন গতি সাধারণত প্রতি মিনিটে 100 থেকে 1000 মিমি, প্লাস সারিবদ্ধকরণের জন্য ইঞ্চিং।
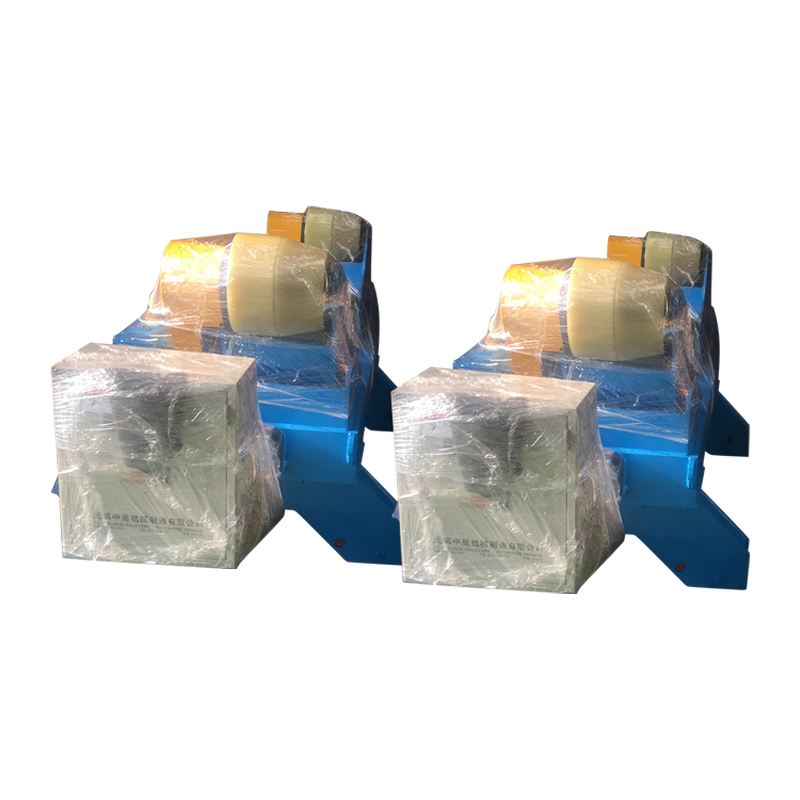
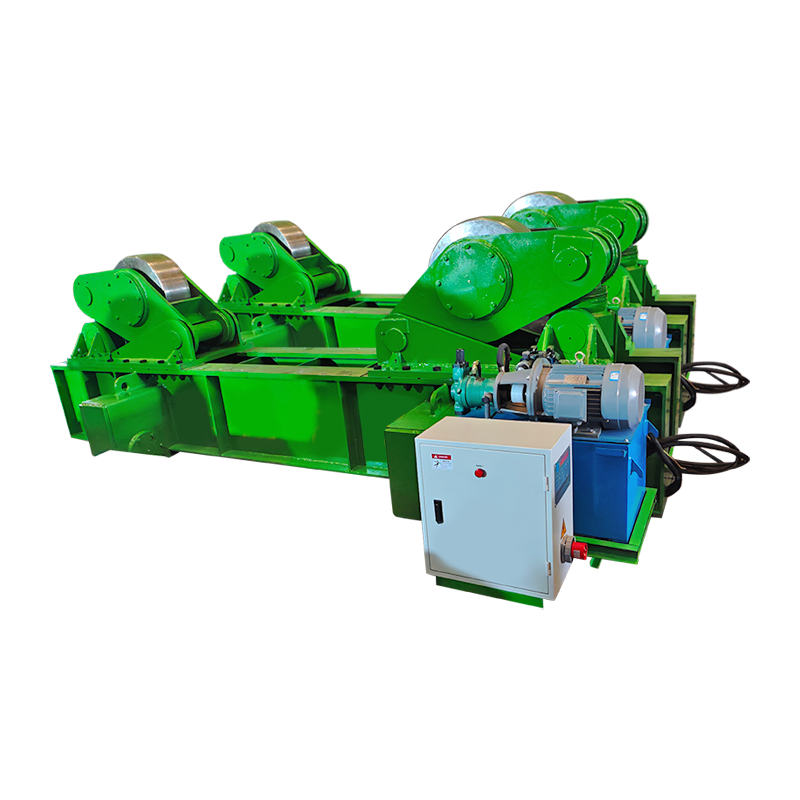
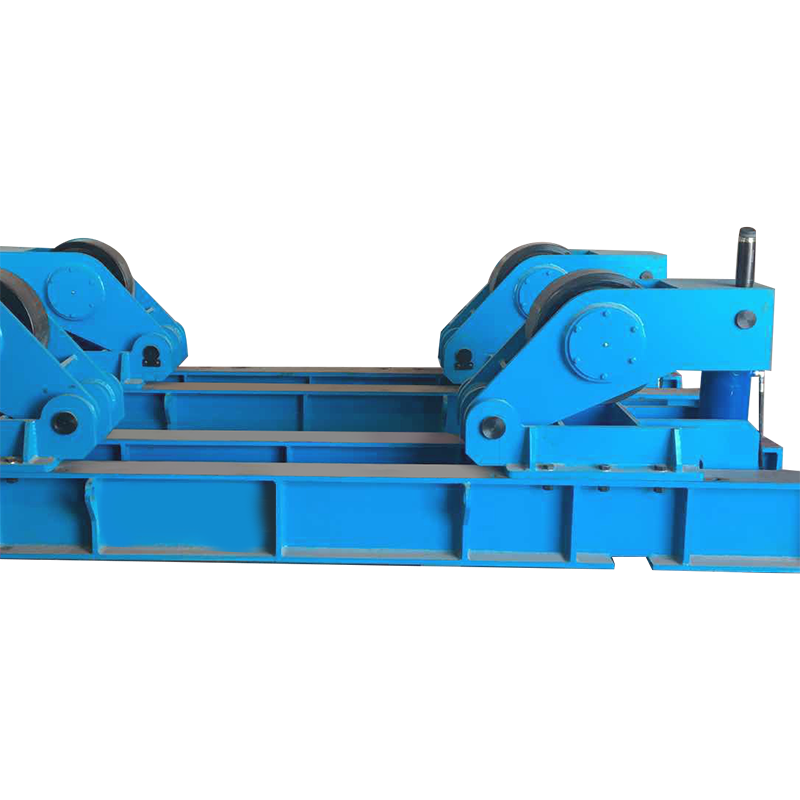
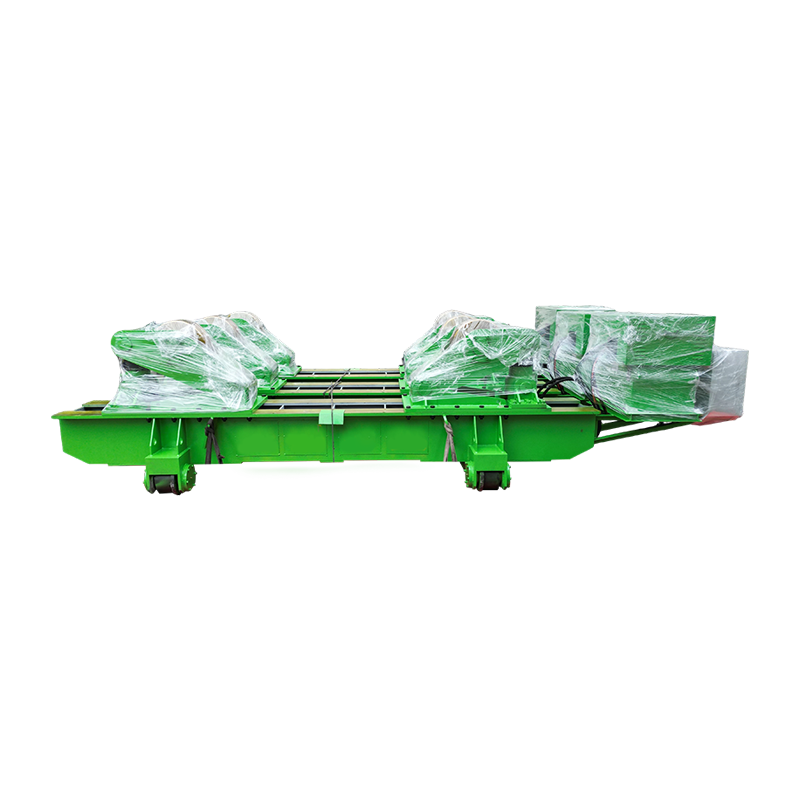
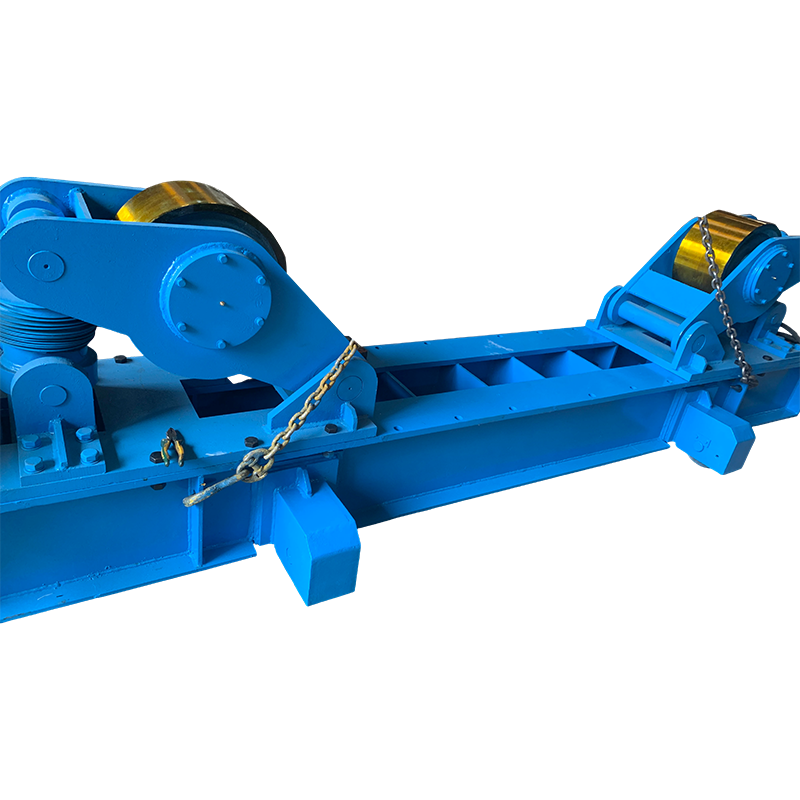 ম্যানুয়াল অরবিটাল মুভমেন্ট সহ 100T ফিট-আপ ওয়েল্ডিং রোটেটর নলাকার ওয়ার্কপিসের জন্য হেভি-ডিউটি 100-টন ফিট-আপ রোটেটর; ম্যানুয়াল রেল চলাচল, নিয়ন্ত্রণযোগ্য কেন্দ্রের দূরত্ব এবং বড় জাহাজের জন্য স্থিতিশীল সীম ওয়েল্ডিং সমর্থন। পণ্য দেখুন →
বড় জাহাজের জন্য, ম্যানুয়াল অরবিটাল মুভমেন্ট সহ 100 টি ক্লাসে একটি ফিট-আপ রোটেটর একটি সাধারণ সূচনা বিন্দু এবং একই যুক্তি ব্যাখ্যা করে কিভাবে ঢালাই ঘূর্ণায়মান ধাতু ট্যাংক এবং পাইপ উত্পাদন রূপান্তরিত অনুশীলনে
ওয়েল্ডিং পজিশনার: লোড রেটিং এর চেয়ে টর্ক এবং বিকেন্দ্রিকতা গুরুত্বপূর্ণ
একটি ঢালাই পজিশনার টর্ক দ্বারা নির্দিষ্ট করা হয়, সাধারণত kNm তে প্রকাশ করা হয়, লোডের বিকেন্দ্রিকতার সাথে, একা কিলোগ্রামে লোড দ্বারা নয়। একটি বড় টেবিল সহ একটি 3 টি পজিশনার শুধুমাত্র 3-6 kNm টিল্টিং টর্ক তৈরি করতে পারে এবং টেবিল কেন্দ্র থেকে দূরে আটকানো একটি লম্বা ওয়ার্কপিস চাহিদাকে বহুগুণ করে।
- লোড বনাম টর্ক: সরবরাহকারীকে আপনার প্রকৃত অংশ এবং এর মাধ্যাকর্ষণ কেন্দ্রের সাথে গণনা করতে বলুন।
- কনফিগারেশন: প্রচলিত একক-কলামের টার্নটেবলগুলি 30 কেজি থেকে দশ হাজার টন কভার করে, ডাবল-কলাম এবং এল-টাইপ টেবিলগুলি অফসেট বা প্রসারিত অংশগুলি হ্যান্ডেল করে এবং সার্ভো-নিয়ন্ত্রিত ইউনিটগুলি স্বয়ংক্রিয় ওয়েল্ডিংয়ের জন্য সঠিকভাবে অবস্থান ধরে রাখে।
- টেবিলের বৈশিষ্ট্য: ক্ল্যাম্পিংয়ের জন্য টি-স্লট বা ট্যাপড হোল, তার এবং গ্যাসের জন্য একটি ফাঁপা কেন্দ্র এবং সুনির্দিষ্ট সমাবেশের জন্য একটি বিবৃত সমতলতা চিত্র।
- আন্দোলন: 0-90 ডিগ্রি কাত সহ 360 ডিগ্রি ঘূর্ণন মানক, তাই লোড এবং আনলোডের তুলনায় ঢালাইয়ের জন্য গতির পরিসীমা নিশ্চিত করুন।
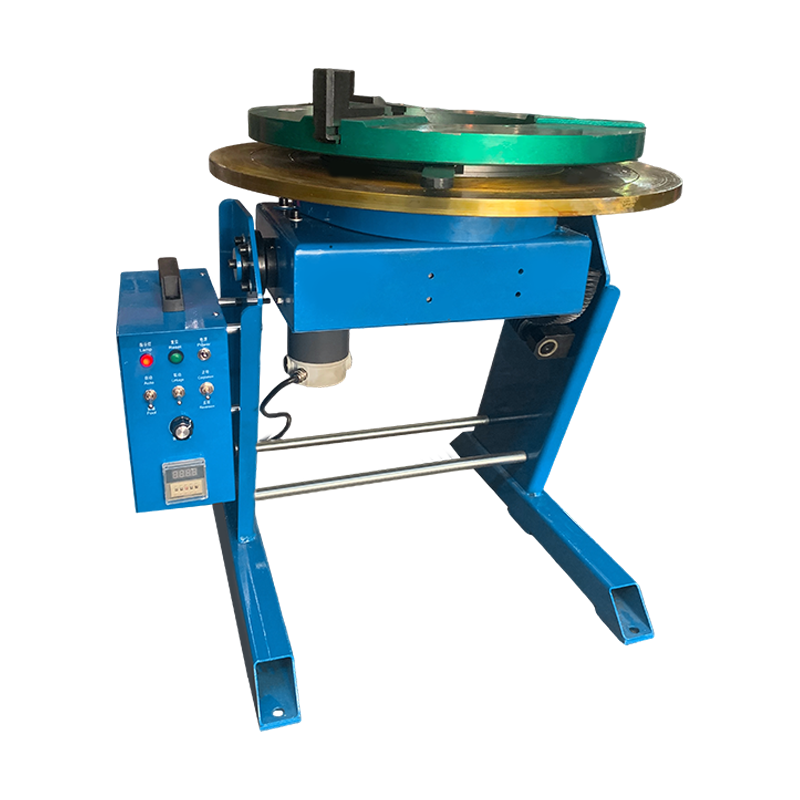
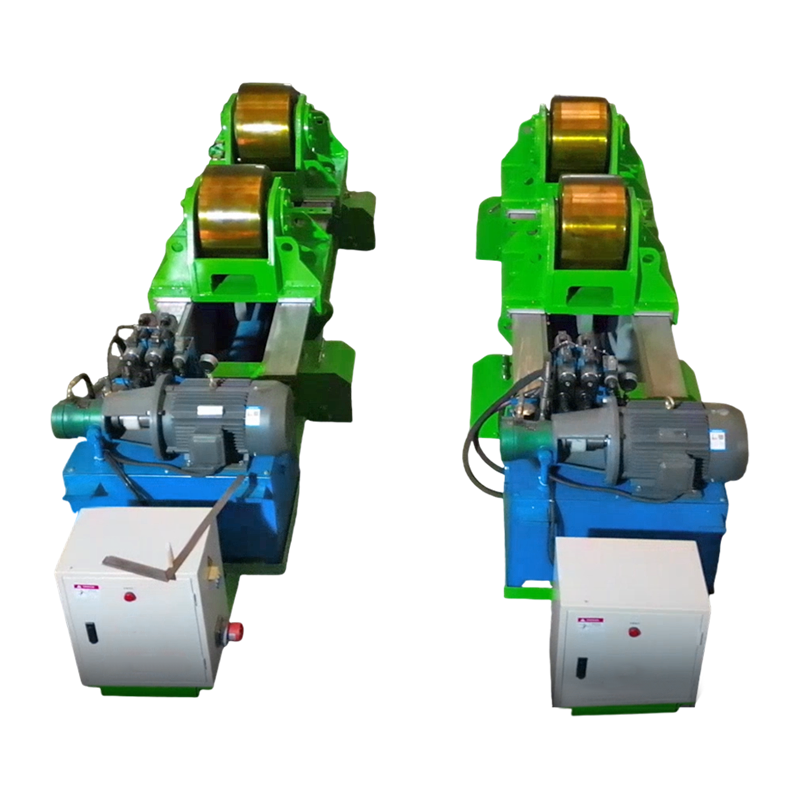
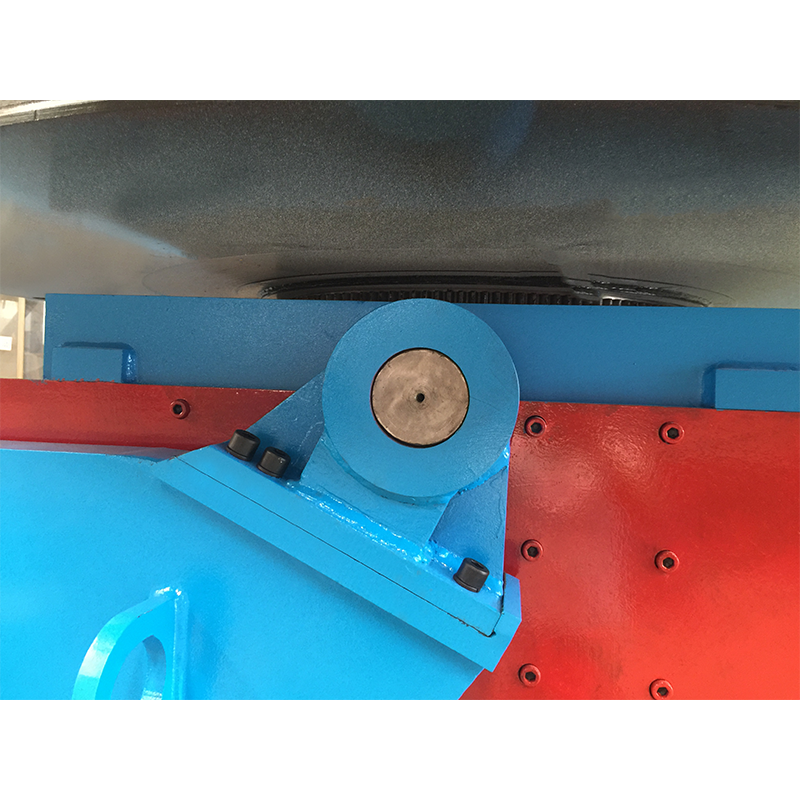 মাঝারি-থেকে-ভারী ওয়ার্কপিসের জন্য 5T প্রচলিত ওয়েল্ডিং পজিশনার কাত এবং ঘূর্ণন, পরিবর্তনশীল-ফ্রিকোয়েন্সি গতি নিয়ন্ত্রণ, এবং একাধিক নিয়ন্ত্রণ মোড সহ পাঁচ-টন প্রচলিত পজিশনার; ক্ষমতা এবং খরচের ভারসাম্য বজায় রাখার সময় সাধারণ শিল্প ওয়ার্কপিসের জন্য উপযুক্ত। পণ্য দেখুন →
প্রমিত ঘূর্ণন এবং কাত সহ একটি প্রচলিত 5 টি টার্নটেবল বেশিরভাগ ছোট ফ্রেম এবং বন্ধনী সমাবেশগুলি পরিচালনা করবে; বৃহত্তর বা বিশ্রী অংশ সাধারণত প্রশস্ত সরানো ঢালাই পজিশনার এবং টার্নটেবল পরিসীমা .
কলাম এবং বুম সিস্টেম এবং স্বয়ংক্রিয় ঢালাই
ওয়ার্কপিসটি নির্ভরযোগ্যভাবে পরিণত হলে, পরবর্তী বাধাটি হল টর্চ। একটি ওয়েল্ডিং ম্যানিপুলেটর, যাকে প্রায়ই একটি কলাম এবং বুম বলা হয়, ওয়েল্ডিং হেড ধরে রাখে, স্টিক-আউট ধ্রুবক রাখে এবং একজন অপারেটরকে চাপের উপরে দাঁড়ানোর পরিবর্তে একটি নিয়ন্ত্রণ স্টেশন থেকে একটি সীম চালাতে দেয়।
SAW বা TIG কলাম এবং বুম?
- নিমজ্জিত আর্ক ওয়েল্ডিং প্রায় 6 মিমি উপরে থেকে কার্বন ইস্পাতকে উপযুক্ত করে, প্রতি ঘন্টায় কয়েক কিলোগ্রাম জমার হার এবং একটি ফ্লাক্স পুনরুদ্ধার সিস্টেম।
- TIG স্যুট স্টেইনলেস স্টীল, অ্যালুমিনিয়াম এবং পাতলা, উচ্চ মানের জয়েন্ট; এটি ধীর এবং সঠিক চাপ দৈর্ঘ্য নিয়ন্ত্রণ এবং একটি ঠান্ডা তারের ফিড প্রয়োজন।
- কাস্টম বুমগুলি বুম স্ট্রোক, কলামের উচ্চতা, ট্র্যাভেল বগি এবং ট্রাভার্স টাইপ দ্বারা সুনির্দিষ্ট করা হয় যাতে লম্বা জাহাজ বা সীমাবদ্ধ উপসাগরীয় বিন্যাস অনুসারে।
- ইন্টিগ্রেশন: ম্যানিপুলেটরগুলি সাধারণত একটি রোটেটর এবং একটি শেয়ার্ড কন্ট্রোল সিস্টেমের সাথে একসাথে অর্ডার করা হয়, তাই ঘূর্ণন গতি এবং ঢালাই গতি সিঙ্ক্রোনাইজ থাকে।
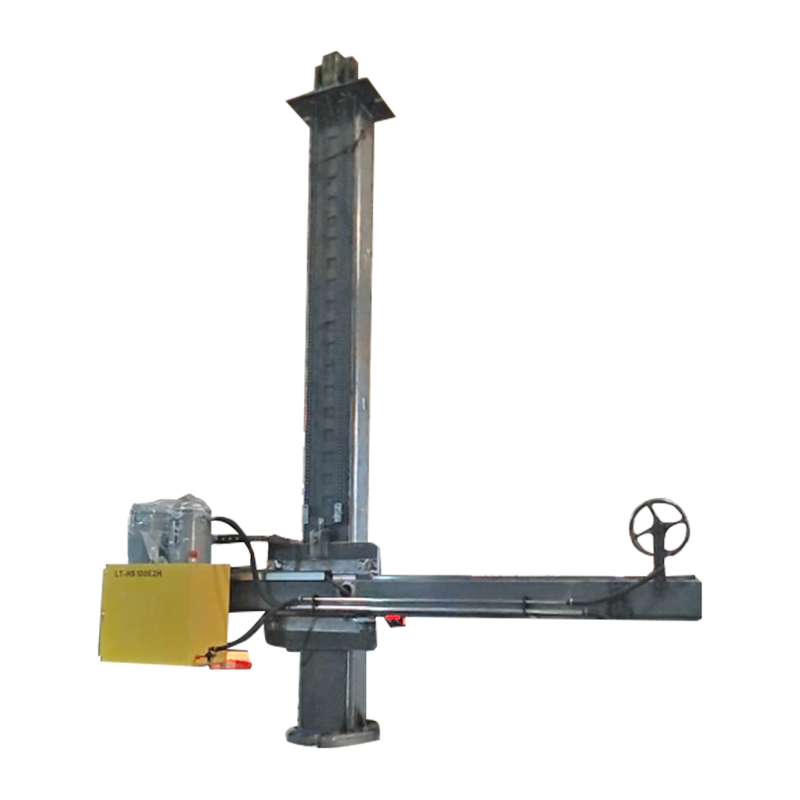 4030 কাস্টমাইজড কলাম এবং বৈদ্যুতিক অরবিটাল মুভমেন্ট সহ বুম বৈদ্যুতিক অরবিটাল আন্দোলনের সাথে কাস্টমাইজড ঢালাই কলাম এবং বুম; ওয়েল্ডিং ম্যানিপুলেটর পরিবারের অংশ যা স্থির স্টিক-আউটের সাথে একটি ঢালাই মাথা ধারণ করে। পণ্য দেখুন →
সাপোর্টিং টুলস এবং কনজিউমেবলস আপনার এখনও প্রয়োজন
ক্যাপিটাল ইকুইপমেন্ট ছোট আইটেমগুলির প্রয়োজনীয়তা দূর করে না এবং একটি অনুপস্থিত ক্ল্যাম্প একটি 100 t রোটেটরকে জীর্ণ গ্রাইন্ডিং ডিস্কের মতোই কার্যকরভাবে থামায়।
- জোড় ড্রেসিং এবং প্রান্ত প্রস্তুতি জন্য নাকাল, কাটা এবং ফ্ল্যাপ ডিস্ক একটি স্টক সঙ্গে কোণ grinders.
- ক্ল্যাম্পস: এফ-ক্ল্যাম্প, এজ ক্ল্যাম্প, পাইপ অ্যালাইনমেন্ট ক্ল্যাম্প এবং ট্যাকিংয়ের আগে ফিট-আপের জন্য স্ট্রংব্যাক।
- পরিমাপের সরঞ্জাম: টেপ, ইস্পাত নিয়ম, পায়ের দৈর্ঘ্য এবং গলার জন্য ওয়েল্ডিং গেজ, স্তর এবং একটি ভার্নিয়ার কলিপার।
- সারফেস প্রস্তুতি: তারের ব্রাশ, সুই স্কেলার এবং ডিগ্রেসিং টুলস, কারণ পোরোসিটি সাধারণত তেল এবং মিল স্কেল দিয়ে শুরু হয়।
- ফিউম এক্সট্র্যাকশন এবং পিপিই: সঠিক হেলমেট শেড, গ্লাভস, চামড়া, শ্রবণ সুরক্ষা এবং নিষ্কাশন বা স্টেইনলেস এবং গ্যালভানাইজড কাজের জন্য শ্বাসযন্ত্র।
কাজের সাথে সামঞ্জস্যপূর্ণ সরঞ্জাম: একটি নির্বাচন টেবিল
নীচের সারণীটি সাধারণ বানোয়াট সমস্যাগুলিকে সেই সরঞ্জামগুলির সাথে মানচিত্র করে যা তাদের সমাধান করে এবং নির্দিষ্টকরণের সাথে যা সিদ্ধান্ত নেয় যে ক্রয়টি আসলে কাজ করে কিনা।
| চাকরি বা সমস্যা | যন্ত্রপাতি | স্পেসিফিকেশন যা সাফল্য নির্ধারণ করে | সাধারণ পরিসীমা |
|---|---|---|---|
| ট্যাংক এবং জাহাজ শেল | হাইড্রোলিক লিফট সহ ফিট-আপ ওয়েল্ডিং রোটেটর | প্রতি জোড়া লোড, ব্যাস পরিসীমা, চাকার প্রস্থ | 10-1000 টি |
| পাইপ এবং চাপ জাহাজ | স্ব-সারিবদ্ধ বা নিয়মিত ঢালাই ঘূর্ণায়মান | চাকা কনফিগারেশন, গতি পরিসীমা, ড্রাইভের ধরন | 1-300 টি |
| ছোট সমাবেশ এবং ফ্রেম | ওয়েল্ডিং পজিশনার বা টার্নটেবল | kNm মধ্যে ঘূর্ণন সঁচারক বল, অদ্ভুততা, টেবিল সমতলতা | 30 kg-50 t |
| জাহাজ নেভিগেশন দীর্ঘ seams | কলাম এবং বুম ম্যানিপুলেটর | বুম স্ট্রোক, কলাম ভ্রমণ, মাথার ধরন | 3-8 m booms |
| প্লেট প্রস্তুতি | সিএনসি শিখা বা প্লাজমা কাটিয়া মেশিন | কাটিং প্রস্থ, পুনরাবৃত্তিযোগ্যতা, নেস্টিং সফ্টওয়্যার | 1.5-4 মিটার চওড়া |
বিবেচনা এবং সাধারণ ঝুঁকি ক্রয়
ঢালাই সরঞ্জামের সবচেয়ে ব্যয়বহুল ভুলগুলি উত্পাদন ত্রুটির পরিবর্তে স্পেসিফিকেশন ভুল, এবং সেগুলি সাধারণত অর্ডার দেওয়ার আগে দৃশ্যমান হয়।
- শুল্ক চক্র: বিরতিহীন দোকানের ব্যবহার এবং তিন-শিফট উত্পাদন বিভিন্ন মেশিন, তাই ডিউটি রেটিং এবং মোটর নিরোধক ক্লাসের জন্য জিজ্ঞাসা করুন।
- টর্ক এবং উন্মাদনা, শুধু টননেজ নয়: আপনার আসল মাধ্যাকর্ষণ কেন্দ্রের সাথে লোড চার্ট যাচাই করুন।
- সহনশীলতা বনাম প্রয়োজন: একটি কাটিয়া টেবিলে /-0.1 মিমি এর জন্য অর্থ প্রদান করা ফ্লেম-কাট প্লেটে নষ্ট হয় যা 2 মিমি ব্যবধানে ঢালাই করা হবে।
- স্পেয়ার এবং পরিষেবা: চাকা, বিয়ারিং, ড্রাইভ মোটর, কন্ট্রোল বোর্ড এবং দুল সংযোগকারীগুলি আদর্শ অংশ বা স্পষ্টভাবে নথিভুক্ত হওয়া উচিত।
- সার্টিফিকেশন এবং ডকুমেন্টস: যেখানে প্রয়োজন সেখানে সিই মার্কিং, ম্যাটেরিয়াল সার্টিফিকেট, ওয়্যারিং ডায়াগ্রাম এবং আপনার অপারেটরদের ভাষায় একটি ম্যানুয়াল।
- কারখানার গ্রহণযোগ্যতা পরীক্ষা: চালানের আগে একটি প্রতিনিধি লোড সহ মেশিনটি চালান এবং ঘূর্ণন গতি, শব্দ এবং তাপমাত্রা বৃদ্ধি রেকর্ড করুন।
- কাস্টমাইজেশন বনাম স্ট্যান্ডার্ড: শুধুমাত্র ব্যাস পরিসীমা অস্বাভাবিক হলে, একটি পরিবর্তিত স্ট্যান্ডার্ড মেশিন সাধারণত সম্পূর্ণ কাস্টম ডিজাইনের চেয়ে সস্তা এবং দ্রুত হয়।
- ইনস্টলেশন এবং প্রশিক্ষণ: স্বাক্ষর করার আগে কে ফাউন্ডেশন, পাওয়ার, কমিশনিং এবং অপারেটর প্রশিক্ষণ সরবরাহ করে তা সম্মত হন।
FAQ
একটি ঢালাই ঘূর্ণায়মান এবং একটি ঢালাই পজিশনারের মধ্যে পার্থক্য কি?
একটি ঢালাই ঘূর্ণায়মান তার নিজস্ব অক্ষের উপর নলাকার কাজ করে, যা পাইপ, ড্রাম এবং ট্যাঙ্কের খোলের জন্য উপযুক্ত। একটি ওয়েল্ডিং পজিশনার একটি টেবিলের উপর একটি ওয়ার্কপিসকে কাত করে এবং ঘোরায় যাতে একটি ঢালাইকে একটি আরামদায়ক অবস্থানে আনা যায়, যা ফ্রেম, ফ্ল্যাঞ্জ এবং গড়া অ্যাসেম্বলির জন্য উপযুক্ত। জাহাজে কাজ করা দোকানগুলিতে সাধারণত উভয়ের প্রয়োজন হয়।
আমার কত লোড ক্ষমতা প্রয়োজন?
সবচেয়ে ভারী ওয়ার্কপিস দিয়ে শুরু করুন, টুলিং এবং ফিক্সচার যোগ করুন, 20-30 শতাংশ মার্জিন যোগ করুন, তারপর উন্মাদ লোড কেসটি পরীক্ষা করুন। রেটেড ক্ষমতা সাধারণত একটি লেভেল জোড়া চাকার উপর কেন্দ্রীভূত লোড ধরে নেয়, তাই একটি অফসেট সীম ব্যবহারযোগ্য চিত্র কমিয়ে দেয়।
আমি কি স্ব-সারিবদ্ধ বা সামঞ্জস্যযোগ্য ঢালাই ঘূর্ণায়মান নির্বাচন করা উচিত?
স্ব-সারিবদ্ধ ইউনিটগুলি মিশ্র ব্যাস এবং বিভিন্ন কাজের জন্য আরও ভাল, সামঞ্জস্যযোগ্য ইউনিটগুলি আরও ভাল যেখানে একটি ব্যাস বারবার তৈরি হয় এবং অনুমানযোগ্য চাকার যোগাযোগের বিষয়গুলি এবং ফিট-আপ সংস্করণগুলি হল পছন্দ যখন অনুদৈর্ঘ্য সীমগুলিও বন্ধ এবং সারিবদ্ধ করতে হয়।
পজিশনিং সরঞ্জাম পরে যোগ করা যেতে পারে?
হ্যাঁ, তবে ফাউন্ডেশন এবং বে লেআউট আগে পরিকল্পনা করুন। একটি 20 t ইউনিটের জন্য ডিজাইন করা একটি উপসাগরে 100 t রোটেটরকে পুনরুদ্ধার করতে সাধারণত মেশিনের চেয়ে বেশি খরচ হয় এবং ক্রেনের অ্যাক্সেস প্রায়শই আসল বাধা।
কোন সমর্থনকারী সরঞ্জাম সবচেয়ে গুরুত্বপূর্ণ?
গ্রাইন্ডার, ক্ল্যাম্প এবং পরিমাপের সরঞ্জাম। বেশিরভাগ ঢালাই মানের সমস্যাগুলি ঢালাই শক্তির উত্সের পরিবর্তে ফিট-আপ, পরিষ্কার এবং পরিমাপের দিকে ফিরে আসে।
ক্যাটালগের পরিবর্তে ওয়ার্কপিস থেকে স্পেসিফিকেশন শুরু করুন: সবচেয়ে ভারী এবং ক্ষুদ্রতম অংশটি পরিমাপ করুন, প্রতিটি সীম কোন ঢালাই অবস্থানে তৈরি করা হবে তা নির্ধারণ করুন এবং শুধুমাত্র তারপরে কাটিং, বাঁক এবং ধরে রাখার সরঞ্জাম বেছে নিন যা বারবার সেই অবস্থানটি সরবরাহ করতে পারে। যে মেশিনগুলি কাজকে সরানো হয় তারাই নির্ধারণ করে যে একটি শিফট আসলে কত ঘন্টা উত্পাদন করে৷৷