সংক্ষিপ্ত উত্তর: একটি প্লাজমা আর্ক একটি বৈদ্যুতিক স্রাব যা কঠিন ধাতুর পরিবর্তে আয়নিত গ্যাসের কলামের মধ্য দিয়ে ভ্রমণ করে। একটি ছোট অগ্রভাগ দ্বারা সংকুচিত, সেই কলামটি মোটামুটি 15,000-30,000 °C এর জেটে পরিণত হয় - প্রতিটি ইঞ্জিনিয়ারিং ধাতু গলানোর জন্য যথেষ্ট গরম - এবং সেই একক বৈশিষ্ট্যের কারণেই একটি ভৌত প্রভাব 40 মিমি প্লেটের মধ্য দিয়ে শিয়ার করতে পারে এবং একটি 6 মিমি স্টেইনলেস টিউবে একটি পরিষ্কার রুট পাস স্থাপন করতে পারে।
আপনি যদি বানোয়াট সরঞ্জামগুলি নির্দিষ্ট করেন, কিনুন বা চালান, তাহলে দরকারী প্রশ্নটি খুব কমই হয় যে একটি প্লাজমা আর্ক কী এবং প্রায় সর্বদা কোন আর্ক আপনার প্রয়োজন, কোন কারেন্টে, কোন গ্যাস দিয়ে এবং কোন মেশিনে। নিম্নলিখিতটি হল সংজ্ঞা, কীভাবে চাপ তৈরি হয়, একটি দোকানের মেঝেতে আসলে যে রূপগুলি উপস্থিত হয়, যেখানে কাটিং এবং ওয়েল্ডিং ডিউটি আলাদা হয়ে যায় এবং আপনি একটি ক্রয় আদেশে স্বাক্ষর করার আগে একটি সরবরাহকারীর সাথে তর্ক করার যোগ্য বৈশিষ্ট্যগুলি।
একটি প্লাজমা আর্ক আসলে কি
একটি প্লাজমা আর্ক হল একটি স্থায়ী বৈদ্যুতিক স্রাব যেখানে পরিবাহী পথটি একটি গ্যাস উত্তপ্ত হয় যতক্ষণ না এটি মুক্ত ইলেকট্রন, ধনাত্মক আয়ন এবং নিরপেক্ষ কণাতে বিভক্ত হয়। একবার চাপটি আঘাত করা হলে, এটি ইলেক্ট্রোড এবং ওয়ার্কপিসের মধ্যে কোন যান্ত্রিক যোগাযোগের প্রয়োজন হয় না।
দুটি ডিজাইন বৈশিষ্ট্য এটিকে একটি TIG বা স্টিক আর্ক থেকে আলাদা করে। চাপটি যান্ত্রিকভাবে সংকুচিত: একটি তামার অগ্রভাগ একটি সংকীর্ণ ছিদ্র দিয়ে স্রাবকে জোর করে, বর্তমান ঘনত্ব এবং মূল তাপমাত্রা একটি মুক্ত-জ্বলন্ত চাপের অনেক উপরে তুলে দেয়। এবং ইলেক্ট্রোড টর্চ বডির ভিতরে, ওয়ার্কপিস থেকে দূরে বসে থাকে, তাই আর্ক বায়ুমণ্ডলের পরিবর্তে শিল্ডিং গ্যাস ওয়েল্ড পুল বা কাটা মুখ রক্ষা করে।
আপনি উদ্ধৃতি তুলনা করার সময় দরকারী কাজের সংখ্যা:
- মূল তাপমাত্রা: প্রায় 15,000-30,000 °C।
- আর্ক কলামের ব্যাস: প্রায় 1-5 মিমি, ছিদ্রের আকার, গ্যাস প্রবাহ এবং কারেন্ট দ্বারা সেট করা।
- কাটিং রেঞ্জ: 30-400 A পাতলা শীট থেকে প্রায় 50 মিমি কার্বন ইস্পাত জুড়ে; উচ্চ-সংজ্ঞা সিস্টেম স্টেইনলেস আরো পৌঁছানোর.
- ঢালাই পরিসীমা: প্রায় 0.1 মিমি ফয়েল থেকে মাইক্রো-প্লাজমা উপরের দিকে; কীহোল ঢালাই একটি একক পাসে প্রায় 10-12 মিমি।
কিভাবে আর্ক ফর্ম, ধাপে ধাপে
গঠন একটি স্থির ক্রম অনুসরণ করে, এবং যে কোনো ধাপে একটি ত্রুটি দেখা যায় একটি ব্যর্থ সূচনা হিসাবে বা একটি চাপ হিসাবে যা স্থিতিশীল থাকতে অস্বীকার করে।
- গ্যাস পথ স্থাপন করে। সংকুচিত বায়ু, নাইট্রোজেন, আর্গন বা একটি আর্গন-হাইড্রোজেন মিশ্রণ টর্চের মধ্য দিয়ে একটি নিয়ন্ত্রিত হারে প্রবাহিত হয় এবং ঘূর্ণায়মান হয়।
- আয়োনাইজেশন শুরু হয়। একটি উচ্চ-ফ্রিকোয়েন্সি স্পার্ক, বা একটি সংক্ষিপ্ত ইলেক্ট্রোড-টু-নোজল যোগাযোগ, প্রথম ইলেকট্রনগুলিকে মুক্ত করে।
- কারেন্ট গ্রহণ করে। ডিসি সরবরাহ স্রাব বজায় রাখে এবং উচ্চ-ফ্রিকোয়েন্সি সার্কিট বন্ধ হয়ে যায়।
- সংকোচন এবং সংকোচন। অগ্রভাগ এবং গ্যাস ঘূর্ণায়মান একটি ঘনীভূত শক্তির জায়গায় চাপকে সংকুচিত করে।
- ওয়ার্কপিসে স্থানান্তর করুন। কাটিং এবং প্লাজমা আর্ক ওয়েল্ডিংয়ে আর্ক রুট প্লেটের সাথে সংযুক্ত হয় এবং রিটার্ন পাথ কাজের সীসার মধ্য দিয়ে চলে; যে মুহূর্ত আগে এটি শুধুমাত্র একটি পাইলট আর্ক.
প্লাজমা আর্ক ভেরিয়েন্ট আপনি পূরণ হবে
অধিকাংশ উৎপাদন ত্রুটি এই মোড বিভ্রান্তিকর ফিরে ট্রেস. এগুলি বিনিময়যোগ্য নয়, এবং একটি ডাবল আর্ক মোটেও একটি প্রক্রিয়া নয় - এটি বাস্তব সময়ে ঘটছে ক্ষতি।
| আর্ক টাইপ | বর্তমান পথ | সাধারণ শিল্প ব্যবহার |
|---|---|---|
| স্থানান্তরিত চাপ | ওয়ার্কপিসে ইলেকট্রোড | প্লাজমা কাটিং, প্লাজমা আর্ক ওয়েল্ডিং, গজিং |
| অ-স্থানান্তরিত চাপ | অগ্রভাগ থেকে ইলেকট্রোড | প্লাজমা স্প্রে, টর্চ গরম, গ্যাস চিকিত্সা |
| পাইলট আর্ক | অগ্রভাগ থেকে ইলেকট্রোড at low current | প্রাথমিক সাহায্য; কাটা আঁকা, মরিচা বা প্রলিপ্ত প্লেট |
| ডাবল আর্ক | অগ্রভাগ থেকে workpiece থেকে পরজীবী চাপ | একটি ত্রুটি যা অগ্রভাগকে ক্ষয় করে এবং কাটাটিকে দুর্বল করে |
| গ্লাইডিং আর্ক | দ্রুত গ্যাস প্রবাহে বিবর্তনকারী ইলেক্ট্রোড বরাবর প্রসারিত চাপ | সারফেস অ্যাক্টিভেশন, গ্যাস কন্ডিশনিং, ল্যাবরেটরি কাজ |
কাটিং এবং ঢালাই: একই আর্ক, বিভিন্ন দায়িত্ব
একটি পাওয়ার সাপ্লাই পরিবার উভয় পরিবেশন করতে পারে, কিন্তু অপারেটিং উইন্ডো সম্পূর্ণ ভিন্ন। কাটা শক্তির ঘনত্ব এবং গ্যাসের প্রবাহকে সর্বাধিক করে যাতে জেটটি কার্ফের গলিত ধাতু পরিষ্কার করে; ঢালাই একটি লো-টার্বুলেন্স চায়, শক্তভাবে নিয়ন্ত্রিত কলাম যা একটি ছিদ্র না করেই গলে যায়। দুটি শুল্ক চক্র মিশ্রিত করা ভোগ্য সামগ্রীর মাধ্যমে পোড়ানোর দ্রুততম উপায়।
| প্যারামিটার | প্লাজমা কাটা | প্লাজমা আর্ক ঢালাই |
|---|---|---|
| আর্ক মোড | স্থানান্তরিত, উচ্চ বর্তমান ঘনত্ব | স্থানান্তরিত, সংকুচিত, কম অশান্তি |
| সাধারণ স্রোত | 30-400 এ | 0.1–200 A, মাইক্রো-প্লাজমা থেকে কীহোল PAW |
| গ্যাস | বায়ু, নাইট্রোজেন, অক্সিজেন, আর্গন-হাইড্রোজেন | আর্গন, আর্গন-হাইড্রোজেন এবং হিলিয়াম মিশ্রিত |
| উপাদান | যে কোন পরিবাহী ধাতু | স্টেইনলেস, টাইটানিয়াম, নিকেল অ্যালয়, কার্বন ইস্পাত |
| পুরুত্ব | 0.5 মিমি থেকে 50 মিমি এবং তার পরেও | প্রায় 12 মিমি কীহোল থেকে 0.1 মিমি ফয়েল |
| মূল মানের সমস্যা | ড্রস, বেভেল অ্যাঙ্গেল, কার্ফ প্রস্থ | পোরোসিটি, কীহোলের পতন, পুঁতি প্রোফাইল |
যেখানে প্লাজমা আর্কস তাদের কিপ উপার্জন করে
যে কোনও জায়গায় একটি বৃত্তাকার জয়েন্ট কাটা বা ঢালাই করা আবশ্যক, একটি যান্ত্রিক প্লাজমা আর্ক পুনরাবৃত্তিযোগ্যতার উপর জয়লাভ করে: স্টোরেজ ট্যাঙ্ক এবং চাপের জাহাজ, প্রক্রিয়া পাইপ স্পুল, উইন্ড টাওয়ার বিভাগ, এইচ-বিম এবং কাঠামোগত ইস্পাত, এবং যন্ত্র এবং মহাকাশ কাজের জন্য পাতলা শীট।
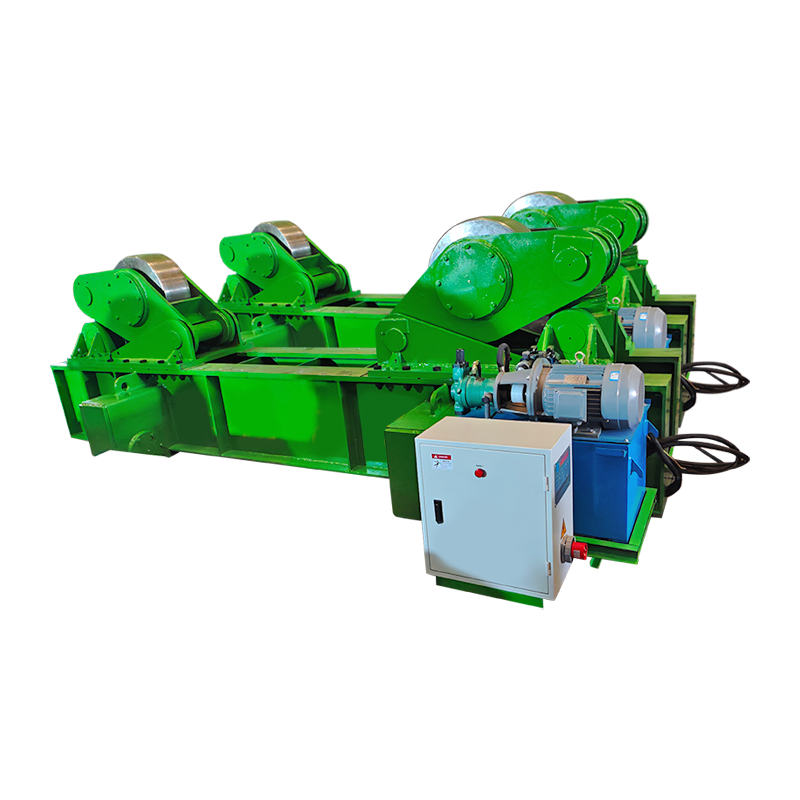
ট্যাঙ্ক এবং শেল কাজ ক্লাসিক কেস. একটি প্লাজমা বা নিমজ্জিত আর্ক হেড সীম বরাবর সঞ্চালিত হয় যখন শেল এটির নীচে বাঁক নেয়, তাই প্রতিটি পাসে চাপের মূল একই জায়গায় অবতরণ করে। এটি ঘূর্ণন নিজেই বোঝা রাখে — রোলার রানআউট, ড্রাইভের মসৃণতা এবং গতি ধরে রাখা সবই সরাসরি পুঁতির চেহারাতে প্রদর্শিত হয়। হাইড্রোলিক লিফটিং সহ ফিট-আপ রোটেটরগুলি বেশিরভাগ মধ্য-আকারের জাহাজের ব্যাসকে কভার করে; যে পছন্দের পিছনে দোকান-মেঝে যুক্তি এই নোটে সেট করা হয়েছে কিভাবে ঢালাই rotators ট্যাংক এবং পাইপ উত্পাদন পরিবর্তন .
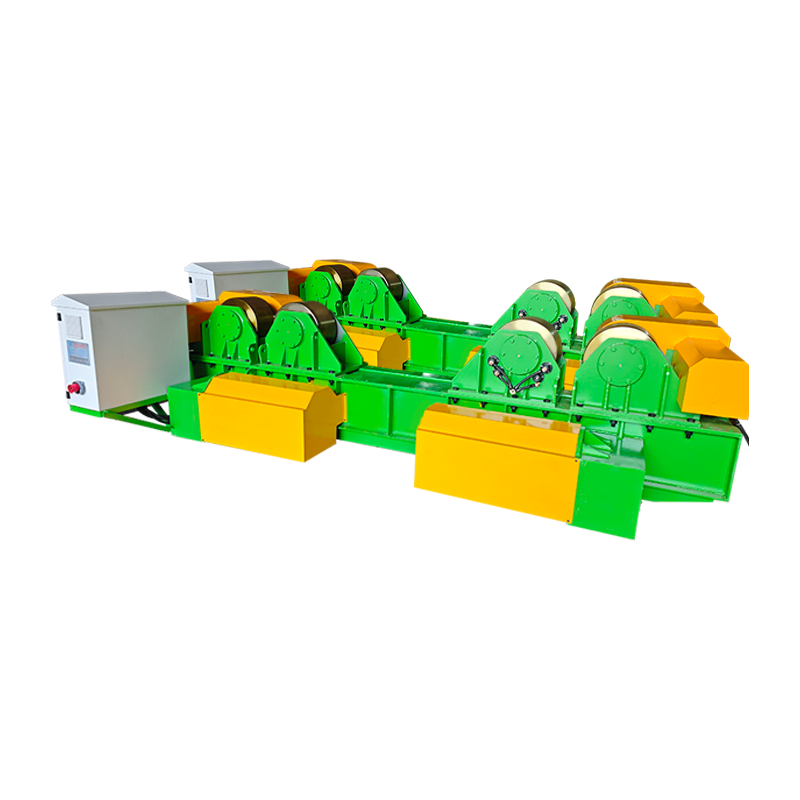 হাইড্রলিক লিফটিং এবং ম্যানুয়াল অরবিটাল মুভমেন্ট সহ 40T ফিট-আপ ওয়েল্ডিং রোটেটর 40-টন নলাকার ওয়ার্কপিস ফিট-আপ এবং ঢালাই পরিচালনা করে, হাইড্রোলিক উচ্চতা সমন্বয়, ম্যানুয়াল রেল ভ্রমণ, এবং ট্যাঙ্ক এবং জাহাজের সিমের জন্য পরিবর্তনশীল-গতি ঘূর্ণন সহ। পণ্য দেখুন →
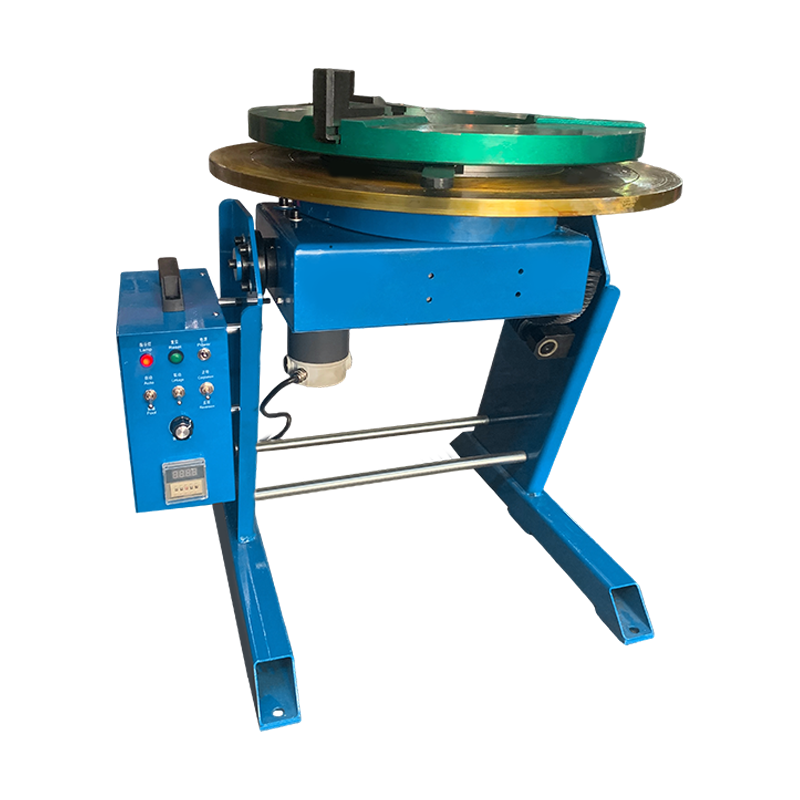
প্রতিটি ওয়ার্কপিস নলাকার নয়। পাম্প হাউজিং, ফ্রেম এবং ভালভ বডিগুলির জন্য, একটি ওয়েল্ডিং পজিশনার জয়েন্টটিকে সমতল বা অনুভূমিক অবস্থানে পরিণত করে একটি সংকুচিত চাপ পছন্দ করে এবং সার্ভো-নিয়ন্ত্রিত কাত এবং ঘূর্ণন একটি ডিগ্রির একটি ভগ্নাংশের মধ্যে কোণটিকে ধরে রাখে — যা গুরুত্বপূর্ণ যখন কীহোলটি মাত্র কয়েক মিলিমিটার চওড়া হয়।
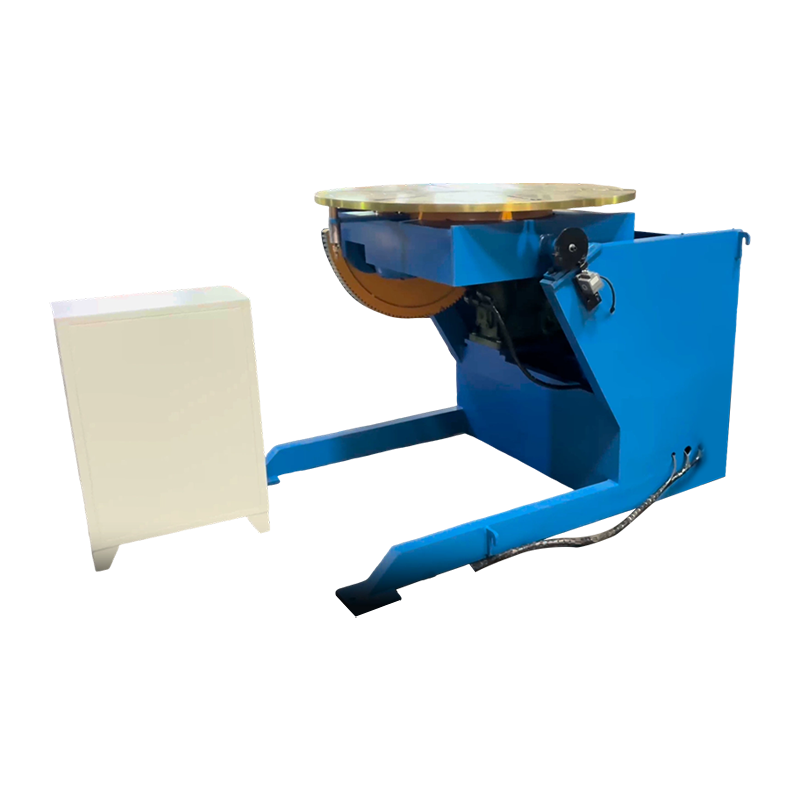 1T সার্ভো-নিয়ন্ত্রিত ওয়েল্ডিং পজিশনার অ-নলাকার অংশগুলির জন্য এক-টন সার্ভো পজিশনার, স্বয়ংক্রিয় ওয়েল্ডিংয়ে টর্চ সারিবদ্ধকরণ ধরে রাখতে 0-105° কাত এবং ক্রমাগত 360° ঘূর্ণন প্রদান করে। পণ্য দেখুন →
লম্বা সোজা seams সাধারণত মশাল একটি কলাম এবং একটি বিছানা বা রোলার একটি সেট উপরে গর্জন সঙ্গে বহন করা হয়. বৈদ্যুতিক অরবিটাল মুভমেন্ট লোড করার জন্য মাথা পরিষ্কার করতে দেয় এবং একই প্রোগ্রামড কোণে ফিরে আসে, যা অংশগুলির মধ্যে সেটআপের সময়কে ছোট করে।
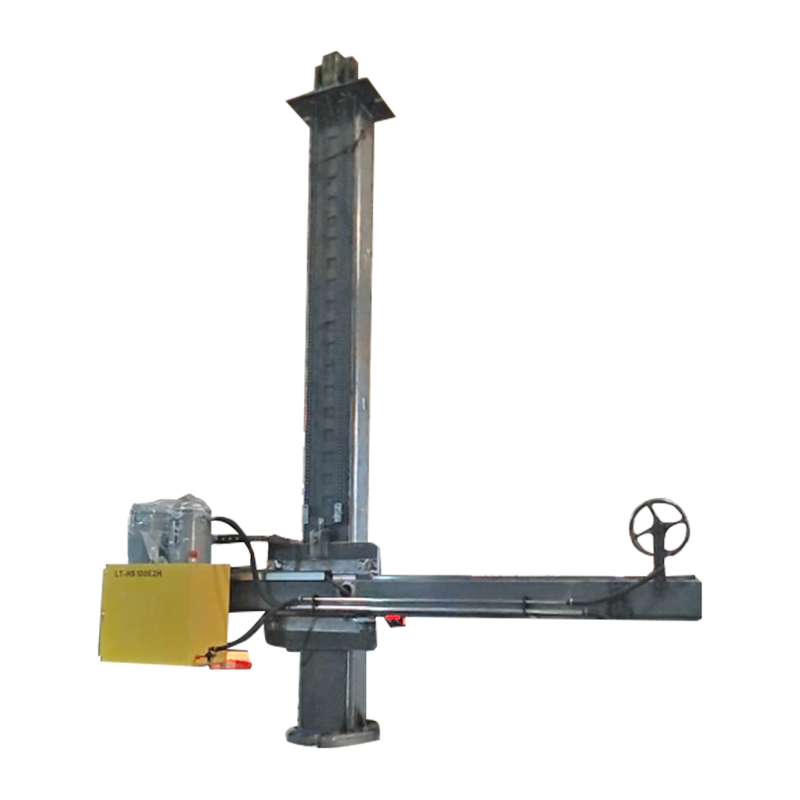 4030 কাস্টমাইজড কলাম এবং বৈদ্যুতিক অরবিটাল মুভমেন্ট সহ বুম স্বয়ংক্রিয় ঢালাইয়ের জন্য কাস্টমাইজড কলাম এবং বুম, দীর্ঘ সোজা সিম এবং অংশগুলির মধ্যে গতি সেটআপ করার জন্য বৈদ্যুতিক অরবিটাল আন্দোলন সহ। পণ্য দেখুন →
উইন্ড টাওয়ার উৎপাদন তিনটিকে একত্রিত করে: শেলগুলি রোটেটরগুলিতে লাগানো হয়, অনুদৈর্ঘ্য সীমগুলি একটি বুমের নীচে চলে এবং চাপ প্রক্রিয়া - প্লাজমা, নিমজ্জিত চাপ বা একটি হাইব্রিড - অনুপ্রবেশ এবং ভ্রমণের গতির জন্য বেছে নেওয়া হয়। প্রক্রিয়া ট্রেড-অফ এই নিবন্ধে আচ্ছাদিত করা হয় বায়ু শক্তি উৎপাদনের জন্য ঢালাই প্রযুক্তি .
আপনি কেনার আগে কি পরীক্ষা করুন
প্লাজমা আর্কের গুণমান স্পেসিফিকেশন শীটে সিদ্ধান্ত নেওয়া হয়, প্রদর্শন অংশ দ্বারা নয়। ছয়টি আইটেম সবচেয়ে গুরুত্বপূর্ণ।
- আপনার বাস্তব বর্তমান ডিউটি চক্র. 60 শতাংশ শুল্ক রেট করা একটি 200 A মেশিন 100 শতাংশ রেটযুক্ত একটি মেশিন থেকে আলাদা।
- টর্চ কুলিং এবং কাটা প্রতি মিটার ভোগ্য খরচ. জল-ঠান্ডা টর্চের দাম বেশি এবং মোটামুটি 100 A এর উপরে যথেষ্ট বেশি সময় ধরে থাকে।
- গ্যাস সরবরাহ এবং বিশুদ্ধতা। দূষণ এবং চাপ ড্রপ অস্থির আর্কসের সবচেয়ে সাধারণ কারণগুলির মধ্যে দুটি।
- গতির নির্ভুলতা। যান্ত্রিক ঢালাইয়ের জন্য, সার্ভো পজিশনিং ±0.1 মিমি বা আরও ভাল এবং লোডের অধীনে পুনরাবৃত্তিযোগ্য গতির সন্ধান করুন।
- মার্জিন সহ লোড ক্ষমতা। সবচেয়ে ভারী ওয়ার্কপিস প্লাস টুলিংয়ের জন্য সাইজ রোটেটর এবং পজিশনার, গড় নয়।
- সার্টিফিকেশন এবং ডকুমেন্টেশন. সিই মার্কিং, পরীক্ষার রেকর্ড এবং একটি কারখানা পরিদর্শন আপনাকে একটি ব্রোশারের চেয়ে বেশি কিছু বলে।
সাধারণ প্লাজমা আর্ক ফল্ট নির্ণয়
বেশিরভাগ ত্রুটির কারণগুলির একটি সংক্ষিপ্ত তালিকা থাকে এবং সবচেয়ে সস্তা সমাধানটি সাধারণত সঠিক হয়৷
- কাটার নিচের দিকে ড্রস: ভ্রমণের গতি খুব ধীর, কারেন্ট খুব কম, বা অত্যধিক স্ট্যান্ডঅফ।
- ডাবল আর্সিং: জীর্ণ বা ভুল অগ্রভাগ, অপর্যাপ্ত স্ট্যান্ডঅফ, বা গ্যাস লাইনে আর্দ্রতা।
- স্বল্প খরচযোগ্য জীবন: দুর্বল কুল্যান্ট প্রবাহ, দূষিত গ্যাস, বা খুব কম উচ্চতায় ছিদ্র।
- ঢালাই করার সময় আর্ক ওয়ান্ডার বা কীহোল ভেঙে পড়া: ভুল গ্যাস প্রবাহ, ওয়ার্কপিসে চৌম্বকীয় বিল্ড-আপ বা একটি অপ্রস্তুত জয়েন্ট গ্যাপ।
- PAW ওয়েল্ডে পোরোসিটি: শিল্ডিং কভারেজ হারিয়ে গেছে, হাইড্রোজেন পিকআপ, বা একটি চাপের দৈর্ঘ্য যা খুব দীর্ঘ।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি প্লাজমা চাপ একটি TIG চাপের চেয়ে বেশি গরম?
হ্যাঁ, সাধারণত দুই বা তার বেশি একটি ফ্যাক্টর দ্বারা। একটি মুক্ত-জ্বলন্ত TIG আর্ক প্রায় 10,000-11,000 °C তে বসে থাকে, যখন একটি সংকুচিত প্লাজমা আর্ক 15,000 °C এবং তার উপরে পৌঁছায়। সুবিধা একা তাপ নয় কিন্তু ঘনত্ব: শক্তি একটি সংকীর্ণ কলামে আসে।
একটি প্লাজমা চাপ কোন উপাদান কাটা করতে পারেন?
না। স্থানান্তরিত-চাপ কাটার জন্য একটি বৈদ্যুতিক পরিবাহী ওয়ার্কপিস প্রয়োজন, কারণ কারেন্ট অবশ্যই কাজের সীসার মাধ্যমে ফিরে আসবে। কাচ, সিরামিক এবং বেশিরভাগ প্লাস্টিক এভাবে কাটা যাবে না।
কেন টর্চ একটি পাইলট আর্ক প্রয়োজন?
পাইলট আর্ক কম কারেন্টে গ্যাসের পথকে আয়নিত করে যাতে টর্চ প্লেটে পৌঁছানোর মুহূর্তে মূল চাপটি স্থানান্তর করতে পারে। এটি মশালটিকে আঁকা, মরিচা বা প্রলেপযুক্ত পৃষ্ঠগুলিতে শুরু করতে দেয় যা অন্যথায় স্টার্টটি ভেঙে দেয়।
প্লাজমা আর্ক ওয়েল্ডিং কি শুধু টিআইজির একটি পরিবর্তন?
না। টিআইজি আর্কটিকে ছড়িয়ে দেওয়ার জন্য মুক্ত রাখে, যখন PAW এটিকে একটি অগ্রভাগের মাধ্যমে জোর করে। ফলাফল হল একটি ঘন কলাম, একক-পাস অনুপ্রবেশের জন্য একটি কীহোল মোড এবং চাপের দৈর্ঘ্যের প্রতি অনেক কম সংবেদনশীলতা।
প্লাজমা কাটা কি পানির নিচে কাজ করে?
হ্যাঁ। পানির নিচে কাটা শব্দ, ধোঁয়া এবং অতিবেগুনী বিকিরণ হ্রাস করে, যে কারণে এটি শিপইয়ার্ডে এবং স্টেইনলেস বা পেইন্টেড প্লেট কাটা গাছগুলিতে সাধারণ।
নীচের লাইন
একটি প্লাজমা আর্ক হল আয়নিত গ্যাসের মাধ্যমে একটি সংকীর্ণ স্রাব, এবং এর দুটি শিল্প কাজ হল কাটা এবং ঢালাই। কাটিং সর্বোচ্চ শক্তি ঘনত্ব এবং গ্যাস প্রবাহ প্রয়োজন; ঢালাই একটি স্থিতিশীল, অবিকল অবস্থান কলাম প্রয়োজন. উভয়ের মধ্যে মেকানিক্স বসে — রোটেটর, পজিশনার এবং কলাম বুম যা আর্ক রুটকে ঠিক সেখানে ধরে রাখে যেখানে পদ্ধতিটি বলা উচিত। আর্ক প্যারামিটারগুলি সঠিকভাবে পান, তারপর গতিকে পুনরাবৃত্তিযোগ্য করুন এবং প্রক্রিয়াটি অংশের পর অনুমানযোগ্য অংশ হয়ে যায়।