20T স্ব-সারিবদ্ধ এয়ারফয়েল ওয়েল্ডিং রোটারি মেশিন
20T এয়ারফয়েল সেলফ-অ্যালাইনিং ওয়েল্ডিং রোটারি মেশিনটি চাপের জাহাজ, রাসায়নিক সরঞ্জাম, উইন্ড টারবাইন টাওয়ার, পাইপলাইন উত্পাদন এবং স্টোরেজ ট্যাঙ্ক...
See Details
একটি এমআইজি ওয়েল্ডার কিনুন যদি আপনি পাতলা শীট বাড়ির ভিতরে ঝালাই করেন এবং গতি, পরিষ্কার পুঁতি এবং একটি ছোট শেখার বক্ররেখা চান। আপনি যদি বাইরে, মরিচা বা নোংরা ইস্পাতে কাজ করেন বা একটি জেনারেটর থেকে শুরু করে এবং একটি সাইট টিকে থাকে এমন একটি মেশিনের প্রয়োজন হলে একটি স্টিক ওয়েল্ডার কিনুন৷ এটি এমআইজি বনাম স্টিক ওয়েল্ডার প্রশ্নের সৎ এক-লাইন উত্তর, এবং এটি বেশিরভাগ বানোয়াট এবং মেরামত কাজের জন্য ধারণ করে।
এই গাইডের বাকি অংশ ব্যাখ্যা করে কেন বিভাজন যেখানে পড়ে সেখানে পড়ে: জমার হার, অনুপ্রবেশ প্রোফাইল, বায়ু এবং দূষণ সহনশীলতা, শুল্ক চক্র এবং চলমান খরচ। লক্ষ্য হল একটি শোরুমের একটি বিশেষ শীটের পরিবর্তে আপনি যে জয়েন্টগুলিতে আসলে ঝালাই করেন তার সাথে একটি প্রক্রিয়া মেলাতে দেওয়া।
পাতলা চাদরে এমআইজি হল দ্রুততর, পরিচ্ছন্ন প্রক্রিয়া, এবং কাঠি হল মোটা, নোংরা বা বাইরের কাজের ক্ষেত্রে আরও কঠিন, আরও ক্ষমা করার প্রক্রিয়া।
এমআইজি (গ্যাস মেটাল আর্ক ওয়েল্ডিং) একটি বন্দুকের মাধ্যমে একটি অবিচ্ছিন্ন কঠিন তারকে ধাক্কা দেয় এবং গ্যাসকে রক্ষা করে। একবার তারের ফিডের গতি, ভোল্টেজ এবং গ্যাস প্রবাহ সেট হয়ে গেলে, মেশিনটি আপনার জন্য ফিলার ফিড করে। স্টিক (ঢালযুক্ত ধাতব আর্ক ওয়েল্ডিং) একটি ফ্লাক্স-কোটেড ইলেক্ট্রোড ব্যবহার করে যা তার নিজস্ব গ্যাস ঢাল তৈরি করতে পুড়ে যায় এবং পরে যে স্ল্যাগ তৈরি হয় তা শীতল মালাকে রক্ষা করে।
এই একক যান্ত্রিক পার্থক্যটি প্রায় সব কিছুকে চালিত করে: ভ্রমণের গতি, পরিষ্কার করার সময়, বাতাসের সহনশীলতা, ন্যূনতম বেধ এবং প্রতিটি প্রক্রিয়া যে স্টিংগার বা বন্দুক ধারণ করে তার কাছ থেকে দক্ষতার দাবি করে।
| চাকরি বা শর্ত | ভাল পছন্দ | কারণ |
|---|---|---|
| 1 থেকে 3 মিমি বডি প্যানেল, ডাক্টিং, গার্ড | এমআইজি | কম তাপ ইনপুট এবং শর্ট আর্ক, ন্যূনতম বিকৃতি এবং চিপ করার জন্য কোন স্ল্যাগ নেই |
| বাতাসে আউটডোর সাইটে কাজ | লাঠি | ফ্লাক্স শিল্ড উড়িয়ে দেওয়া যাবে না; গ্যাস রক্ষা করতে পারেন |
| মরিচা, আঁকা বা তৈলাক্ত প্লেট | লাঠি | চাপটি হালকা দূষণের মাধ্যমে জ্বলে যা এমআইজি পোরোসিটি সৃষ্টি করবে |
| সমতল অবস্থানে 6 থেকে 10 মিমি কাঠামোগত ফিললেট | এমআইজি (বা ফ্লাক্স-কোরড) | একই অবস্থানে প্রতি ঘন্টায় অনেক বেশি জমা |
| পাইপ উপর উল্লম্ব আপ রুট | লাঠি | ফাস্ট-ফ্রিজ স্ল্যাগ একটি উল্লম্ব মুখে পুডলকে সমর্থন করে |
| পাতলা অ্যালুমিনিয়াম | এমআইজি | লাঠি electrodes for aluminium are impractical at small thickness |
| সীমিত শক্তি দিয়ে মেরামতের কাজ | লাঠি | একটি 3.2 মিমি ইলেক্ট্রোড একটি পরিমিত সরবরাহ থেকে মোটামুটি 90 থেকে 130 A তে চলে |
টেবিলটিকে একটি ফিল্টার হিসাবে ব্যবহার করুন, একটি নিয়ম বই নয়। যদি আপনার কাজ 80 শতাংশ পাতলা শীট এবং 20 শতাংশ সাইট মেরামত হয়, একটি প্রক্রিয়া স্পষ্টভাবে বেঞ্চ স্থান অর্জন করে; যদি এটি অন্যভাবে হয়, উত্তরটি উল্টে যায়।
এমআইজি আপনাকে একটি অবিচ্ছিন্ন চাপ দেয়, তাই আপনার প্রধান কাজ হল পুডলের অগ্রবর্তী প্রান্তে তারটি রাখা।
ওয়্যার ফিড স্পিড কারেন্ট সেট করে এবং ভোল্টেজ চাপের দৈর্ঘ্য সেট করে, যখন গ্যাস প্রবাহ সাধারণত প্রতি মিনিটে 12 থেকে 18 লিটারের মধ্যে থাকে। কারেন্টের সাথে ট্রান্সফার মোড পরিবর্তিত হয়: প্রায় 3 মিমি এর নিচে শর্ট-সার্কিট ট্রান্সফার এবং কম অ্যাম্পেরেজ, মাঝখানে গ্লোবুলার এবং আর্গন সমৃদ্ধ মিশ্রণের সাথে উচ্চ স্রোতে স্প্রে ট্রান্সফার। শর্ট সার্কিট স্যুট পাতলা শীট এবং অবস্থানের বাইরে কাজ; স্প্রে ধাতু দ্রুত জমা করে এবং গভীরভাবে প্রবেশ করে তবে সাধারণত সমতল এবং অনুভূমিক অবস্থানে সীমাবদ্ধ থাকে।
অপারেটরের হাতে তাপ নিয়ন্ত্রণ রাখুন, কারণ চাপের দৈর্ঘ্য সরাসরি ভোল্টেজ এবং কারেন্ট পরিবর্তন করে।
চাপের দৈর্ঘ্য পরিবর্তিত হওয়ার কারণে একটি স্থির-কারেন্ট শক্তির উৎস একটি ড্রপিং বৈশিষ্ট্য সহ বর্তমানকে স্থিতিশীল রাখে। ইলেক্ট্রোড শ্রেণী বেশিরভাগ ক্রেতার প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ: 6013 সাধারণ কাজের জন্য স্ট্রাইক করা এবং রি-স্ট্রাইক করা সহজ, 6010 এবং 6011 নোংরা স্টিলের উপর একটি জোরদার, গভীর-খননকারী চাপ দেয় এবং 7018 হল একটি কম-হাইড্রোজেন ইলেক্ট্রোড যা অবশ্যই একটি উত্তপ্ত কাইভারে শুকিয়ে রাখতে হবে বা সময়সূচীতে বেকড করতে হবে৷ প্রতিটি স্টিক বিডের জন্য আপনাকে স্ল্যাগ অপসারণ করতেও খরচ হয়, এবং সেই চিপিং সময় যেকোন খরচের অনুমানে একটি বাস্তব শ্রম লাইন।
এমআইজি গতি এবং ফিনিশের উপর জয়লাভ করে, অবস্থার সহনশীলতার উপর লাঠি জিতে, এবং দুটি শক্তির উপর অধিকাংশ লোকের ধারণার চেয়ে কাছাকাছি।
| ফ্যাক্টর | এমআইজি | লাঠি |
|---|---|---|
| ভোগ্য | একটি স্পুল উপর কঠিন বা ফ্লাক্স-কোরড তার | ফ্লাক্স-কোটেড ইলেক্ট্রোড, 2.5 থেকে 5 মিমি |
| শিল্ডিং | গ্যাসের বোতল, রেগুলেটর এবং ফ্লোমিটার | ইলেক্ট্রোড আবরণ মধ্যে নির্মিত |
| জমার হার | স্প্রে স্থানান্তরে প্রতি ঘন্টায় মোটামুটি 2 থেকে 4 কেজি | প্রায় 1 থেকে 2.5 কেজি প্রতি ঘন্টা, ইলেক্ট্রোড আকার দ্বারা সীমিত |
| ব্যবহারিক ন্যূনতম বেধ | যত্ন সহ প্রায় 0.8 মিমি | বার্ন-থ্রু ঝুঁকি বাড়ার আগে প্রায় 1.5 থেকে 2 মিমি |
| অনুপ্রবেশ আকৃতি | শর্ট-সার্কিটে প্রশস্ত এবং অগভীর; স্প্রে গভীরতর | সরু এবং গভীর, বিশেষ করে সেলুলোসিক ইলেক্ট্রোড সহ |
| ক্লিনআপ | হালকা স্প্যাটার অপসারণ, মাঝে মাঝে তারের ব্রাশিং | প্রতিটি পাসে স্ল্যাগ চিপিং |
| বাতাস এবং আবহাওয়া | আশ্রয়হীন দরিদ্র | ভাল, ঢাল স্ব-উত্পন্ন হয় |
| শেখার বক্ররেখা | খাটো; মেশিন আপনার জন্য ফিলার ফিলার | দীর্ঘতর; চাপের দৈর্ঘ্য এবং ভ্রমণ কোণ হল ম্যানুয়াল দক্ষতা |
| পদ | শক্তিশালী সমতল এবং অনুভূমিক, পাতলা শীটে কার্যকরী উল্লম্ব-নিচে | উল্লম্ব-আপ এবং ওভারহেড সহ সমস্ত অবস্থানে শক্তিশালী |
| ফিলার দক্ষতা | তারের প্রায় 95 শতাংশ ঝালাই ধাতু হয়ে যায় | প্রায় 60 থেকে 70 শতাংশ স্টাব ক্ষয় এবং স্প্যাটার পরে |
| অতিরিক্ত চলমান খরচ | শিল্ডিং gas and regulator rental | ইলেকট্রোড স্টাব এবং স্ল্যাগ অপসারণ শ্রম |
MIG যে কোনো দোকানে প্রথমে নিজের জন্য অর্থ প্রদান করে যা ভলিউমে পাতলা উপাদান ঢালাই করে।
স্টিক সাইটে ডিফল্ট রয়ে গেছে কারণ এটি একটি ওয়ার্কশপ যা করে না তা সহ্য করে: বাতাস, ময়লা, আর্দ্রতা এবং অবহেলা।
MIG পর্যাপ্তভাবে প্রবেশ করে, কিন্তু গভীরতা প্রক্রিয়ার নামের পরিবর্তে স্থানান্তর মোডের উপর নির্ভর করে।
শর্ট-সার্কিট এমআইজি প্রকৃতির দ্বারা একটি ঠান্ডা প্রক্রিয়া: তারটি পুডলকে স্পর্শ করে, চিমটি বন্ধ করে এবং সীমিত ফিউশন গভীরতার সাথে ধাতু জমা করে, যে কারণে ফিউশনের অভাব হল 6 মিমি-এর উপরে প্লেটের ক্লাসিক এমআইজি ত্রুটি। স্প্রে ট্রান্সফার ছবি পরিবর্তন করে কারণ আর্কটি স্থিতিশীল এবং কারেন্ট যথেষ্ট উঁচু সাইডওয়ালকে সঠিকভাবে ফিউজ করার জন্য, কিন্তু এটি মূলত একটি সমতল এবং অনুভূমিক কৌশল। স্টিক ইলেক্ট্রোড, বিশেষ করে সেলুলোসিক প্রকার, একটি সরু চাপে কারেন্টকে ঘনীভূত করে যা নোংরা ইস্পাতেও আঙুলের আকৃতির অনুপ্রবেশ প্রোফাইল খনন করে।
উল্লম্ব-আপ কাজের জন্য, একটি দ্রুত-ফ্রিজ ইলেক্ট্রোডের সাথে লেগে থাকা আপনাকে একটি ছোট পুডল ধরে রাখতে এবং স্থিরভাবে আরোহণ করতে দেয়। MIG কম তারের ফিড গতি, সামান্য বুনন এবং পায়ের আঙ্গুলে একটি বিরতি ব্যবহার করে উল্লম্ব-আপও ঢালাই করতে পারে, তবে ত্রুটির জন্য মার্জিন পাতলা। ওভারহেড, স্টিক সাধারণত আরও নিয়ন্ত্রণযোগ্য বিকল্প কারণ আর্কের দৈর্ঘ্য তাত্ক্ষণিকভাবে সামঞ্জস্য করে যখন একটি এমআইজি বন্দুক আপনাকে এমন কোনও প্রতিক্রিয়া দেয় না।
আপনি যে প্রক্রিয়াটি চয়ন করুন না কেন, যোগ্য পদ্ধতি নিয়ন্ত্রণ করে: চাপ এবং কাঠামোগত কাজের উপর, ঢালাই পদ্ধতির স্পেসিফিকেশন এবং অপারেটরের যোগ্যতা গ্রহণযোগ্যতা নির্ধারণ করে, মেশিনে প্রক্রিয়া লেবেল নয়।
ডিউটি সাইকেল হল সেই সংখ্যা যা নির্ধারণ করে যে একটি মেশিন আপনার উৎপাদন হারের সাথে মানানসই কিনা, এবং এটি সাধারণত একটি চাটুকার এম্পেরেজে উদ্ধৃত হয়।
60 শতাংশ ডিউটি সাইকেলে 200 A রেটযুক্ত একটি সাধারণ কমপ্যাক্ট এমআইজি সেট সেই কারেন্টে দশটির মধ্যে ছয় মিনিটের জন্য ওয়েল্ড করতে পারে, উচ্চতর সেটিংসে বা গরম ওয়ার্কশপে কম। ছোট বৈদ্যুতিন সংকেতের মেরু বদল স্টিক সেট প্রায়ই 100 থেকে 130 A-তে 100 শতাংশ শুল্ক উদ্ধৃত করে, যা ক্রমাগত 3.2 মিমি ইলেক্ট্রোড কভার করে। আপনি আসলে যে অ্যাম্পেরেজ ব্যবহার করবেন তাতে রেটিং পরীক্ষা করুন এবং ইনপুট সরবরাহ পরীক্ষা করুন: একক-ফেজ 230 V মেশিনগুলি একটি ছোট দোকানের জন্য উপযুক্ত, যখন তিন-ফেজ 400 V ইউনিটগুলি টেকসই লোডের অধীনে ভোল্টেজকে আরও ভাল ধরে রাখে।
ট্যাঙ্ক, পাইপ স্পুল, শ্যাফ্ট এবং পাত্রে, একটি রোটেটর বা পজিশনার যা জয়েন্টটিকে সমতল অবস্থানে পরিণত করে সাধারণত স্যুইচিং প্রক্রিয়ার তুলনায় একটি বড় লাভ প্রদান করে।
ফ্ল্যাট পজিশন আপনাকে পুডল ছুটে না গিয়ে উচ্চতর কারেন্ট চালাতে দেয়, যা জমার হার বাড়ায় এবং এমআইজি বা স্টিক দিয়ে পুঁতির প্রোফাইল উন্নত করে। নলাকার কাজের জন্য, অ্যান্টি-ড্রিফ্ট কন্ট্রোল সহ একটি চালিত রোটেটর স্থির ঘূর্ণন গতি ধরে রাখে এবং ওয়ার্কপিসটিকে রোলার বরাবর ক্রমাগত বন্ধ করে দেয়, তাই ওয়েল্ডটি একটি সামঞ্জস্যপূর্ণ কোণে থাকে।
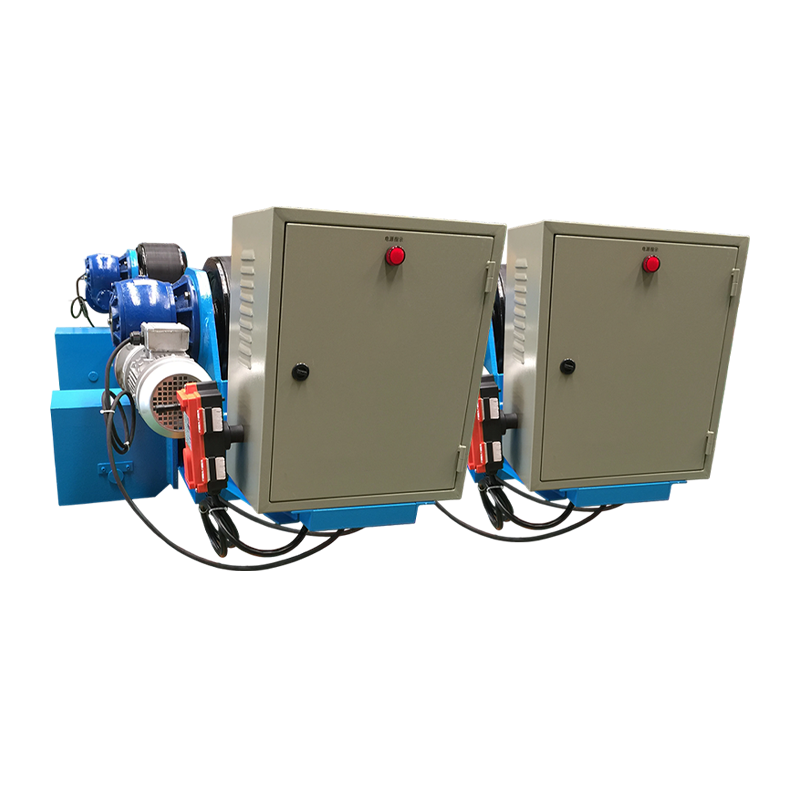 10T অ্যাডজাস্টেবল ওয়েল্ডিং রোটেটর সাথে অ্যান্টি-ড্রিফট কন্ট্রোল এই 10-টন সামঞ্জস্যযোগ্য রোটেটর নলাকার ওয়ার্কপিসের পরিধি এবং অনুদৈর্ঘ্য সীম ঢালাইয়ের সময় স্থিতিশীল ঘূর্ণন ধরে রাখতে সেন্সর এবং পিএলসি অ্যান্টি-ড্রিফট সংশোধন ব্যবহার করে। পণ্য দেখুন →
একটি প্রচলিত পজিশনার একই উদ্দেশ্যে তৈরি করা অংশগুলির জন্য কাজ করে যেগুলির জন্য ক্রমাগত বাঁক নেওয়ার পরিবর্তে কাত এবং ঘূর্ণন প্রয়োজন এবং ভারী জাহাজের অংশগুলির জন্য একটি ফিট-আপ রোটেটর প্রথম পাস স্থাপনের আগে প্রান্তিককরণ এবং ঘূর্ণন উভয়ই পরিচালনা করে।
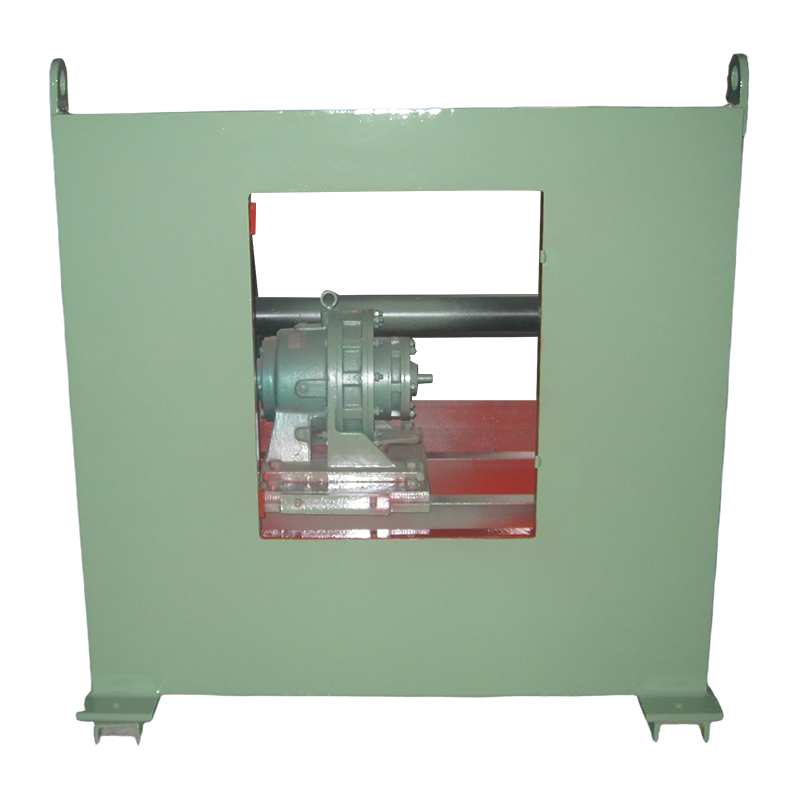 গড়া অংশের জন্য 3T প্রচলিত ওয়েল্ডিং পজিশনার এই 3-টন পজিশনারটি পরিবর্তনশীল-ফ্রিকোয়েন্সি ঘূর্ণন এবং রিমোট বা ফুট কন্ট্রোল সহ সীমগুলিকে সমতল অবস্থানে রাখতে 3000 কেজি পর্যন্ত ওয়ার্কপিসকে কাত করে এবং ঘোরায়। পণ্য দেখুন →
সাইজিং একটি স্বাস্থ্যকর মার্জিন সহ ওয়ার্কপিস ওজন অনুসরণ করে, এবং স্ব-সারিবদ্ধ, সামঞ্জস্যযোগ্য এবং ফিট-আপ ডিজাইনগুলির মধ্যে পছন্দটি আপনি কতটা ব্যাসের বৈচিত্র আশা করেন তার উপর নেমে আসে। পূর্ণ ঢালাই ঘূর্ণায়মান পরিসীমা 1 t থেকে 1000 t শ্রেণীর লোড কভার করে, এবং ট্যাঙ্ক এবং পাইপ তৈরির উপর ব্যবহারিক প্রভাব এই লুকে কভার করা হয়েছে কিভাবে rotators ট্যাংক এবং পাইপ উত্পাদন পরিবর্তন .
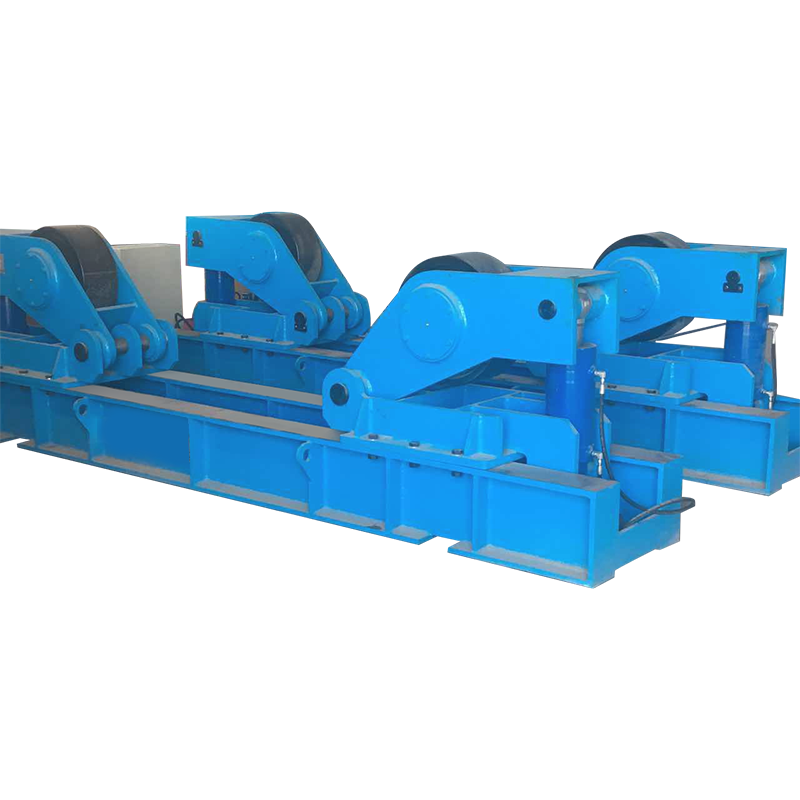 বড় নলাকার ওয়ার্কপিসের জন্য 120T ফিট-আপ ওয়েল্ডিং রোটেটর এই 120-টন মাস্টার-স্লেভ রোটেটর বড় সিলিন্ডারের সমাবেশ এবং ঢালাইকে সমর্থন করে, সাথে সামঞ্জস্যযোগ্য রোলার স্পেসিং এবং বায়ু টাওয়ার এবং চাপের জাহাজের জন্য পরিবর্তনশীল-গতি ড্রাইভ। পণ্য দেখুন →
আপনার নিজের কাজের একটি সংক্ষিপ্ত, সৎ অডিট যেকোনো সাধারণ সুপারিশকে হার মানায়।
কোন প্রক্রিয়াই সহজাতভাবে শক্তিশালী নয়; উভয়ের জন্য একটি যোগ্য পদ্ধতি বেস ধাতু শক্তি অতিক্রম করতে পারে. লাঠি দূষণের প্রতি আরও সহনশীল এবং পুরু, নোংরা ইস্পাতে গভীর অনুপ্রবেশ ঘটায়, যখন প্লেটে একটি খারাপভাবে সেট করা শর্ট-সার্কিট এমআইজি পুঁতি যেখানে সাধারণত ফিউশনের অভাব দেখা যায়।
শুধুমাত্র একটি ডেডিকেটেড স্টিক মোড এবং সঠিক আউটপুট বৈশিষ্ট্য সহ মাল্টিপ্রসেস মেশিন। একটি আদর্শ MIG-শুধু সেটে একটি ধ্রুবক-ভোল্টেজ সরবরাহ থাকে যা স্টিক ইলেক্ট্রোডের জন্য অনুপযুক্ত।
MIG বেশিরভাগ নতুনদের জন্য সহজ কারণ মেশিন ফিলার ফিলার করে এবং আর্কটি আলোকিত থাকে। স্টিক চাপের দৈর্ঘ্য, ভ্রমণ কোণ এবং গতির স্বাধীন নিয়ন্ত্রণের দাবি করে, তাই পুঁতিগুলি সামঞ্জস্যপূর্ণ হওয়ার আগে কয়েক সপ্তাহ অনুশীলনের আশা করুন।
উভয়ই 10 মিমি এর উপরে কাজ করে, তবে ব্যবহারিক রুট আলাদা। স্টিক বড় ইলেক্ট্রোড ব্যবহার করে এবং তাদের মধ্যে স্ল্যাগ অপসারণ সহ একাধিক পাস; স্প্রে ট্রান্সফার বা ফ্লাক্স-কোরড তারের মধ্যে MIG কম স্টপেজ সহ দ্রুত জমা হয়।
কঠিন তারের জন্য গ্যাস প্রয়োজন, সাধারণত একটি আর্গন এবং CO2 মিশ্রণ, অথবা কার্বন ইস্পাতে গভীর অনুপ্রবেশের জন্য সোজা CO2। স্ব-রক্ষক ফ্লাক্স-কোরড তারটি বোতল ছাড়াই চলে এবং বাতাসকে সহ্য করে, যা এটিকে কাঠির ব্যবহারিক বহিরঙ্গন বিকল্প করে তোলে।
চলমান খরচ আপনার শ্রম, গ্যাস এবং ফিলারের মিশ্রণের উপর নির্ভর করে। সলিড ওয়্যার তার ওজনের প্রায় 95 শতাংশকে ঢালাই ধাতুতে রূপান্তর করে এবং স্টিকের জন্য মোটামুটি 60 থেকে 70 শতাংশ, কিন্তু গ্যাস, রেগুলেটর ভাড়া এবং বোতল হ্যান্ডলিং কম আয়তনের কাজে সেই সুবিধাটি খায়।
আপনি প্রায়শই ঝালাই করা জয়েন্টগুলির সাথে মেলে এমন প্রক্রিয়াটি বেছে নিন, তারপর অবশিষ্ট বাজেট পজিশনিং সরঞ্জামগুলিতে ব্যয় করুন যা সেই জয়েন্টগুলিকে সমতল এবং পুনরাবৃত্তিযোগ্য রাখে। একটি ঘূর্ণায়মান ওয়ার্কপিসে একটি পরিমিত এমআইজি সেট একটি বৃহত্তর মেশিন ফাইটিং মাধ্যাকর্ষণকে আউট-উৎপাদন করবে, এবং একটি ভাল পজিশনারের সাথে একটি লাঠি সেট ভারী জাহাজের কাজে একই কাজ করবে। আপনার সামনে বেধ, অবস্থান এবং দায়িত্ব চক্রের সাথে সিদ্ধান্ত নিন এবং MIG বনাম লাঠি যুক্তি সাধারণত কয়েক মিনিটের মধ্যে নিজেই সমাধান হয়ে যায়।
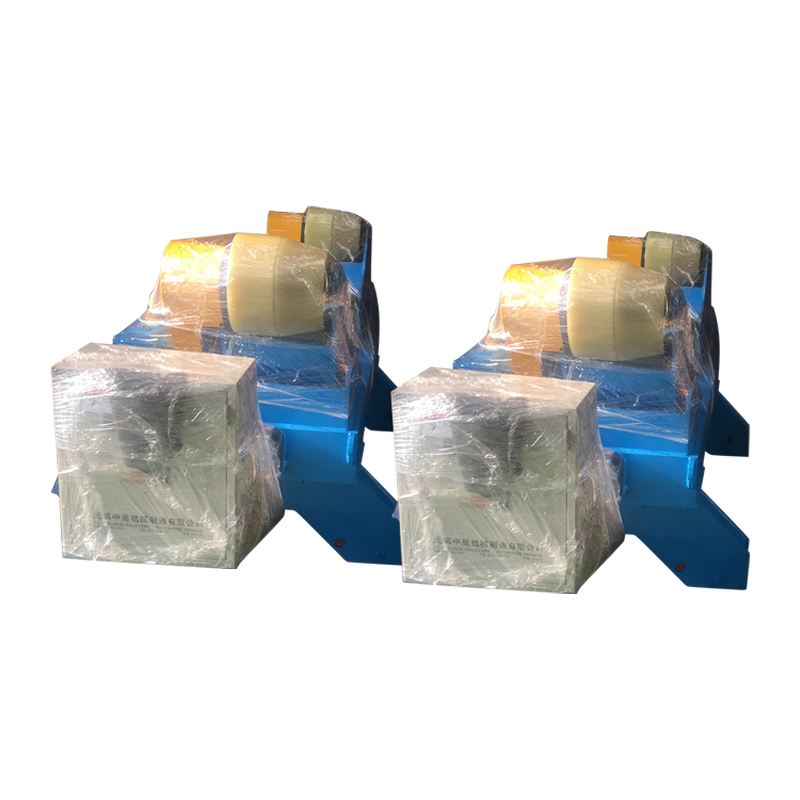
20T এয়ারফয়েল সেলফ-অ্যালাইনিং ওয়েল্ডিং রোটারি মেশিনটি চাপের জাহাজ, রাসায়নিক সরঞ্জাম, উইন্ড টারবাইন টাওয়ার, পাইপলাইন উত্পাদন এবং স্টোরেজ ট্যাঙ্ক...
See Details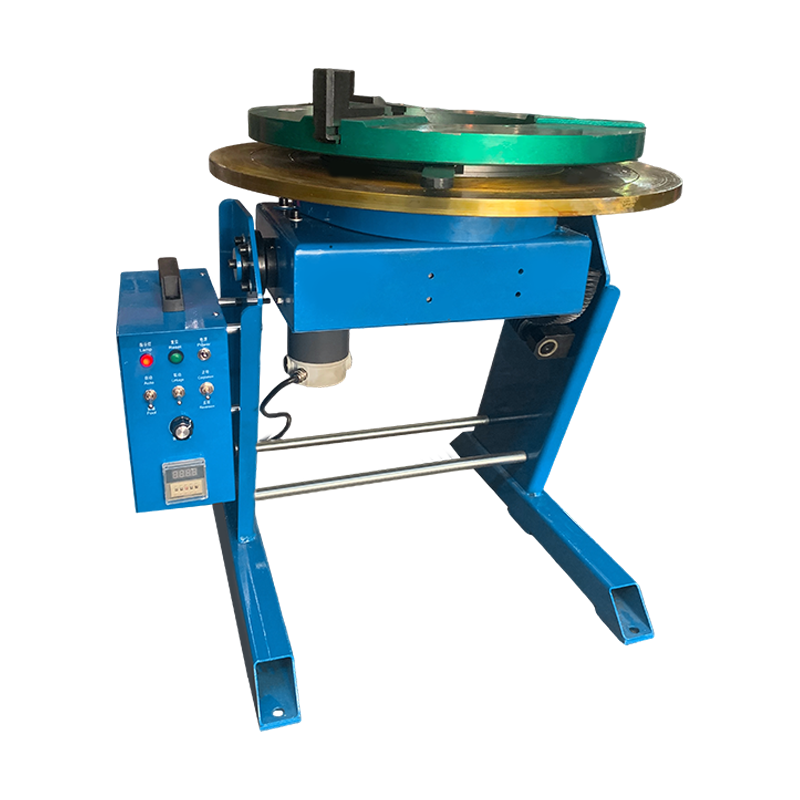
200KG প্রচলিত ওয়েল্ডিং পজিশনার বিশেষভাবে ছোট এবং মাঝারি আকারের ভারী ওয়ার্কপিস ঢালাই করার জন্য ডিজাইন করা হয়েছে। এটি 360° ঘূর্ণন এবং বহু-কোণ কাতক...
See Details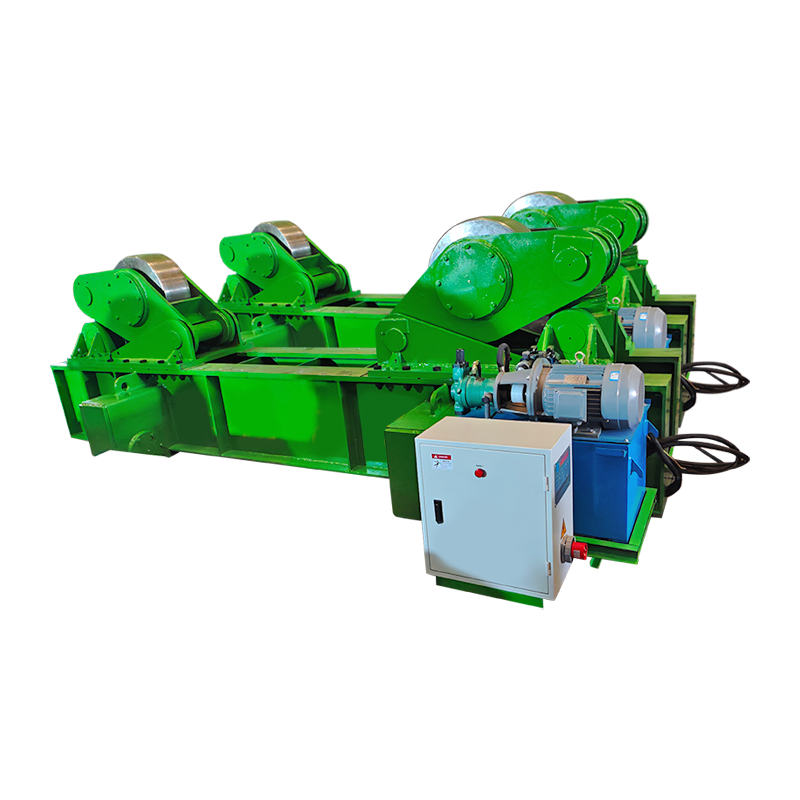
ম্যানুয়াল অরবিটাল মুভমেন্ট সহ 300t ফিট আপ ওয়েল্ডিং রোটেটরের একটি 300-টন লোড-ভারিং ক্ষমতা রয়েছে এবং এটি স্থিরভাবে বড় নলাকার ওয়ার্কপিসকে সমর্থন ...
See Details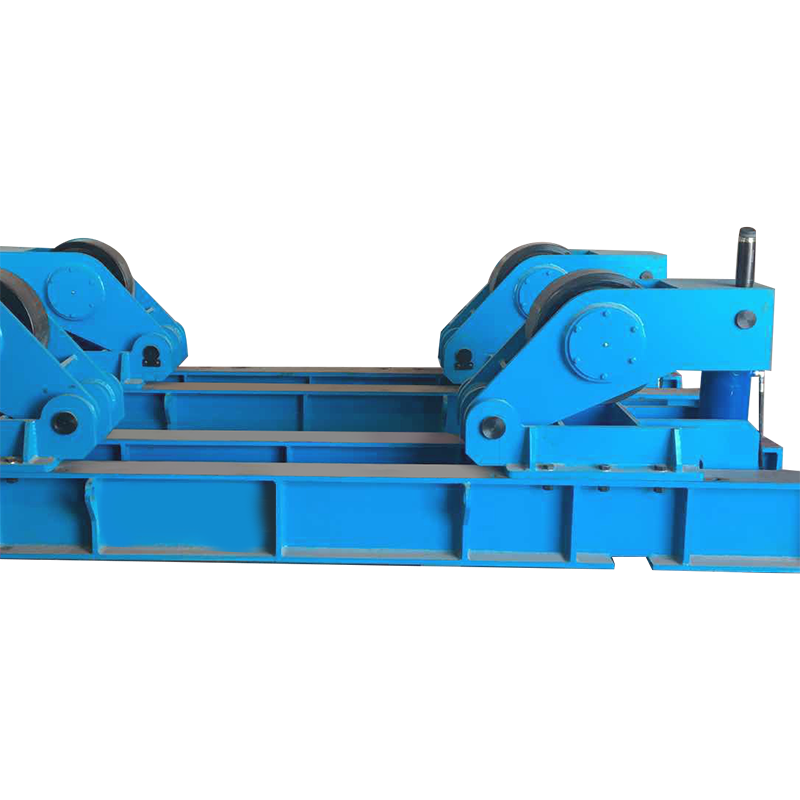
120T ফিট আপ ওয়েল্ডিং রোটেটরের রেট 120 টন লোড রয়েছে এবং এটি বিশেষভাবে বড় নলাকার ওয়ার্কপিস একত্রিত এবং ঢালাই করার জন্য ডিজাইন করা হয়েছে। সরঞ্জাম...
See Details
ম্যানুয়াল অরবিটাল মুভমেন্ট সহ 100T ফিট আপ ওয়েল্ডিং রোটেটরের রেট 100 টন লোড রয়েছে এবং এটি মাঝারি এবং বড় নলাকার ওয়ার্কপিসগুলির সমাবেশ বাট ওয়েল্...
See Details
হাইড্রোলিক অনুভূমিক পুশিং সহ 80T ফিট আপ ওয়েল্ডিং রোটেটর ঢালাই এবং বড় নলাকার ওয়ার্কপিস একত্রিত করার জন্য একটি বিশেষ সরঞ্জাম। এটি ভারী শিল্প ক্ষেত...
See Details