হ্যাঁ— স্টেইনলেস স্টীল সফলভাবে ঢালাই করা যেতে পারে, এবং বেশিরভাগ ফ্যাব্রিকেশনের দোকানে ইতিমধ্যেই এটি করার সরঞ্জাম রয়েছে। উপাদান ভঙ্গুর বা "unweldable" নয়; এটি কেবল হালকা ইস্পাত করে দুর্বল প্রস্তুতির চেয়ে বেশি শাস্তি দেয়। স্টেইনলেস স্টীল হল একটি ইস্পাত সংকর ধাতু যার কমপক্ষে 10.5% ক্রোমিয়াম, যা একটি প্যাসিভ অক্সাইড স্তর গঠন করে যা ক্ষয় প্রতিরোধ করে। সেই স্তরটিও কেন তাপ, দূষণ, এবং ফিলার পছন্দ এত গুরুত্বপূর্ণ: একটি সাউন্ড ওয়েল্ডকে অবশ্যই ক্ষয় প্রতিরোধের সংরক্ষণ করতে হবে, কেবল দুটি টুকরোতে যুক্ত হবে না।
ব্যবহারিক উত্তর হল ওয়েল্ডেবিলিটি নির্ভর করে গ্রেড, প্রক্রিয়া এবং পরিষেবা পরিবেশের উপর। অস্টেনিটিক গ্রেড যেমন 304L এবং 316L ট্যাঙ্ক, পাইপ, খাদ্য সরঞ্জাম এবং স্থাপত্য কাজে সাধারণ। ফেরিটিক, মার্টেনসিটিক এবং ডুপ্লেক্স গ্রেডগুলি ভিন্নভাবে আচরণ করে, তাই পদ্ধতিটি জেনেরিক "স্টেইনলেস" লেবেলের পরিবর্তে প্রকৃত বেস মেটালের সাথে মেলে।
স্টেইনলেস স্টিলের জন্য কোন ঢালাই প্রক্রিয়া কাজ করে?
টিআইজি, এমআইজি এবং স্টিক ওয়েল্ডিং স্টেইনলেস স্টিলের উপর কাজ করে; সঠিক পছন্দ বেধ, ফিনিস, এবং উত্পাদন ভলিউম উপর নির্ভর করে। টিআইজি পাতলা শীট এবং পাইপের শিকড়গুলিতে সবচেয়ে পরিষ্কার নিয়ন্ত্রণ দেয়, এমআইজি উত্পাদন কাজের জন্য দ্রুত, এবং লাঠি ক্ষেত্র মেরামত এবং ভারী অংশগুলির জন্য উপযোগী থাকে।
| প্রক্রিয়া | সাধারণ স্টেইনলেস কাজ | ব্যবহারিক বেধ পরিসীমা | দোকান নোট |
|---|---|---|---|
| টিআইজি/জিটিএডব্লিউ | পাতলা শীট, পাইপ শিকড়, স্যানিটারি টিউবিং, নির্ভুল সমাবেশ | প্রায় 0.5-6 মিমি | পরিষ্কার চাপ নিয়ন্ত্রণ; ধীর ভ্রমণ গতি |
| এমআইজি/জিএমএডব্লিউ | উত্পাদন ঢালাই, ফ্রেম, ট্যাংক, পুরু শীট | প্রায় 1-12 মিমি | দ্রুত জমা; সঠিক স্টেইনলেস তার এবং গ্যাস মিশ্রণ প্রয়োজন |
| স্টিক / SMAW | মেরামতের কাজ, ক্ষেত্র তৈরি, ভারী প্লেট | প্রায় 2-12 মিমি | আরো ধাতুপট্টাবৃত পরিষ্কার; পাতলা প্রসাধনী কাজের জন্য কম উপযুক্ত |
| SAW | ভারী প্লেট এবং দীর্ঘ সোজা seams | সাধারণত 8 মিমি এবং তার উপরে | উচ্চ জমা; একটি পাতলা-শীট প্রক্রিয়া নয় |
রেজিস্ট্যান্স ওয়েল্ডিং এবং লেজার ঢালাই নির্দিষ্ট উত্পাদন সেটিংসে স্টেইনলেস জন্যও ব্যবহৃত হয়, তবে এর জন্য উপাদানগুলির চারপাশে তৈরি সরঞ্জাম এবং পদ্ধতির প্রয়োজন হয়। সাধারণ তৈরির জন্য, টিআইজি এবং এমআইজি বেশিরভাগ স্টেইনলেস কাজকে কভার করে।
ফিলার মেটাল এবং শিল্ডিং গ্যাস: বেস মেটাল মেলে
একটি ফিলার ব্যবহার করুন যা বেস মেটালের জারা শ্রেণীর সাথে মেলে, ফিডারে ইতিমধ্যে যা আছে তা নয়। একটি 304L অংশে সাধারণত ER308L ফিলার ব্যবহার করা উচিত, যখন 316L কাজ ER316L এর জন্য কল করে। হালকা ইস্পাত তার ব্যবহার করে একটি ঢালাই তৈরি হতে পারে যা প্রথমে গ্রহণযোগ্য দেখায়, কিন্তু আমানত মরিচা পড়বে এবং ক্ষয়কারী পরিষেবাতে ব্যর্থ হতে পারে।
| বেস মেটাল বা জয়েন্ট | সাধারণ ফিলার | কারণ |
|---|---|---|
| 304 / 304L | ER308L | সাধারণ জারা প্রতিরোধের এবং কম কার্বন অভিপ্রায় মেলে |
| 316 / 316L | ER316L | ক্লোরাইড বহনকারী পরিষেবার জন্য মলিবডেনাম প্রদান করে |
| 304 স্টেইনলেস থেকে হালকা ইস্পাত | ER309L | উচ্চ-খাদ ফিলার কার্বন ইস্পাত পাশ থেকে তরল সহ্য করতে সাহায্য করে |
| ডুপ্লেক্স স্টেইনলেস | ER2209 বা মিলে যাওয়া ডুপ্লেক্স ফিলার | সুষম ferrite-austenite microstructure সমর্থন করে |
শিল্ডিং গ্যাস রঙ, অনুপ্রবেশ এবং জারা প্রতিরোধের উপরও প্রভাব ফেলে। টিআইজি সাধারণত আর্গন ব্যবহার করে। MIG প্রায়ই পদ্ধতির উপর নির্ভর করে অল্প পরিমাণে অক্সিজেন বা ট্রাই-মিক্সের সাথে একটি আর্গন-সমৃদ্ধ মিশ্রণ ব্যবহার করে। CO2-ভারী মিশ্রণগুলি কার্বন পিকআপ বাড়াতে পারে এবং কিছু অস্টেনিটিক ওয়েল্ডে জারা প্রতিরোধ ক্ষমতা কমাতে পারে, তাই উৎপাদনের আগে গ্যাসের স্পেসিফিকেশন নিশ্চিত করুন।
তাপ ইনপুট, বিকৃতি, এবং জারা প্রতিরোধের
অস্টেনিটিক স্টেইনলেস জন্য তাপ ইনপুট কম রাখুন এবং আন্তঃপাস তাপমাত্রা প্রায় 150°C (302°F) এর নিচে রাখুন; অনিয়ন্ত্রিত তাপ সবচেয়ে সাধারণ কারণ একটি শব্দ-সুদর্শন জোড় পরিষেবাতে ব্যর্থ হয়। স্টেইনলেস হালকা ইস্পাত থেকে ভিন্নভাবে তাপ প্রসারিত করে এবং পরিচালনা করে, তাই অত্যধিক তাপ ওয়ারিং, তাপ আভা এবং ক্ষয় প্রতিরোধের কারণ হতে পারে।
মোটামুটি 425-850°C এর পরিসরে, স্ট্যান্ডার্ড 304 এবং 316 শস্যের সীমানায় ক্রোমিয়াম কার্বাইড গঠন করতে পারে। এটি পৃষ্ঠকে রক্ষা করার জন্য উপলব্ধ ক্রোমিয়ামকে হ্রাস করে, একটি অবস্থাকে প্রায়ই সংবেদনশীলতা বলা হয়। নিম্ন-কার্বন "L" গ্রেড এবং স্থিতিশীল গ্রেড ঝুঁকি কমায়, কিন্তু তারা দুর্বল তাপ নিয়ন্ত্রণের অজুহাত দেয় না। বিকৃতি সীমিত করতে স্ট্রিংগার বিডস ব্যবহার করুন, ঢালাই এড়িয়ে যান, ব্যাকস্টেপ সিকোয়েন্স, কপার ব্যাকিং এবং ভালভাবে লাগানো ফিক্সচার।
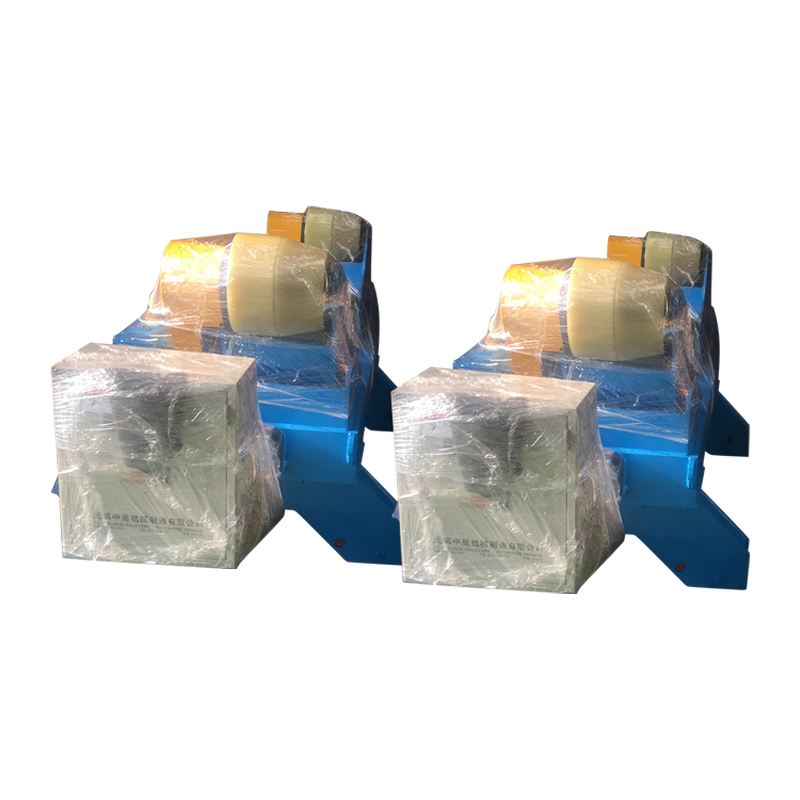
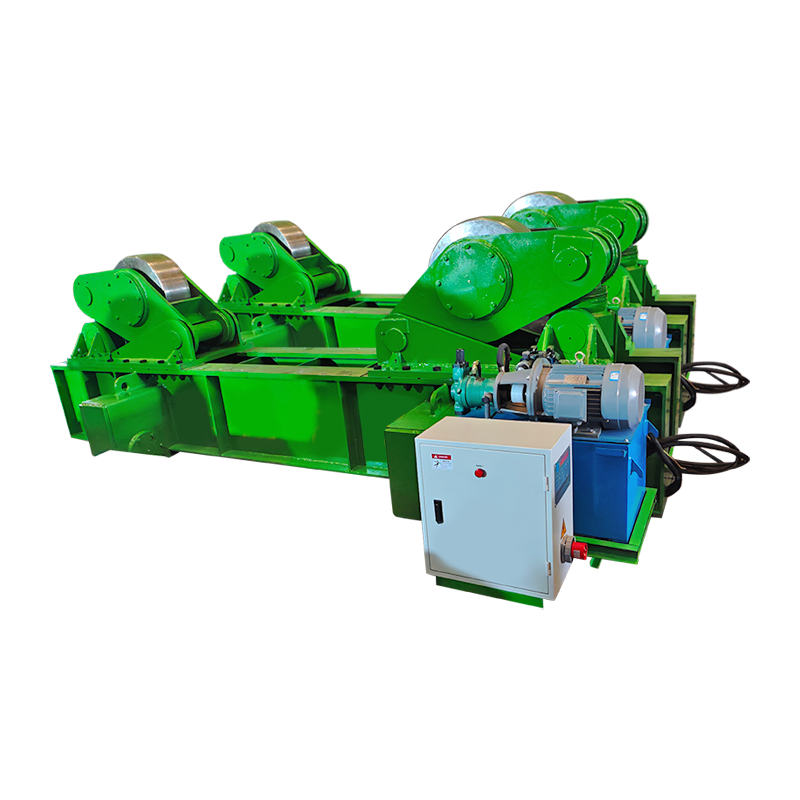
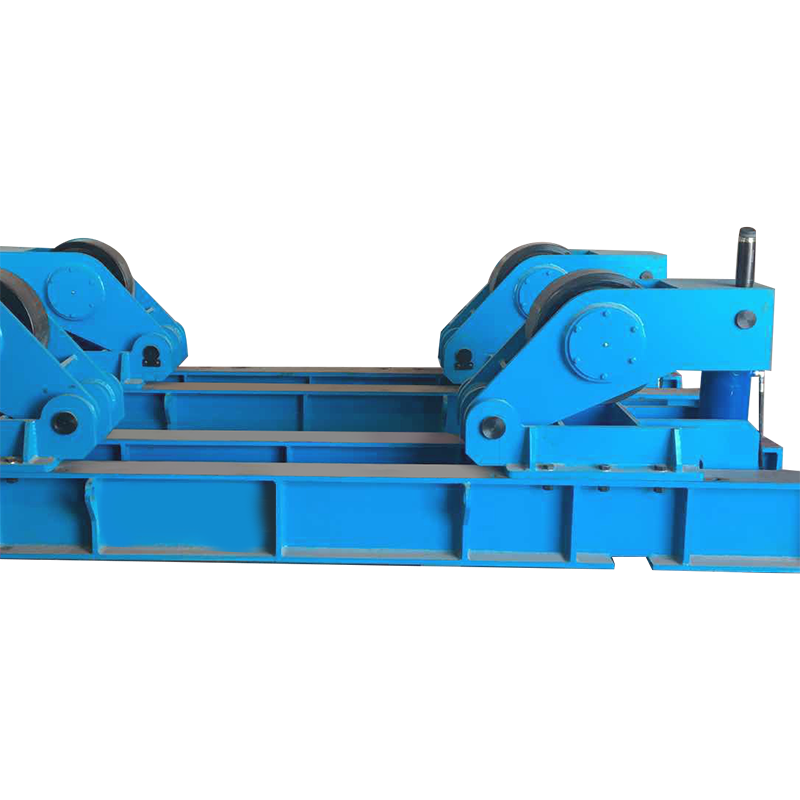
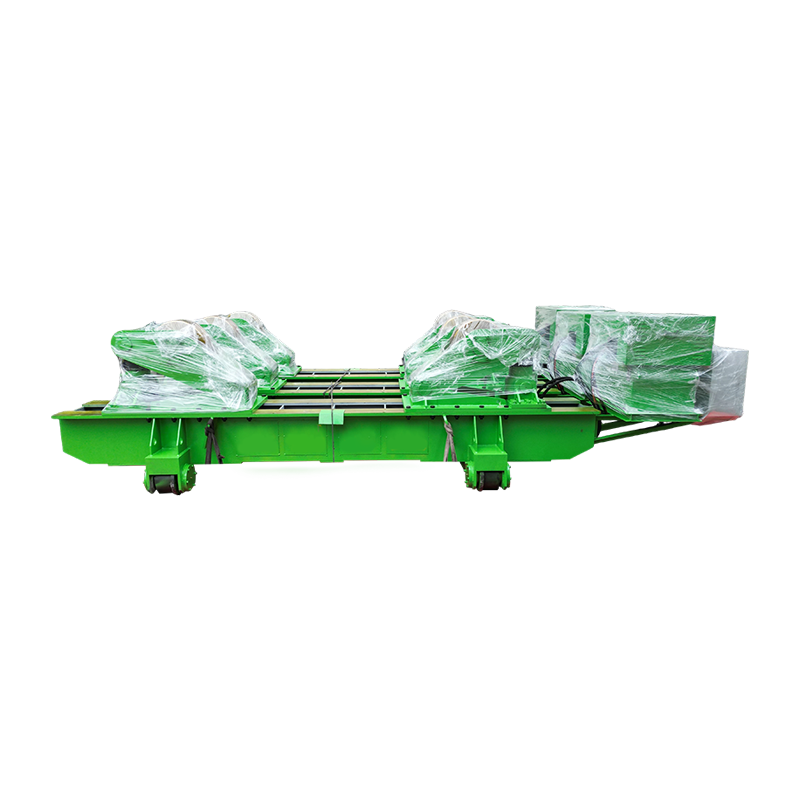
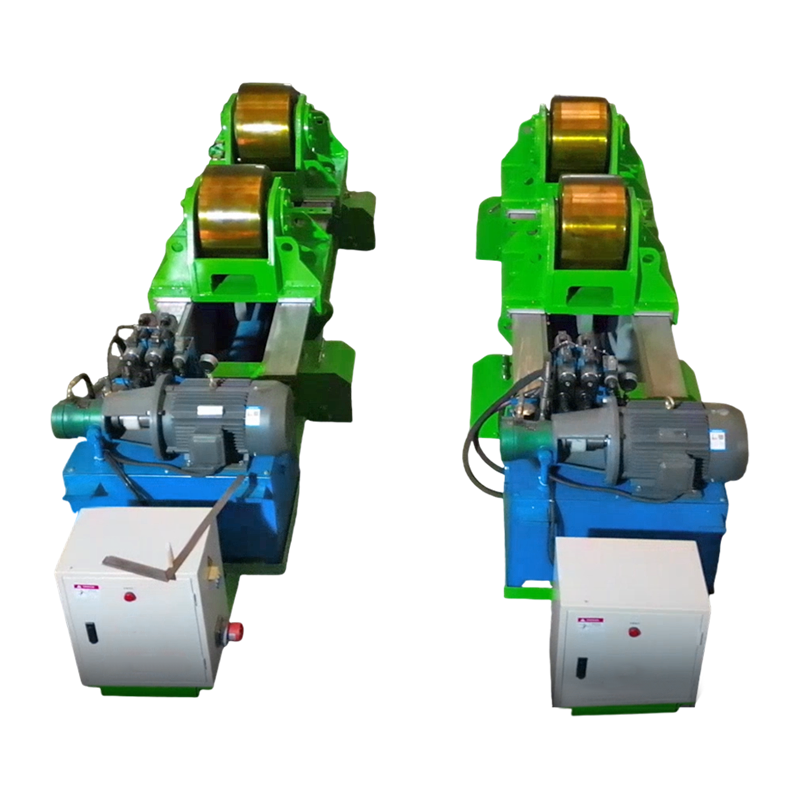
পাইপ এবং ট্যাঙ্কের শেলগুলির জন্য, একটি ঢালাই রোটেটর অংশটিকে অবিচলিত গতিতে ঘুরিয়ে রাখে যাতে চাপটি সমতল বা অনুভূমিক অবস্থানে থাকে। সেই ধারাবাহিকতা স্টেইনলেসের ক্ষেত্রে গুরুত্বপূর্ণ কারণ ভ্রমণ-গতির পরিবর্তনগুলি তাপ-ইনপুট পরিবর্তন হিসাবে প্রদর্শিত হয়। অ্যাপ্লিকেশনটি ঘনিষ্ঠভাবে দেখার জন্য, দেখুন ট্যাংক এবং পাইপ কাজ ঢালাই rotators .
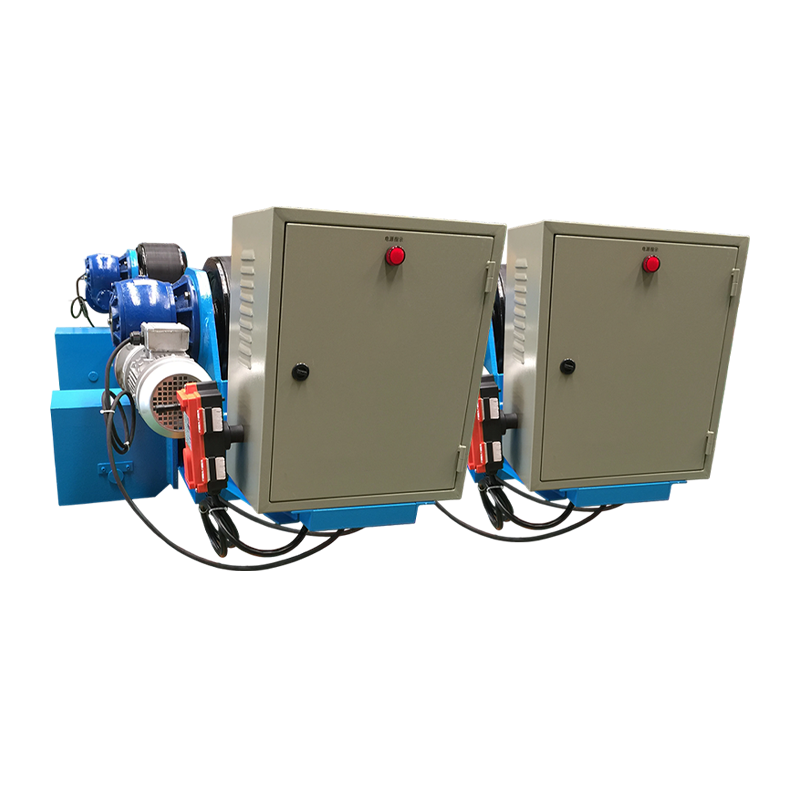 10T এন্টি-ড্রিফট কন্ট্রোল সহ সামঞ্জস্যযোগ্য ওয়েল্ডিং রোটেটর সীম ঢালাইয়ের সময় নলাকার এবং ওলেট ওয়ার্কপিসগুলির স্থিতিশীল অবস্থানের জন্য সেন্সর-ভিত্তিক অ্যান্টি-ড্রিফ্ট নিয়ন্ত্রণ সহ 10-টন সামঞ্জস্যযোগ্য ওয়েল্ডিং রোটেটর। পণ্য দেখুন →
অ্যান্টি-ড্রিফ্ট কন্ট্রোল সহ একটি রোটেটর দীর্ঘ সীমগুলিতে কার্যকর যেখানে শেলটি হাঁটার চেষ্টা করে। লক্ষ্যটি কেবল অংশটি ঘুরিয়ে দেওয়া নয়, তবে অপারেটর আর্কের দৈর্ঘ্য, গ্যাস কভারেজ এবং ভ্রমণের গতিতে ফোকাস করার সময় একটি পুনরাবৃত্তিযোগ্য ঢালাই অবস্থান ধরে রাখা।
প্রস্তুতি এবং পরিষ্কার করা ঝালাই গুণমান নির্ধারণ
ঢালাই করার আগে অবিলম্বে পরিষ্কার স্টেইনলেস স্টীল; দূষণ হল ছিদ্র, বিবর্ণতা এবং জারা ব্যর্থতার প্রধান কারণ। তেল, গ্রীস, আর্দ্রতা, পেইন্ট, মার্কার, আঠালো, এবং কার্বন ইস্পাত ধুলো সবই ঢালাই পৃষ্ঠের ক্ষতি করতে পারে বা ছিদ্রতা প্রবর্তন করতে পারে।
- একটি ডেডিকেটেড স্টেইনলেস তারের বুরুশ ব্যবহার করুন; কার্বন ইস্পাত brushes লোহার কণা যে মরিচা ছেড়ে যেতে পারে.
- অ্যাসিটোন বা অ্যালকোহল দিয়ে জয়েন্ট এবং ফিলার তারটি মুছুন এবং এটি শুকানোর অনুমতি দিন।
- প্রক্রিয়াটির প্রয়োজন হলে ঢালাই করার আগে ওয়েল্ড জোন থেকে মিল স্কেল, অক্সাইড এবং ভারী তাপের আভা সরান।
- ব্যাক-পুরেজ পাইপ এবং আর্গন সহ টিউব যখন সম্পূর্ণ অনুপ্রবেশের প্রয়োজন হয় এবং পিছনের অংশটি ক্ষয়কারী পরিষেবার সংস্পর্শে আসবে।
- ফিট আপ টাইট এবং ইউনিফর্ম রাখুন; প্রশস্ত ফাঁক ওয়েল্ডারকে আরও তাপ এবং ফিলার যোগ করতে বাধ্য করে।
ঢালাই করার পরে, বিবর্ণতা এবং তাপ আভা পরিষ্কার করুন যখন স্পেসিফিকেশন এটির জন্য কল করে। পিকলিং এবং প্যাসিভেশন অনেক স্টেইনলেস ফ্যাব্রিকেশনে প্যাসিভ লেয়ারকে পুনরুদ্ধার করে, বিশেষ করে খাবার, ফার্মাসিউটিক্যাল এবং সামুদ্রিক পরিষেবাতে।
সাধারণ ত্রুটি এবং ব্যবহারিক সংশোধন
বেশিরভাগ স্টেইনলেস ওয়েল্ড ত্রুটিগুলি তিনটি কারণ থেকে আসে: দূষণ, অত্যধিক তাপ এবং হারিয়ে যাওয়া গ্যাস কভারেজ। ফিক্স সাধারণত একটি ভিন্ন মেশিন সেটিং পরিবর্তে পদ্ধতিগত হয়.
| খুঁত | সম্ভবত কারণ | ব্যবহারিক সংশোধন |
|---|---|---|
| পোরোসিটি | তেল, আর্দ্রতা, খসড়া, কম গ্যাস প্রবাহ, নোংরা ফিলার | জয়েন্টটি পরিষ্কার করুন, গ্যাসের প্রবাহ পরীক্ষা করুন, চাপটি ঢাল করুন, শুকনো ফিলার ব্যবহার করুন |
| ওয়ার্পিং | অত্যধিক তাপ, অসম ক্রম, দুর্বল ফিট আপ | অংশটি ফিক্সচার করুন, ব্যাকস্টেপ ব্যবহার করুন বা ওয়েল্ডিং এড়িয়ে যান, অ্যাম্পেরেজ কমিয়ে দিন |
| সংবেদনশীলতা | 425-850°C রেঞ্জে দীর্ঘ সময় | নিম্ন তাপ ইনপুট, নিয়ন্ত্রণ ইন্টারপাস তাপমাত্রা, এল-গ্রেড উপাদান নির্দিষ্ট করুন |
| গরম ক্র্যাকিং | দুর্বল ফিট আপ, উচ্চ সংযম, ভুল ফিলার কেমিস্ট্রি | নির্দিষ্ট ফিলার ব্যবহার করুন, ফিট-আপ উন্নত করুন, যেখানে সম্ভব সংযম হ্রাস করুন |
| তাপ আভা | তাপমাত্রায় অক্সিজেন এক্সপোজার | গ্যাস কভারেজ উন্নত করুন, পিছনের অংশটি পরিষ্কার করুন, ঢালাইয়ের পরে পরিষ্কার করুন এবং নিষ্ক্রিয় করুন |
যখন পজিশনিং সরঞ্জাম বন্ধ পরিশোধ
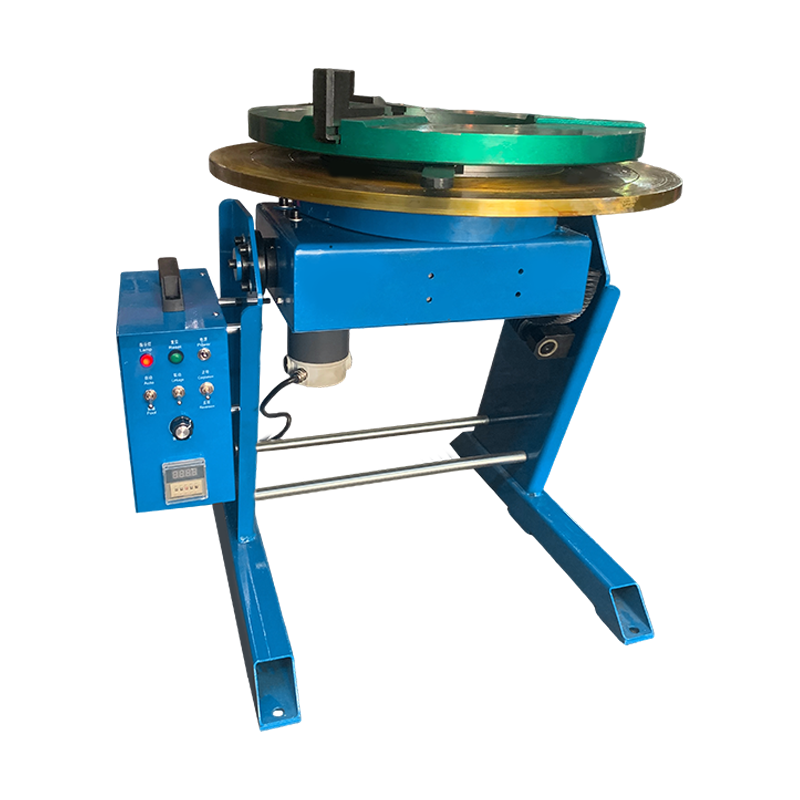
যখন স্টেইনলেস কাজ পুনরাবৃত্তি হয়, ভারী হয় বা একটি সামঞ্জস্যপূর্ণ টর্চ কোণ প্রয়োজন হয় তখন অবস্থান নির্ধারণের সরঞ্জামগুলি পরিশোধ করে৷ একটি রোটেটর একটি নিয়ন্ত্রিত গতিতে পাইপ, ট্যাঙ্কের শেল এবং সিলিন্ডার ঘুরিয়ে দেয়। একটি অবস্থানকারী ওয়ার্কপিসটিকে কাত করে দেয় যাতে ওয়েল্ডটি সমতল বা অনুভূমিকভাবে বসে থাকে, যা উল্লম্ব বা ওভারহেড ওয়েল্ডিংয়ের চেয়ে নিয়ন্ত্রণ করা সহজ।
ছোট স্টেইনলেস অ্যাসেম্বলির জন্য, একটি সার্ভো-নিয়ন্ত্রিত অবস্থানকারী সুনির্দিষ্ট ঘূর্ণন এবং পুনরাবৃত্তিযোগ্য সূচী দেয়। এটি সাহায্য করে যখন বেশ কয়েকটি অংশের একই ওয়েল্ড ক্রম প্রয়োজন এবং অপারেটরকে অবশ্যই একটি স্থিতিশীল টর্চ কোণ বজায় রাখতে হবে। একটি ওভারভিউ জন্য, দেখুন ঢালাই পজিশনার এবং ফ্যাব্রিকেশন দক্ষতা .
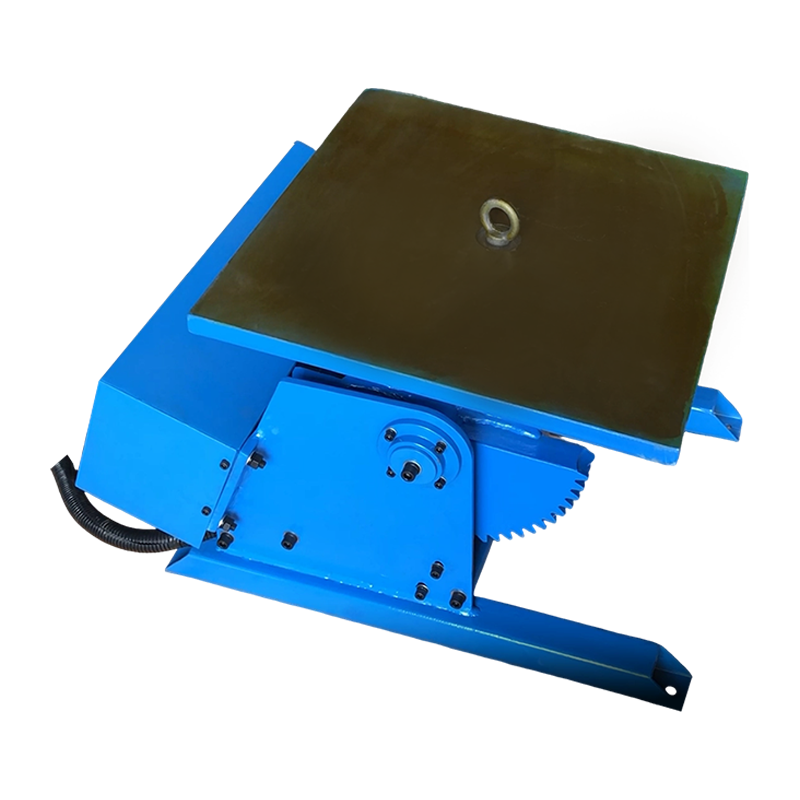 সার্ভো কন্ট্রোল সহ 300KG ওয়েল্ডিং পজিশনার sales@weldnicefactory.com পণ্য দেখুন →
স্টেইনলেস জাহাজে দীর্ঘ অনুদৈর্ঘ্য সীমের জন্য, একটি টিআইজি কলাম এবং বুম টর্চ ধরে রাখে যখন ওয়ার্কপিস বা ক্যারেজ একটি নিয়ন্ত্রিত হারে চলে। এটি বিশেষভাবে উপযোগী যখন পদ্ধতিটি সামঞ্জস্যপূর্ণ চাপের দৈর্ঘ্য এবং সীমিত অপারেটর চলাচলের জন্য কল করে।
 টিআইজি কলাম এবং বুম ওয়েল্ডিং সমর্থন টিআইজি কলাম এবং স্টেইনলেস ভেসেল সিম সহ পাতলা-প্রাচীরযুক্ত এবং নির্ভুল উপাদানগুলিতে সঠিক টর্চ অবস্থান, ভ্রমণ এবং দোলনের জন্য বুম। পণ্য দেখুন →
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
আপনি একটি MIG ওয়েল্ডার সঙ্গে স্টেইনলেস স্টীল ঢালাই করতে পারেন?
হ্যাঁ, একটি এমআইজি ওয়েল্ডার স্টেইনলেস স্টিলকে ঢালাই করতে পারে যখন এটি স্টেইনলেস ফিলার তার এবং উপযুক্ত আর্গন-সমৃদ্ধ শিল্ডিং গ্যাস লাগানো থাকে। হালকা ইস্পাত তার এবং একটি CO2-ভারী গ্যাসের মিশ্রণ একই জারা প্রতিরোধের দেবে না, এমনকি যদি জোড়টি গ্রহণযোগ্য দেখায়।
আপনি স্টেইনলেস স্টীল হালকা ইস্পাত ঢালাই করতে পারেন?
হ্যাঁ, স্টেইনলেস স্টিলকে হালকা ইস্পাতে ঢালাই করা যেতে পারে, সাধারণত ER309L ফিলার এবং নিয়ন্ত্রিত তরলীকরণের সাথে। জয়েন্টটি স্ট্রাকচারাল বা অ-সমালোচনামূলক অ্যাপ্লিকেশনের জন্য ব্যবহারিক, তবে এটি সম্পূর্ণ স্টেইনলেস ওয়েল্ডের জারা কর্মক্ষমতার সাথে মেলে না।
স্টেইনলেস স্টিলের কি প্রিহিট দরকার?
বেশিরভাগ অস্টেনিটিক স্টেইনলেস গ্রেডের প্রিহিট প্রয়োজন হয় না এবং সাধারণত অতিরিক্ত গরম করা উচিত নয়। ফেরিটিক এবং মার্টেনসিটিক গ্রেডগুলিতে গ্রেড এবং পদ্ধতির উপর নির্ভর করে প্রি-হিট বা ওয়েল্ড-পরবর্তী তাপ চিকিত্সার প্রয়োজন হতে পারে, তাই সাধারণ নিয়মের পরিবর্তে যোগ্য ঢালাই পদ্ধতি অনুসরণ করুন।
কেন আমার স্টেইনলেস জোড় মরিচা না?
প্যাসিভ লেয়ার ক্ষতিগ্রস্ত হলে বা জমা দূষিত হলে স্টেইনলেস ওয়েল্ড জং ধরে। সাধারণ কারণগুলির মধ্যে রয়েছে কার্বন স্টিলের ব্রাশ, হালকা ইস্পাত ফিলার, দুর্বল গ্যাস কভারেজ, ভারী তাপের আভা, আর্দ্রতা এবং সমাপ্ত ওয়েল্ড পরিষ্কার বা নিষ্ক্রিয় করতে ব্যর্থতা।
অনুশীলনে, সফল স্টেইনলেস ঢালাই নিয়ন্ত্রণের একটি ছোট সেটে নেমে আসে: ফিলারের সাথে মেলান, পদ্ধতির মধ্যে তাপ রাখুন, জয়েন্ট পরিষ্কার করুন, সঠিক গ্যাস দিয়ে ওয়েল্ডকে রক্ষা করুন এবং যখন এটি সামঞ্জস্যের উন্নতি করে তখন পজিশনিং সরঞ্জাম ব্যবহার করুন। উপাদান ঝালাই করা যায়-কিন্তু এটি সুশৃঙ্খল দোকান অনুশীলন পুরস্কৃত করে।