যখন একজন ক্রেতা ওয়েল্ডিং সরঞ্জামের মূল্যায়ন করেন, প্রথম প্রশ্নটি খুব কমই ডিউটি চক্র বা অ্যাম্পেরেজ সম্পর্কে হয়। এটা কোন প্রক্রিয়া workpiece ফিট সম্পর্কে. এখানে উপসংহার সামনে তুলে ধরা হলো: মোটা ইস্পাত অংশগুলির জন্য MIG হল দ্রুত, সহজ, কম খরচের প্রক্রিয়া; TIG হল পাতলা বা নান্দনিক-সমালোচনামূলক কাজের জন্য সুনির্দিষ্ট, উচ্চ-মানের প্রক্রিয়া। কাঠামোগত কারণ সহজ। MIG ক্রমাগত বন্দুকের মাধ্যমে একটি ব্যবহারযোগ্য তারের ইলেক্ট্রোড ফিড করে, তাই তারটি ইলেক্ট্রোড এবং ফিলার উভয়ই। TIG একটি অ-ব্যবহারযোগ্য টংস্টেন ইলেক্ট্রোড ব্যবহার করে এবং অপারেটর হাত দিয়ে ফিলার রড খাওয়ায়।
এমআইজি এবং টিআইজি ওয়েল্ডিংয়ের মধ্যে পার্থক্য ইলেক্ট্রোডের বাইরে যায়। এটি জমার হার, তাপ নিয়ন্ত্রণ, অপারেটরের দক্ষতা, প্রতি মিটার খরচ এবং আপনি যে ত্রুটিগুলি আশা করতে পারেন তা চালায়। MIG একটি উৎপাদন প্রক্রিয়া; টিআইজি একটি নৈপুণ্য প্রক্রিয়া। যে দোকানগুলি পার্থক্য বোঝে তারা ভুল মেশিন কেনা, ভুল পদ্ধতির উদ্ধৃতি বা সঠিক পদ্ধতিতে ঝালাই করা অংশগুলি প্রত্যাখ্যান করা এড়িয়ে চলে।
এমআইজি ওয়েল্ডিং কি?
এমআইজি ওয়েল্ডিং, আনুষ্ঠানিকভাবে গ্যাস মেটাল আর্ক ওয়েল্ডিং (GMAW), একটি আধা-স্বয়ংক্রিয় প্রক্রিয়া যেখানে একটি স্পুলড তারের ইলেক্ট্রোড একটি পূর্বনির্ধারিত গতিতে ওয়েল্ডিং বন্দুকের মাধ্যমে চালিত হয়। তারটি ইলেক্ট্রোড এবং ফিলার ধাতু উভয়ই: আর্কটি তারকে জয়েন্টে গলিয়ে দেয় এবং অগ্রভাগ থেকে গ্যাস রক্ষা করে গলিত পুলকে বাতাসে অক্সিজেন এবং নাইট্রোজেন থেকে রক্ষা করে।
কিভাবে MIG ওয়েল্ডিং কাজ করে
- একটি তারের ফিডার বন্দুকের লাইনার এবং যোগাযোগের টিপের মাধ্যমে ইলেক্ট্রোডকে ধাক্কা দেয়।
- তার এবং ওয়ার্কপিসের মধ্যে চাপ তৈরি হয়, উভয়ই গলে যায়।
- শিল্ডিং গ্যাস, সাধারণত স্টিলের জন্য আর্গন/CO2, ওয়েল্ড পুলকে কভার করে।
- অপারেটর বন্দুক গাইড; মেশিন তারের গতি এবং চাপের দৈর্ঘ্য নিয়ন্ত্রণ করে।
এমআইজি ওয়েল্ডিংয়ের সুবিধা
- উচ্চ জমার হার, তাই পুরু-বিভাগের কাজ দ্রুত সম্পন্ন হয়।
- শিক্ষানবিস-বান্ধব অপারেশন: এক হাত বন্দুককে গাইড করে, মেশিন ফিড এবং চাপের দৈর্ঘ্য পরিচালনা করে।
- হালকা মিল স্কেল এবং TIG থেকে মরিচা ভাল সহ্য করে।
- কার্বন ইস্পাত ফ্যাব্রিকেশনের জন্য কম অপারেটিং খরচ।
- ক্রমাগত তারের ফিড দীর্ঘ, নিরবচ্ছিন্ন welds অনুমতি দেয়.
এমআইজি ওয়েল্ডিং এর অসুবিধা
- স্প্যাটার উত্পাদন করে; প্রসাধনী জয়েন্টগুলোতে সাধারণত নাকাল বা ব্রাশ করা প্রয়োজন।
- তাপ ইনপুট সূক্ষ্ম সুর করা কঠিন, তাই 1.5 মিমি এর নিচের শীট সহজেই জ্বলতে পারে।
- পজিশনাল ওয়েল্ডিং একটি স্পন্দিত বা সিনার্জিক পাওয়ার সোর্স ছাড়া আরও কঠিন।
- ভুল গ্যাস কভারেজ বা তারের সেটিংস দ্রুত পোরোসিটি প্রবর্তন করে।
TIG ওয়েল্ডিং কি?
টিআইজি ওয়েল্ডিং, আনুষ্ঠানিকভাবে গ্যাস টাংস্টেন আর্ক ওয়েল্ডিং (GTAW), চাপকে টিকিয়ে রাখতে একটি অ-ভোগযোগ্য টাংস্টেন ইলেক্ট্রোড ব্যবহার করে। টাংস্টেন জয়েন্টে গলে যায় না। পরিবর্তে, ওয়েল্ডার একটি ফুট প্যাডেল দিয়ে তাপ নিয়ন্ত্রণ করার সময় গলিত পুলে একটি পৃথক ফিলার রড খাওয়ায়।
টিআইজি ওয়েল্ডিং কিভাবে কাজ করে
- টাংস্টেন ইলেক্ট্রোড চাপ স্থাপন করে; এটা খাওয়া হয় না.
- শিল্ডিং গ্যাস, সাধারণত বিশুদ্ধ আর্গন, ওয়েল্ড পুলের উপর দিয়ে প্রবাহিত হয়।
- অপারেটর ম্যানুয়ালি পুলের অগ্রবর্তী প্রান্তে ফিলার রড ফিড করে।
- ফুট প্যাডেল নিয়ন্ত্রণ জোড়ের মাধ্যমে ক্রমাগত তাপ সামঞ্জস্য করে।
টিআইজি ওয়েল্ডিংয়ের সুবিধা
- সর্বোচ্চ ঢালাই গুণমান: পরিষ্কার, ঘন পুঁতি যা স্প্যাটার ছাড়াই, প্রায়শই এক্স-রে মান পূরণ করে।
- 0.5 মিমি ঊর্ধ্বমুখী থেকে যথার্থ তাপ এবং ফিলার নিয়ন্ত্রণ স্যুট উপাদান।
- অ্যালুমিনিয়াম, স্টেইনলেস, টাইটানিয়াম এবং তামা সহ প্রায় সমস্ত ধাতুকে ঢালাই করে।
- কোন ফ্লাক্স বা স্ল্যাগ নেই, তাই সমাপ্ত ঝালাই মসৃণ এবং পরিষ্কার করা সহজ।
- প্রান্ত এবং কোণার জয়েন্টগুলিতে ফিলার ছাড়াই অটোজেনাস ঢালাইয়ের অনুমতি দেয়।
টিআইজি ওয়েল্ডিং এর অসুবিধা
- ধীর জমার হার ভারী-সেকশন ওয়েল্ডিংকে অব্যবহারিক করে তোলে।
- খাড়া শেখার বক্ররেখা যার জন্য সমন্বিত দুই-হাত এবং পা-প্যাডেল অপারেশন প্রয়োজন।
- ভোগ্যপণ্যের দাম বেশি: টংস্টেন, গ্যাস লেন্স, কাপ এবং উচ্চ-বিশুদ্ধতা আর্গন।
- ঘন কার্বন স্টিলের জন্য লাভজনক নয় যেখানে গতি এবং প্রতি মিটার খরচ প্রাধান্য পায়।
এমআইজি বনাম টিআইজি ওয়েল্ডিং: পাশাপাশি তুলনা
একই দোকানের মেঝে মানদণ্ডে মূল্যায়ন করা হলে পার্থক্যগুলো স্পষ্ট হয়ে যায়।
| ফ্যাক্টর | এমআইজি ওয়েল্ডিং | টিআইজি ওয়েল্ডিং |
|---|---|---|
| ইলেকট্রোড | ভোগ্য তারের ইলেক্ট্রোড | অ-ভোগযোগ্য টংস্টেন ইলেক্ট্রোড |
| ফিলার ধাতু | তারের নিজেই, স্বয়ংক্রিয়ভাবে খাওয়ানো | আলাদা রড, ম্যানুয়ালি খাওয়ানো |
| শিল্ডিং গ্যাস | আর্গন/CO2 মিশ্রণ বা স্টিলের জন্য CO2 | বিশুদ্ধ আর্গন, কখনও কখনও আর্গন-হিলিয়াম |
| তাপ নিয়ন্ত্রণ | মেশিন সেট, সীমিত সমন্বয় | ক্রমাগত পাদদেশ প্যাডেল সমন্বয় |
| সাধারণ বেধ | 1.5 মিমি থেকে 25 মিমি বা তার বেশি | 0.5 মিমি থেকে 6 মিমি আদর্শ |
| ভ্রমণের গতি | উচ্চ | নিম্ন থেকে মাঝারি |
| দক্ষতা স্তর | মৌলিক, সংক্ষিপ্ত প্রশিক্ষণ | উন্নত, স্থির হাত |
| ঝালাই চেহারা | স্প্যাটার, নাকাল প্রয়োজন হতে পারে | পরিষ্কার, মসৃণ, কোন স্প্যাটার নেই |
| আপেক্ষিক খরচ | নিম্নতর সরঞ্জাম এবং ভোগ্যপণ্য | উচ্চer gas, torch, and labor cost |
| জন্য সেরা | কাঠামোগত ইস্পাত, ফ্রেম, উত্পাদন রান | স্টেইনলেস, অ্যালুমিনিয়াম, পাতলা শীট, দৃশ্যমান জয়েন্টগুলি |
এমআইজি এবং টিআইজি ওয়েল্ডিংয়ের মধ্যে কীভাবে চয়ন করবেন
জয়েন্ট ঘন হলে MIG নির্বাচন করুন, অংশটি পুনরাবৃত্তি হয় এবং গতি আপনার খরচ চালায়। যখন চেহারা, ধাতুবিদ্যা, বা পাতলা উপাদান চক্র সময়ের চেয়ে বেশি গুরুত্বপূর্ণ তখন TIG চয়ন করুন।
নির্বাচনের মানদণ্ড
- উপাদান বেধ: উপরে 3 মিমি, MIG জমা হার বন্ধ পরিশোধ; 3 মিমি নীচে, TIG বেস মেটাল সংরক্ষণ করে।
- ওয়েল্ড দৃশ্যমানতা: দৃশ্যমান পালিশ জয়েন্টগুলি টিআইজির পক্ষে; আঁকা বা লুকানো কাঠামোগত welds MIG পক্ষপাতী.
- উত্পাদনের পরিমাণ: উচ্চ ভলিউম এমআইজিকে সমর্থন করে; কম-ভলিউম, উচ্চ-মূল্যের অংশগুলি টিআইজিকে ন্যায্যতা দেয়।
- অ্যালুমিনিয়াম এবং স্টেইনলেস: টিআইজি পাতলা অংশগুলিতে অক্সাইড এবং তাপ নিয়ন্ত্রণ পরিচালনা করে; স্পন্দিত MIG স্যুট মোটা অ্যালুমিনিয়াম.
- অপারেটর দক্ষতা: এমআইজি সাধারণ ওয়েল্ডারদের জন্য উপযুক্ত; TIG এর জন্য প্রশিক্ষিত অপারেটর প্রয়োজন।
একটি দ্রুত সিদ্ধান্ত ফিল্টার
- উপাদান কি 3 মিমি থেকে পাতলা? টিআইজি ব্যবহার করুন।
- ঢালাই কি দৃশ্যমান এবং চেহারা-সমালোচনামূলক? টিআইজি ব্যবহার করুন।
- অংশটি কি বড়, পুরু বা উচ্চ আয়তনের? এমআইজি ব্যবহার করুন।
- আপনি এক্স-রে বা কোড গুণমান প্রয়োজন? একটি যোগ্য পদ্ধতির সাথে TIG ব্যবহার করুন।
- আপনি কাস্ট অ্যালুমিনিয়াম মেরামত করছেন? টিআইজি ব্যবহার করুন।
সামঞ্জস্যপূর্ণ ওয়েল্ডের জন্য কাজের অবস্থান এবং অটোমেশন
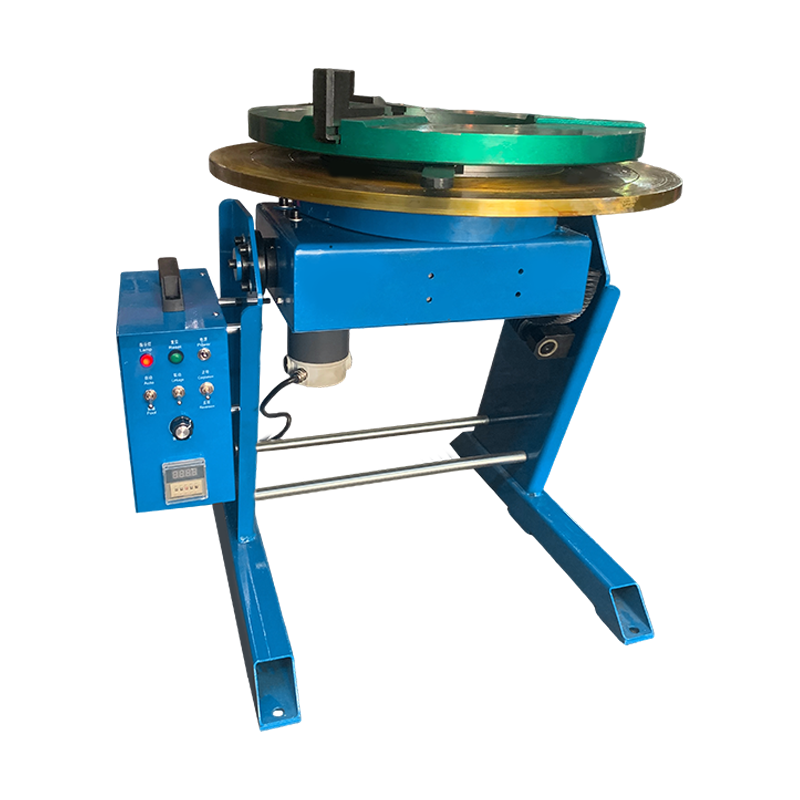
আপনি যে প্রক্রিয়াটি বেছে নিন না কেন, জোড়ের গুণমান নাটকীয়ভাবে উন্নত হয় যখন আপনি কঠিন অবস্থান থেকে জয়েন্টটি সরিয়ে দেন। একটি ওয়েল্ডিং পজিশনার অংশটিকে ঘোরায় এবং কাত করে যাতে অপারেটর সমতল অবস্থানে একটি এমআইজি বা টিআইজি পুঁতি চালাতে পারে, এটি সবচেয়ে উত্পাদনশীল এবং কম ত্রুটি-প্রবণ অভিযোজন। এটি বিশেষ করে TIG-এর জন্য গুরুত্বপূর্ণ, যেখানে হ্যান্ড-ফিড ফিলারের একটি স্থিতিশীল কাজের কোণ প্রয়োজন।
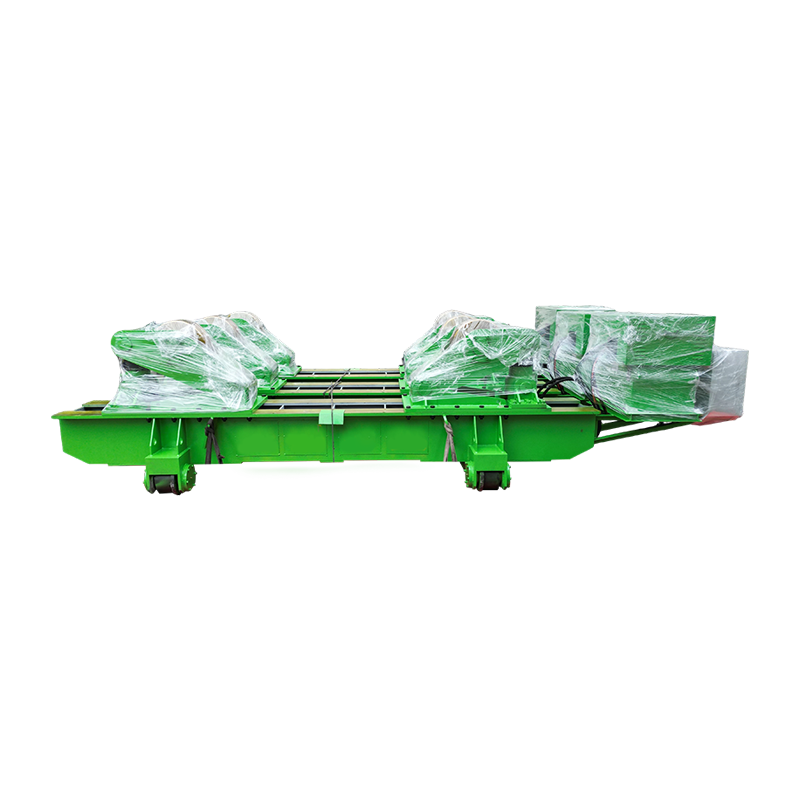
 স্থিতিশীল ফ্ল্যাট-পজিশন ওয়েল্ডের জন্য 1T প্রচলিত ওয়েল্ডিং পজিশনার এই কমপ্যাক্ট পজিশনারটি ওয়ার্কপিসকে এক টন পর্যন্ত ঘোরায় এবং কাত করে, অপারেটরদের সমতল অবস্থানে এমআইজি বা টিআইজি পুঁতি চালাতে দেয়। এটি ছোট এবং মাঝারি অংশগুলির জন্য উপযুক্ত যেখানে সামঞ্জস্যপূর্ণ টর্চ কোণ এবং ভ্রমণের গতি জোড়ের গুণমান উন্নত করে। পণ্য দেখুন →
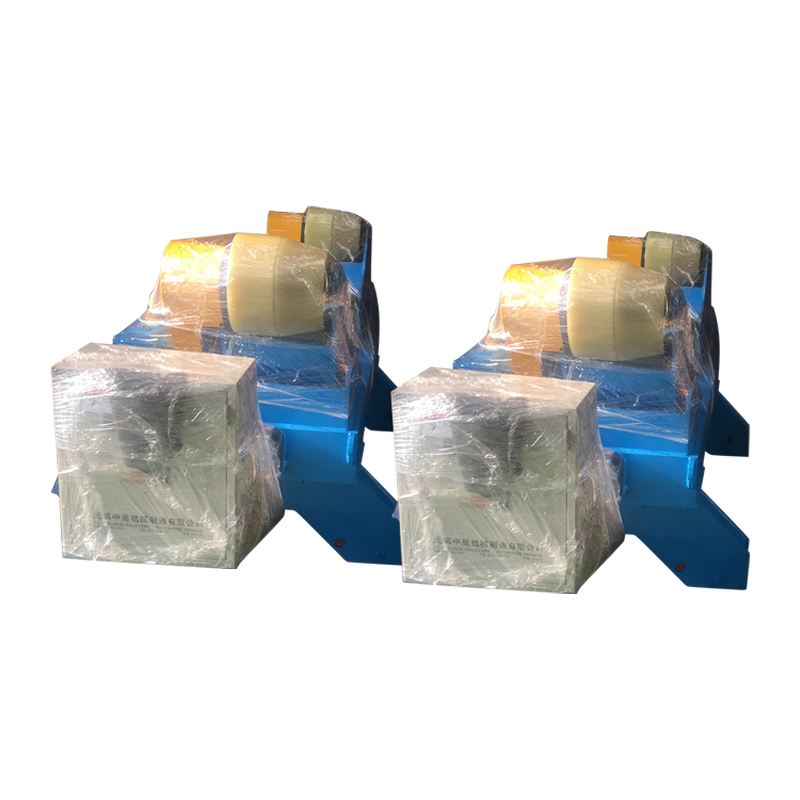
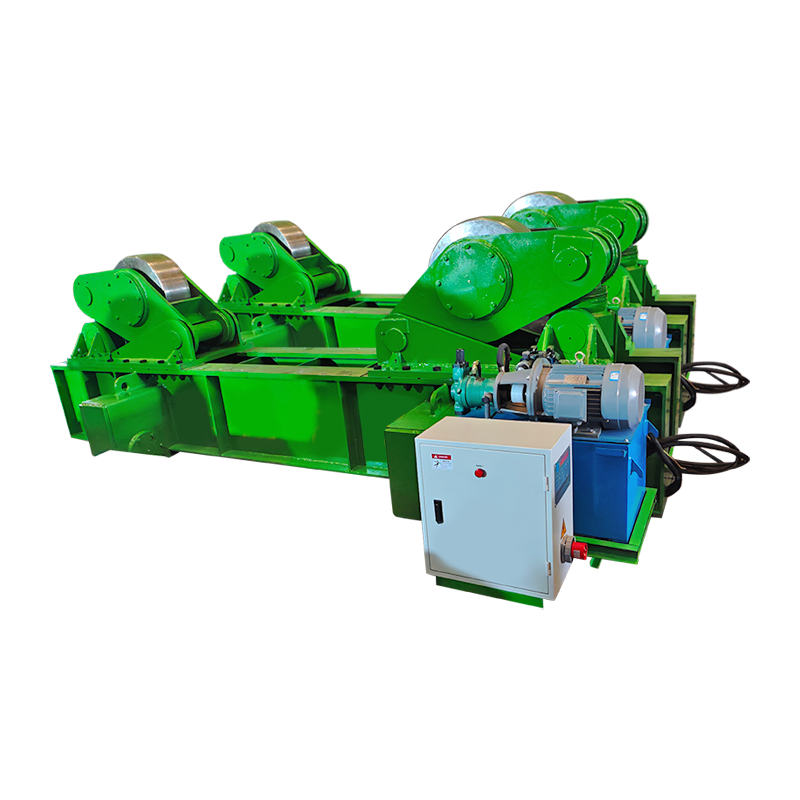
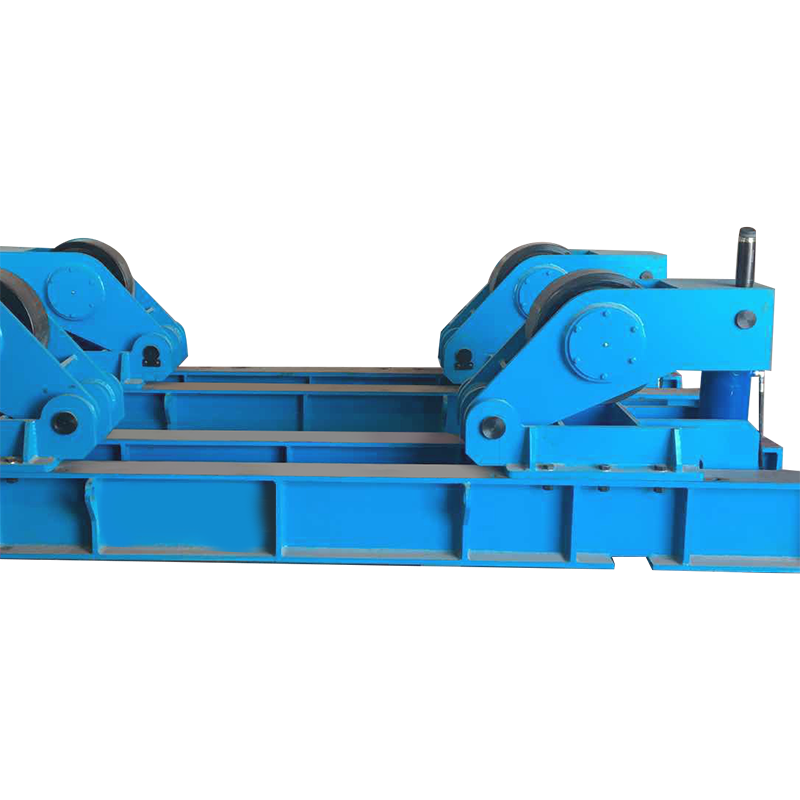
নলাকার ওয়ার্কপিস যেমন ট্যাঙ্ক, পাইপ, চাপবাহী জাহাজ এবং উইন্ড টাওয়ার সেকশনের জন্য, টর্চ স্থির থাকাকালীন ওয়েল্ডিং রোটেটররা শেল ঘুরিয়ে দেয়, একটি দীর্ঘ পরিধিযুক্ত সীমকে একটানা ফ্ল্যাট-পজিশন ওয়েল্ডে রূপান্তর করে। এমআইজি ফিল পাস এবং টিআইজি রুট পাসগুলি সামঞ্জস্যপূর্ণ ভ্রমণ গতির দ্বারা উপকৃত হয় এবং অ্যান্টি-ড্রিফ্ট ডিজাইন সীমকে সারিবদ্ধ রাখে। এই কারণেই ট্যাংক এবং পাইপ উত্পাদন ঢালাই rotators আধুনিক ফ্যাব্রিকেশন লাইনে মানসম্মত।
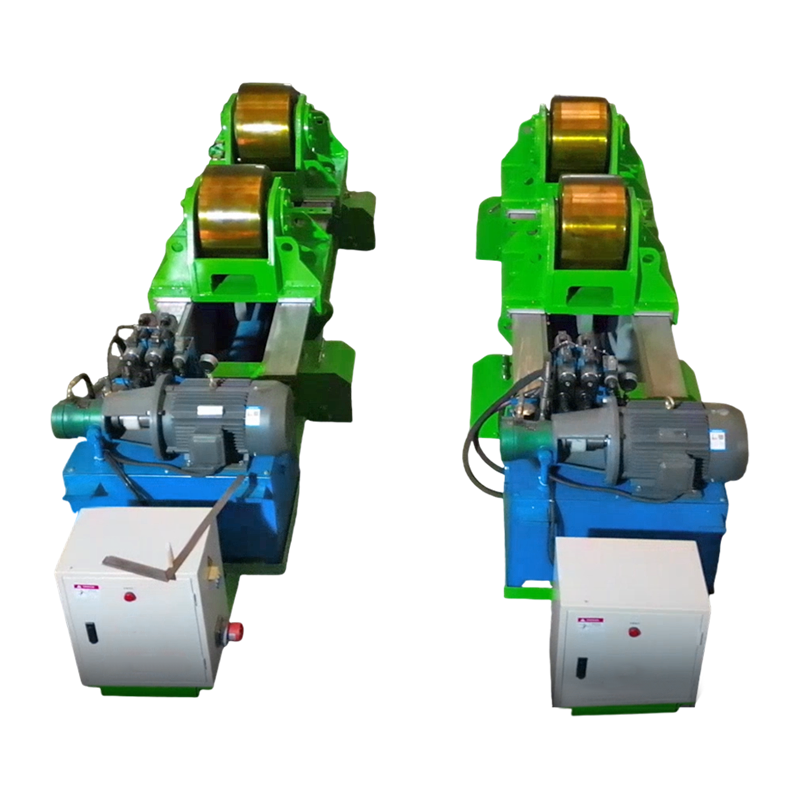
 নলাকার seams জন্য এন্টি-ড্রিফট সঙ্গে 10T নিয়মিত ঢালাই ঘূর্ণনযন্ত্র এই রোটেটরটি দশ-টন নলাকার ওয়ার্কপিস পরিচালনা করে, টর্চটি স্থির থাকা অবস্থায় অবিচ্ছিন্নভাবে শেলগুলি ঘুরিয়ে দেয়। এর অ্যান্টি-ড্রিফ্ট সিস্টেম দীর্ঘ পরিধির সীমগুলিকে সারিবদ্ধ রাখে, এটি ট্যাঙ্ক, পাইপ এবং চাপের জাহাজগুলির জন্য আদর্শ করে তোলে যার জন্য অবিচ্ছিন্ন ফ্ল্যাট-পজিশন ওয়েল্ডের প্রয়োজন হয়। পণ্য দেখুন →
বড় সমাবেশগুলিতে, একটি কলাম বুম একটি নির্দিষ্ট উচ্চতা এবং নাগালে টর্চ বহন করে, সমীকরণ থেকে অপারেটরের হাতের ওজনকে সরিয়ে দেয়। একটি TIG কলাম বুম সুনির্দিষ্ট ফিলার ফিড এবং গ্যাস কভারেজের জন্য কনফিগার করা হয়েছে, যা বড় অংশে পুনরাবৃত্তিযোগ্য ঢালাইয়ের জন্য গুরুত্বপূর্ণ। যখন আপনি উভয় প্রক্রিয়া স্বয়ংক্রিয় করার পরিকল্পনা করেন, তখন পজিশনিং ইকুইপমেন্ট হল প্রথম বিনিয়োগ বিবেচনা করা।
 সুনির্দিষ্ট টর্চ পজিশনিং এবং অটোমেশনের জন্য টিআইজি কলাম এবং বুম এই কলাম-এন্ড-বুম ইউনিটটি টর্চের অবস্থান, ভ্রমণ এবং দোলনকে সঠিকভাবে সামঞ্জস্য করে টিআইজি ওয়েল্ডিংকে সমর্থন করে। এটি বড় সমাবেশগুলিতে আর্গন কভারেজ এবং পুনরাবৃত্তিযোগ্য পুঁতির গুণমান বজায় রাখতে সাহায্য করে, ম্যানুয়াল প্রচেষ্টা হ্রাস করে এবং স্বয়ংক্রিয় উত্পাদনের জন্য প্রস্তুত করে। পণ্য দেখুন →
আপনি যদি একটি নতুন উত্পাদন লাইন নির্দিষ্ট করছেন, আপনার ওয়ার্কপিস খামের সাথে আলোচনা করছেন a ঢালাই সরঞ্জাম প্রস্তুতকারক তাড়াতাড়ি পুনরায় কাজ প্রতিরোধ করে এবং যোগ্যতার গতি বাড়ায়।
খরচ বিবেচনা
সরঞ্জামের খরচের ক্ষেত্রে, MIG হল নিম্ন প্রবেশ বিন্দু: একটি কঠিন MIG মেশিনের দাম AC আউটপুট সহ একটি সমতুল্য TIG মেশিনের চেয়ে কম, এবং তারের ব্যবহারযোগ্য জিনিসগুলি টংস্টেন এবং উচ্চ-বিশুদ্ধতা আর্গনের তুলনায় সস্তা। প্রভাবশালী উত্পাদন খরচ, তবে, শ্রম সময়. একটি TIG জোড় MIG এর সাথে তৈরি একই জয়েন্টের চেয়ে তিন থেকে চার গুণ বেশি সময় নিতে পারে। আপনি যখন ফিনিশড ওয়েল্ডের প্রতি মিটার খরচের তুলনা করেন, এমআইজি কার্বন স্টিলের উপর জিতেছে; TIG জিতেছে যেখানে MIG ত্রুটি তৈরি করবে যার জন্য পুনরায় কাজ করা প্রয়োজন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি মেশিন কি এমআইজি এবং টিআইজি উভয়ই করতে পারে?
অনেক মাল্টি-প্রসেস মেশিন এমআইজি এবং ডিসি টিআইজি অফার করে, তবে পরিবর্তনের জন্য টর্চ অদলবদল করা, গ্যাস পরিবর্তন করা এবং একটি ভালভের সাথে একটি টিআইজি টর্চ যোগ করা প্রয়োজন। অ্যালুমিনিয়ামের জন্য AC TIG-এর জন্য AC আউটপুট সহ একটি মেশিন প্রয়োজন, যা খরচ বাড়ায়। মাল্টি-প্রসেস ইউনিট ছোট দোকানের জন্য উপযুক্ত; উত্পাদন লাইনগুলি উত্সর্গীকৃত মেশিনের পক্ষে।
টিআইজি কি এমআইজির চেয়ে শক্তিশালী?
একটি সঠিকভাবে তৈরি MIG ওয়েল্ড এবং একটি সঠিকভাবে তৈরি TIG ওয়েল্ড উভয়ই একই শক্তির প্রয়োজনীয়তা পূরণ করতে পারে। পার্থক্য হল সামঞ্জস্যতা: TIG কম অভ্যন্তরীণ ত্রুটি এবং ভাল তাপ-আক্রান্ত-জোন নিয়ন্ত্রণ তৈরি করে, যা কোড কাজের জন্য গুরুত্বপূর্ণ। সাধারণ কার্বন ইস্পাতে, একটি শব্দ MIG জোড় ঠিক ততটাই শক্তিশালী।
কোন শিক্ষানবিস জন্য সহজ?
MIG সহজ কারণ মেশিন তারের ফিড এবং চাপের দৈর্ঘ্য নিয়ন্ত্রণ করে। একজন শিক্ষানবিস ঘন্টার পর ঘন্টা অনুশীলনের পরে একটি গ্রহণযোগ্য এমআইজি ওয়েল্ড তৈরি করতে পারে, যখন টিআইজি কয়েক সপ্তাহ ধরে নিয়মিত অনুশীলন করে।
কেন TIG সাধারণত অ্যালুমিনিয়ামের জন্য ব্যবহৃত হয়?
অ্যালুমিনিয়ামের একটি অক্সাইড স্তর রয়েছে যা বেস মেটালের অনেক উপরে গলে যায়। TIG অল্টারনেটিং কারেন্ট সুনির্দিষ্ট তাপ নিয়ন্ত্রণ দেওয়ার সময় অক্সাইড পরিষ্কার করে, পাতলা অ্যালুমিনিয়ামের উপর বার্ন-থ্রু প্রতিরোধ করে। এমআইজি অ্যালুমিনিয়াম ঢালাই করতে পারে তবে পাতলা অংশে পোরোসিটির প্রবণতা বেশি।
কিভাবে উপাদান বেধ পছন্দ প্রভাবিত করে?
মোটামুটি 3 মিমি নীচে, TIG বার্ন-থ্রু এবং বিকৃতি এড়াতে প্রয়োজনীয় নিয়ন্ত্রণ দেয়। 3 মিমি এর উপরে, এমআইজি জমার হার একটি স্পষ্ট উত্পাদনশীলতা সুবিধা প্রদান করে। অনেক ফ্যাব্রিকেটর টিআইজি দিয়ে পাতলা-প্রাচীরের টিউবকে ঢালাই করে এবং স্ট্রাকচারাল প্লেটের জন্য এমআইজি বা ফ্লাক্স-কোর্ডে পরিবর্তন করে।
এমআইজি এবং টিআইজি ওয়েল্ডিংয়ের মধ্যে পার্থক্য কোন প্রক্রিয়াটি ভাল তা নিয়ে নয়; এটি প্রক্রিয়াটিকে উপাদান, যৌথ, উত্পাদনের পরিমাণ এবং উপলব্ধ দক্ষতার সাথে মেলানো সম্পর্কে। MIG মোটা ইস্পাতে গতি, সরলতা এবং কম খরচ সরবরাহ করে। TIG পাতলা বা প্রতিক্রিয়াশীল ধাতুর উপর নির্ভুলতা, গুণমান এবং পরিষ্কার প্রসাধনী ফলাফল প্রদান করে। আপনি একটি মেশিন কেনার আগে ওয়ার্কপিস মূল্যায়ন করুন, এবং পজিশনিং সরঞ্জামে তাড়াতাড়ি বিনিয়োগ করুন; এটি অন্য যেকোনো দোকান-তলা আপগ্রেডের তুলনায় উভয় প্রক্রিয়াকেই উন্নত করে।