20T স্ব-সারিবদ্ধ এয়ারফয়েল ওয়েল্ডিং রোটারি মেশিন
20T এয়ারফয়েল সেলফ-অ্যালাইনিং ওয়েল্ডিং রোটারি মেশিনটি চাপের জাহাজ, রাসায়নিক সরঞ্জাম, উইন্ড টারবাইন টাওয়ার, পাইপলাইন উত্পাদন এবং স্টোরেজ ট্যাঙ্ক...
See Details
ইস্পাত ফ্যাব্রিকেটর এবং স্ট্রাকচারাল ইঞ্জিনিয়াররা একটি সাধারণ চ্যালেঞ্জের সম্মুখীন হয়: একটি অঙ্কন একটি W10x30 এর জন্য কল করে, কিন্তু প্রকৃত বিমের গভীরতা 10 ইঞ্চি নয়। অথবা একটি প্রকল্প একটি H 300x300 নির্দিষ্ট করে, তবুও উপলব্ধ উপাদান ডেটাশিট চারটি স্বতন্ত্র বেধের পরামিতি তালিকাভুক্ত করে। একটি H মরীচির মাত্রা কীভাবে ব্যাখ্যা করতে হয় তা জানার অর্থ হল একটি সাধারণ উচ্চতা পরিমাপের বাইরে চলে যাওয়া। এর জন্য নামকরণের নিয়ম, নামমাত্র এবং প্রকৃত আকারের মধ্যে পার্থক্য এবং ফ্ল্যাঞ্জ এবং ওয়েব মাত্রাগুলি কীভাবে ঢালাই প্রস্তুতি এবং সরঞ্জাম নির্বাচনকে সরাসরি প্রভাবিত করে তা বোঝা প্রয়োজন। এই নির্দেশিকাটি সেই স্তরগুলির প্রতিটিকে একটি বানোয়াট এবং ঢালাই প্রস্তুতির দৃষ্টিকোণ থেকে বিচ্ছিন্ন করে, কোনও ফিলার ছাড়াই এবং কোনও ডেটা নেই যা স্ট্যান্ডার্ড প্রোফাইলগুলির বিরুদ্ধে যাচাই করা যায় না।
একটি এইচ রশ্মি হল একটি কাঠামোগত ইস্পাত সদস্য যার ক্রস-সেকশনটি একটি বড় অক্ষর H এর অনুরূপ। লোড বহনকারী যুক্তিটি সোজা। দুটি অনুভূমিক প্লেট, যাকে বলা হয় ফ্ল্যাঞ্জ, বাঁকানো মুহূর্তগুলিকে প্রতিরোধ করার জন্য অবস্থান করে। নিরপেক্ষ অক্ষ থেকে অনেক দূরে ইস্পাত স্থাপন করা অংশের জড়তার মুহূর্তকে বাড়িয়ে দেয়, এটিকে রশ্মি প্রয়োগে অত্যন্ত দক্ষ করে তোলে। ফ্ল্যাঞ্জগুলিকে সংযুক্ত করে উল্লম্ব প্লেট, ওয়েব, শিয়ার ফোর্স বহন করে এবং ফ্ল্যাঞ্জগুলিকে সারিবদ্ধ রাখে। ভূমিকার এই পৃথকীকরণের কারণেই একই ওজনের ইস্পাতের আকার একটি H প্রোফাইলে একটি কঠিন আয়তক্ষেত্রাকার বার থেকে উল্লেখযোগ্যভাবে বেশি ভার বহন করতে পারে।
স্ট্রাকচারাল অ্যাপ্লিকেশানগুলিতে বেশিরভাগ H বিমগুলি কার্বন ইস্পাত থেকে গরম-ঘূর্ণিত হয়। উত্তর আমেরিকায়, প্রভাবশালী উপাদান স্পেসিফিকেশন হয় ASTM A992 প্রশস্ত-ফ্ল্যাঞ্জ আকারের জন্য, সর্বনিম্ন ফলন শক্তি 50 ksi। ASTM A36 এছাড়াও ব্যবহার করা হয়, বিশেষ করে যেখানে ঢালাইযোগ্যতা এবং প্রমিত সংযোগগুলিকে অগ্রাধিকার দেওয়া হয়। ইউরোপীয় এবং এশিয়ান বাজারগুলির নিজস্ব গ্রেড রয়েছে, কিন্তু মূল ধাতববিদ্যার নীতিটি সামঞ্জস্যপূর্ণ: এইচ-আকৃতির ক্রস-সেকশনটি বহুতল ভবন, সেতু এবং শিল্প ফ্রেমের কলাম এবং বিমের জন্য সর্বোত্তম শক্তি-থেকে-ওজন অনুপাত দেয়।
W10x30 এর মতো একটি উপাধি হল একটি কমপ্যাক্ট কোড যা একটি ফ্যাব্রিকেটরকে এক নজরে তিনটি জিনিস বলে৷ চিঠিটি প্রোফাইল পরিবারকে সংজ্ঞায়িত করে, প্রথম সংখ্যাটি ইঞ্চিতে নামমাত্র গভীরতা দেয় এবং দ্বিতীয় সংখ্যাটি প্রতি রৈখিক ফুট পাউন্ডে ওজন। কিন্তু নামমাত্র গভীরতা হল একটি অনুমান যা একটি লেবেল হিসাবে কাজ করে, পরিমাপ নয়। একটি W10x30 এর প্রকৃত গভীরতা প্রায় 10.47 ইঞ্চি থাকে। প্রকৃত মাত্রা পরীক্ষা না করে ফিট-আপের জন্য নামমাত্র সংখ্যার উপর নির্ভর করা একটি ঢালাই লাইনে জয়েন্ট মিসলাইনমেন্টের কারণ হতে পারে।
মেট্রিক পদবি একটি ভিন্ন যুক্তি অনুসরণ করে। W 250 x 100 চিহ্নিত একটি মরীচি মানে হল নামমাত্র গভীরতা 250 মিমি এবং 100 মিমি একটি ফ্ল্যাঞ্জ প্রস্থ। অন্যান্য বৈশ্বিক মান তাদের নিজস্ব শর্টহ্যান্ড ব্যবহার করে। ইউরোপীয় প্রোফাইল HEA, HEB, এবং HEM সিরিজ ব্যবহার করুন, যেখানে অক্ষরের পরে সংখ্যাটি মিলিমিটারে নামমাত্র উচ্চতা নির্দেশ করে; জাপানি এইচ বিম প্রায়শই ওয়েবের উচ্চতা এবং ফ্ল্যাঞ্জ প্রস্থ দ্বারা সরাসরি নির্দিষ্ট করা হয়, যেমন H 100x100৷ আমদানি করা ইস্পাত অঙ্কনগুলির সাথে কাজ করা যেকোন ব্যক্তির জন্য গুরুত্বপূর্ণ উপায় হল একটি স্বয়ংক্রিয় ওয়েল্ডিং সিকোয়েন্স কাটা বা সেট আপ করার আগে সর্বদা কোন নামকরণের মান প্রযোজ্য তা নিশ্চিত করা। একটি মেট্রিক প্রসঙ্গে একটি "W250" একটি ইম্পেরিয়াল প্রেক্ষাপটে একটি W10 এর মতো একই রশ্মি নয়, এমনকি যদি মিলিমিটার-থেকে-ইঞ্চি গাণিতিকটি কাছাকাছি দেখা যায়।
যখন একটি মিল শংসাপত্র একটি একক মরীচি প্রোফাইলের জন্য চারটি মাত্রার মান তালিকাভুক্ত করে, তখন প্রত্যেকটির একটি ফ্যাব্রিকেটরের জন্য একটি স্বতন্ত্র অর্থ থাকে। চারটি পরামিতি হল:
মেট্রিক এইচ বিমগুলি সাধারণত 100 মিমি থেকে 1000 মিমি পর্যন্ত উচ্চতা পর্যন্ত হয়ে থাকে, যার ফ্ল্যাঞ্জের প্রস্থ প্রায় 100 মিমি থেকে 300 মিমি পর্যন্ত পরিবর্তিত হয়। এই সংখ্যাগুলি কীভাবে ব্যবহারিক ব্যবহারে ক্লাস্টার হয় তা ব্যাখ্যা করতে:
| প্রোফাইল পদবি | প্রায় উচ্চতা (মিমি) | প্রায় প্রস্থ (মিমি) | প্রায় ওয়েব পুরু (মিমি) | প্রায় ফ্ল্যাঞ্জ পুরু (মিমি) |
|---|---|---|---|---|
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
এই সংখ্যাগুলিকে চওড়া-ফ্ল্যাঞ্জ ডব্লিউ-আকৃতির সাথে বৈসাদৃশ্য করা দরকারী, যেগুলির প্রোফাইল আরও সরু হয়। অনেক ডব্লিউ-আকৃতি একটি ফ্ল্যাঞ্জের প্রস্থ প্রদর্শন করে যা বিভাগের গভীরতার চেয়ে লক্ষণীয়ভাবে ছোট, যখন H বিমগুলি প্রায়শই একটি বর্গাকার ক্রস-সেকশনের কাছে যায় যেখানে গভীরতা এবং প্রস্থ সমান বা প্রায় সমান। এই জ্যামিতিক পার্থক্য প্রসাধনী নয়। একটি H রশ্মির প্রশস্ত, মোটা ফ্ল্যাঞ্জ বেশি অক্ষীয় ক্ষমতা প্রদান করে, এটি কলাম এবং ভারবহন পাইলের জন্য একটি সাধারণ পছন্দ করে তোলে। একটি ডাব্লু-আকৃতি প্রায়শই বিশুদ্ধ নমন অ্যাপ্লিকেশনগুলিতে আরও দক্ষ যেখানে ওয়েব গভীরতা নমন চাপের বিরুদ্ধে লিভারেজ সরবরাহ করে। ফ্যাব্রিকেটারদের মনে রাখা উচিত যে ভারী, মোটা অংশগুলি ঢালাইয়ের সময় আরও যত্নশীল তাপ ইনপুট ব্যবস্থাপনার দাবি করবে।
এইচ বিম, আই বিম এবং ডব্লিউ রশ্মিকে বিনিময়যোগ্য পদ হিসাবে ব্যবহার করা ফ্যাব্রিকেশনের দোকানে একটি সাধারণ কিন্তু ব্যয়বহুল অভ্যাস। মাত্রিক পার্থক্যগুলি বিভিন্ন লোড পাথ, বিভিন্ন জোড়ের বিবরণ এবং বিভিন্ন হ্যান্ডলিং প্রয়োজনীয়তায় অনুবাদ করে। একটি আই বিম, যাকে আমেরিকান স্ট্যান্ডার্ডে সঠিকভাবে এস-শেপ বলা হয়, টেপারড ফ্ল্যাঞ্জ রয়েছে। অভ্যন্তরীণ ফ্ল্যাঞ্জ মুখের ঢাল প্রায় 2:12 অনুপাতে, যার অর্থ ফ্ল্যাঞ্জের প্রস্থ জুড়ে পুরুত্ব স্থির নয়। একটি ডব্লিউ রশ্মি, বা প্রশস্ত-ফ্ল্যাঞ্জ রশ্মি, সমান্তরাল অভ্যন্তরীণ এবং বাইরের ফ্ল্যাঞ্জ পৃষ্ঠ রয়েছে। একটি H রশ্মির সমান্তরাল ফ্ল্যাঞ্জের মুখও থাকে, তবে ফ্ল্যাঞ্জের প্রস্থ সাধারণত অংশের গভীরতার সমান বা কাছাকাছি হয় এবং ওয়েবের বেধ প্রায়ই ডাব্লু-আকৃতির তুলনায় ফ্ল্যাঞ্জের বেধের তুলনায় ভারী হয়।
এই মাত্রিক স্বাক্ষরগুলি স্বতন্ত্র অ্যাপ্লিকেশন প্যাটার্নের দিকে পরিচালিত করে।
একটি কাটিং লিস্ট বা ওয়েল্ড ম্যাপে, একটি এইচপি বিয়ারিং পাইলকে আই বিম বললে ভুল প্রান্তের প্রস্তুতি হতে পারে। একটি S-আকৃতির টেপারড ফ্ল্যাঞ্জের জন্য একটি W-আকৃতির সমান্তরাল ফ্ল্যাঞ্জের চেয়ে আলাদা বেভেল কোণ প্রয়োজন। সঠিক ASTM উপাধি নির্দিষ্ট করা যৌথ ফিট-আপ মানের জন্য বড় ডাউনস্ট্রিম ফলাফল সহ একটি ছোট কাজ।
মরীচি অংশটি বড় এবং ভারী হওয়ার সাথে সাথে ঢালাই প্রক্রিয়াটি সাধারণ ম্যানুয়াল কাজ থেকে প্রকৌশলী তাপ ব্যবস্থাপনায় স্থানান্তরিত হয়। একটি হালকা H 150x150 বিভাগ প্রায়ই একটি ফিললেট বা একটি আংশিক-অনুপ্রবেশ খাঁজ এবং ন্যূনতম প্রিহিট দিয়ে ঢালাই করা যেতে পারে, যদি দোকানের তাপমাত্রা এবং বেস মেটাল অবস্থা কোড পূরণ করে। যখন একই দোকান একটি H 400x400 কলাম পরিচালনা করে যার ফ্ল্যাঞ্জ পুরুত্ব 40 মিমি পর্যন্ত পৌঁছায়, ওয়েল্ডিং ইঞ্জিনিয়ারিং পরিবর্তন হয়।
প্রথম পরিবর্তনশীল হল যৌথ প্রস্তুতি। পুরু ফ্ল্যাঞ্জগুলির ফ্ল্যাঞ্জ-থেকে-ফ্ল্যাঞ্জ বা ফ্ল্যাঞ্জ-থেকে-এন্ড-প্লেট জংশনে সম্পূর্ণ অনুপ্রবেশ অর্জনের জন্য একটি বেভেল বা জে-গ্রুভ প্রয়োজন। কাঠামোগত দোকানে একটি সাধারণ নিয়ম: যখন ফ্ল্যাঞ্জ আনুমানিক 20 মিমি অতিক্রম করে, তখন একটি একক-বেভেল খাঁজ ডিফল্ট হয়ে যায় যদি না আংশিক-জয়েন্ট-পেনিট্রেশন বিশদ প্রকৌশলী দ্বারা স্পষ্টভাবে অনুমোদিত হয়। একটি বিল্ট-আপ গার্ডারে ওয়েব-টু-ফ্ল্যাঞ্জ টি-জয়েন্ট একইভাবে একটি প্রস্তুত খাঁজ থেকে উপকৃত হয় এবং প্রায়শই, একটি নিমজ্জিত আর্ক ওয়েল্ডিং (SAW) দীর্ঘ অনুদৈর্ঘ্য seam জন্য প্রক্রিয়া.
প্রিহিট এবং ইন্টারপাস তাপমাত্রা নিয়ন্ত্রণ বাধ্যতামূলক হয়ে ওঠে। মাল্টি-পাস সংযোগে মিলিত অংশটি যত ঘন হবে, তাপ সিঙ্কের প্রভাব তত বেশি এবং হাইড্রোজেন-প্ররোচিত ক্র্যাকিংয়ের ঝুঁকি তত বেশি। কার্বন সমতুল্য এবং প্রযোজ্য ওয়েল্ডিং কোডের উপর নির্ভর করে একটি ফ্যাব্রিকেটর একটি 25 মিমি ফ্ল্যাঞ্জের জন্য 150 ° ফারেনহাইট প্রি-হিট প্রয়োজন দেখতে পারে, 50 মিমি ফ্ল্যাঞ্জের জন্য 300 ° ফারেনহাইট বা তার বেশি হতে পারে।
মরীচির ওজন একটি হ্যান্ডলিং চ্যালেঞ্জ প্রবর্তন করে যা সরাসরি জোড়ের গুণমানকে প্রভাবিত করে। একটি একক H 350x350 কলাম বিভাগ প্রতি মিটারে 100 কেজি অতিক্রম করতে পারে। যান্ত্রিক ঘূর্ণন ব্যতীত এই ধরনের একটি অংশে ওয়েল্ডিং স্টিফেনার বা বেস প্লেট করার অর্থ হল অবস্থানের বাইরের ঢালাই, যা ধীর এবং ত্রুটির প্রবণতা। এখানেই ক সুনির্দিষ্ট workpiece অবস্থানের জন্য ঢালাই পজিশনার একবারে দুটি সমস্যার সমাধান করে: এটি মরীচিটিকে ঘোরায় যাতে ওয়েল্ডার একটি সমতল, ডাউনহ্যান্ড অবস্থান বজায় রাখতে পারে এবং এটি দুর্ঘটনাজনিত চলাচলের বিরুদ্ধে ভারী ওয়ার্কপিসকে সুরক্ষিত করে। এইচ-বিম ফ্রেমওয়ার্কের সাথে সংযুক্ত নলাকার বা ট্যাঙ্ক বিভাগের জন্য, ভারী নলাকার workpieces জন্য ঢালাই rotators আর্কটিকে সর্বোত্তম 1G অবস্থানে রেখে ক্রমাগত ঘূর্ণন এবং রৈখিক প্রান্তিককরণ প্রদান করুন।
 প্রচলিত ওয়েল্ডিং পজিশনার প্রস্তুতকারক, কোম্পানি Wuxi WeldNice Heavy Industry Co. Co., Ltd হল চীনের প্রচলিত ওয়েল্ডিং পজিশনার নির্মাতা এবং কোম্পানি, কাস্টমাইজেশন সাপোর্টার... পণ্য দেখুন →
H মরীচি সমাবেশ ক্রম এছাড়াও গুরুত্বপূর্ণ. একটি সাধারণ এইচ বিম উত্পাদন লাইনে, ওয়েবটিকে প্রথমে একটি ফ্ল্যাঞ্জে ট্যাক করা হয়, তারপরে দ্বিতীয় ফ্ল্যাঞ্জটি যুক্ত করা হয়। যদি ওয়েবটি পুরোপুরি লম্ব না হয়, বা ট্যাকিংয়ের পরে ফ্ল্যাঞ্জগুলি সমান্তরাল না হয়, তাহলে পরবর্তী SAW প্রক্রিয়াটি অসঙ্গত চাপের দৈর্ঘ্য এবং পরিবর্তনশীল অনুপ্রবেশের সাথে লড়াই করবে। বীম যত বড় হবে, প্রারম্ভিক ফিট-আপ জিগিং তত বেশি গুরুত্বপূর্ণ এবং স্ব-সারিবদ্ধ ফিক্সচারের উপর ভার তত বেশি।
একটি কাঠামোগত ইস্পাত টেকঅফ এমন একটি আকৃতি বাছাই করে সম্পন্ন করা যাবে না যা কেবল কাগজে একটি ন্যূনতম বিভাগ মডুলাস প্রয়োজনীয়তা পূরণ করে। ফ্যাব্রিকেটরের ক্ষমতা কাঠামোগত চাহিদার মতো অর্থনৈতিকভাবে কার্যকর আকারের পরিসরকে আকার দেয়। এই ক্রমে তিনটি ব্যবহারিক ফিল্টার প্রযোজ্য।
1. কাঠামোগত চাহিদা। স্প্যান এবং ব্রেসিং অবস্থা বিবেচনা করে বিমকে অবশ্যই প্রয়োগকৃত নমন মুহূর্ত, শিয়ার এবং অক্ষীয় লোডকে প্রতিহত করতে হবে। এটা ইঞ্জিনিয়ারের দায়িত্ব। আউটপুট হল একটি প্রয়োজনীয় স্থিতিস্থাপক বিভাগ মডুলাস, জড়তার মুহূর্ত, বা ক্রস-বিভাগীয় এলাকা, যা নির্বাচনকে মুষ্টিমেয় প্রার্থী প্রোফাইলে সংকুচিত করে।
2. মাত্রিক সীমাবদ্ধতা। বিমের উপর আর্কিটেকচারাল সিলিং উচ্চতা, কলামের মুখে সংযোগের ছাড়পত্র এবং বোল্ট শক্ত করা বা ফিল্ড ওয়েল্ডিংয়ের অ্যাক্সেস অনেক অন্যথায় উপযুক্ত প্রোফাইলগুলিকে সরিয়ে দেয়। একটি গভীর, সরু ডব্লিউ-আকৃতি সঠিক শক্তি প্রদান করতে পারে কিন্তু যান্ত্রিক মেঝেতে প্রবেশ করতে পারে। প্রতি মিটারে উচ্চতর ওজন থাকা সত্ত্বেও এখানেই H বিমগুলিকে আরও কমপ্যাক্ট গভীরতা থেকে প্রস্থ অনুপাতের কলাম বিভাগ হিসাবে পছন্দ করা যেতে পারে।
3. ফ্যাব্রিকেশন এবং ঢালাই বাস্তবতা. এই ফিল্টার প্রায়ই বাজেট পর্যায়ে উপেক্ষা করা হয়. যদি নির্বাচিত রশ্মির ওজন 200 kg/m হয়, তাহলে দোকানের জন্য ক্রেন, রোটেটর এবং ম্যানিপুলেটর প্রয়োজন হবে। যদি ফ্ল্যাঞ্জ 50 মিমি পুরু হয়, তাহলে দোকানের সেই পুরুত্ব এবং পর্যাপ্ত SAW ক্ষমতার জন্য প্রত্যয়িত ঢালাই পদ্ধতি প্রয়োজন। দোকানের হ্যান্ডলিং বা ঢালাইয়ের ক্ষমতাকে অতিক্রম করে এমন একটি রশ্মি নির্বাচন করা ব্যয়বহুল উপ-কন্ট্রাক্টিং বা ভারী অংশগুলির বিপজ্জনক ম্যানুয়াল কারচুপির জন্য বাধ্য করে। বিল্ডিং ইস্পাত নির্মাণ, পুঙ্খানুপুঙ্খ প্রাক নির্মাণ পরিকল্পনা ইস্পাত নির্মাণ ঢালাই কৌশল একটি একক মরীচি অর্ডার করার আগে ব্যয়বহুল বিলম্ব প্রতিরোধ করতে পারে।
একটি ছোট, হালকা মরীচির ম্যানুয়াল ঢালাই একটি দক্ষতা-ভিত্তিক কাজ। একটি 12-মিটার-লম্বা, 600 মিমি গভীর এইচ বিম পূর্ণ-অনুপ্রবেশ জয়েন্টগুলির সাথে ঢালাই করা একটি প্রকৌশল কাজ যা মেশিনের উপর নির্ভর করে। রশ্মির মাত্রা নির্দেশ করে যে কোন অটোমেশন সরঞ্জামগুলি আলোচনার অযোগ্য হয়ে ওঠে।
অনুদৈর্ঘ্য ফ্ল্যাঞ্জ-থেকে-ওয়েব seams একটি থেকে উপকৃত হয় ঢালাই কলাম এবং বুম সেটআপ একটি SAW ট্র্যাক্টরের সাথে যুক্ত। কলামটি বিভিন্ন রশ্মির গভীরতার জন্য উল্লম্ব সমন্বয় প্রদান করে, যখন বুম অনুভূমিকভাবে ভ্রমণ করে, টর্চটিকে জয়েন্টের উপর কেন্দ্রীভূত করে। একটি হ্যান্ডহেল্ড আধা-স্বয়ংক্রিয় বন্দুক দিয়ে একই সীম ঢালাই করার চেষ্টা করার ফলে 12-মিটার দৌড়ে আর্ক ওয়ান্ডার, অসামঞ্জস্যপূর্ণ ভ্রমণের গতি এবং ক্লান্তি-সম্পর্কিত ত্রুটি দেখা দেয়। যখন এই প্রক্রিয়াটি পরিকল্পনা করা হয়, স্বয়ংক্রিয় ঢালাই সিস্টেম এবং ঢালাই manipulators একটি পুনরাবৃত্তিযোগ্য, নথিভুক্ত জোড় মানের প্রোগ্রামের মেরুদণ্ড গঠন করে।
 স্বয়ংক্রিয় ওয়েল্ডিং ম্যানিপুলেটর, ওয়েল্ডিং কলাম এবং বুম সরবরাহকারী Wuxi WeldNice Heavy Industry Co. Co., Ltd হল চায়না ওয়েল্ডিং ওয়েল্ডিং ম্যানিপুলেটর সরবরাহকারী এবং পাইকারি ওয়েল্ডিং কলাম এবং বুম ফ্যাক্টর... পণ্য দেখুন →
পাসের মধ্যে মরীচির ঘূর্ণন আরেকটি মাত্রা-চালিত প্রয়োজনীয়তা। একটি স্ব-সারিবদ্ধ ঢালাই রোটেটর সেট পুরো বীম সমাবেশটিকে ঘুরিয়ে দেওয়ার অনুমতি দেয় যাতে ওয়েল্ডার জয়েন্টটিকে সমতল বা অনুভূমিক অবস্থানে রাখতে পারে। রশ্মি যত ভারী, রোল সারিবদ্ধকরণ এবং ড্রাইভ টর্ক তত বেশি গুরুত্বপূর্ণ। মরীচি এবং পাইপ ঘূর্ণন জন্য স্ব-সারিবদ্ধ ঢালাই rotators বিভিন্ন বিমের প্রস্থের সাথে সামঞ্জস্য করুন এবং ধারাবাহিক যোগাযোগের চাপ বজায় রাখুন, ঢালাইয়ের সময় পিছলে যাওয়া প্রতিরোধ করুন।
 কাস্টম স্ব সারিবদ্ধ ঢালাই ঘূর্ণনযন্ত্র প্রস্তুতকারক, কোম্পানি Wuxi WeldNice Heavy Industry Co. Co., Ltd হল চীনের স্ব-সারিবদ্ধ ওয়েল্ডিং রোটেটর প্রস্তুতকারক এবং স্ব-সারিবদ্ধ রোটেটর কোম্পানি,... পণ্য দেখুন →
উৎপাদন কৌশল ব্যাচ আকারের সাথে পরিবর্তিত হয়। একটি কাজের দোকানে এক সপ্তাহে পাঁচটি ভিন্ন বিমের আকার প্রক্রিয়াকরণের জন্য নমনীয় সরঞ্জামের প্রয়োজন: সামঞ্জস্যযোগ্য রোটেটর ফ্রেম, পরিবর্তনশীল গতি নিয়ন্ত্রণ সহ অবস্থানকারী এবং মডুলার কলাম বুমগুলি যা দ্রুত পুনঃস্থাপন করা যায়। একটি ডেডিকেটেড এইচ বিম উত্পাদন লাইন, একই আকারের প্রোফাইলের হাজার হাজার মিটার চলমান, নির্দিষ্ট টুলিং গভীরতা, ডেডিকেটেড কনভেয়র সিস্টেম এবং ইনলাইন নিমজ্জিত আর্ক স্টেশনগুলিকে ন্যায়সঙ্গত করতে পারে। সাধারণ ভুল হল মিশ্র-ব্যাচের কাজের জন্য একটি ডেডিকেটেড লাইন কেনা, অথবা একটি নির্দিষ্ট টনেজের উপরে বিমগুলি পরিচালনা করার জন্য ম্যানুয়াল ম্যানিপুলেশন আশা করা। থ্রেশহোল্ড যেখানে ম্যানুয়াল ফ্লিপিং অনিরাপদ এবং অকার্যকর হয়ে যায় সাধারণত ওয়ার্কপিসের ওজন প্রায় 500 থেকে 800 কেজি, যা অনেক মাঝারি আকারের H বিভাগ 3 মিটারের বেশি দৈর্ঘ্যে পৌঁছাতে পারে।
চূড়ান্ত রশ্মির আকার নির্বাচনের সাথে একযোগে ওয়েল্ডিং সরঞ্জামের স্পেসিফিকেশন পরিকল্পনা করা একটি লুপ বন্ধ করে দেয় যেটি ইয়ার্ডে ইস্পাত না আসা পর্যন্ত অনেক প্রকল্পের সময়সূচী খোলা থাকে। যখন মরীচির মাত্রা জানা যায়, তখন প্রয়োজনীয় ঢালাই ম্যানিপুলেটরের পৌঁছানো, আবর্তনকারীর ক্ষমতা এবং পাওয়ার সোর্স আউটপুট অনুমানের পরিবর্তে নির্ভুলতার সাথে নির্দিষ্ট করা যেতে পারে। সেই মুহুর্তে একটি কাঠামোগত আকৃতি একটি বানোয়াট পরিকল্পনায় পরিণত হয়৷৷
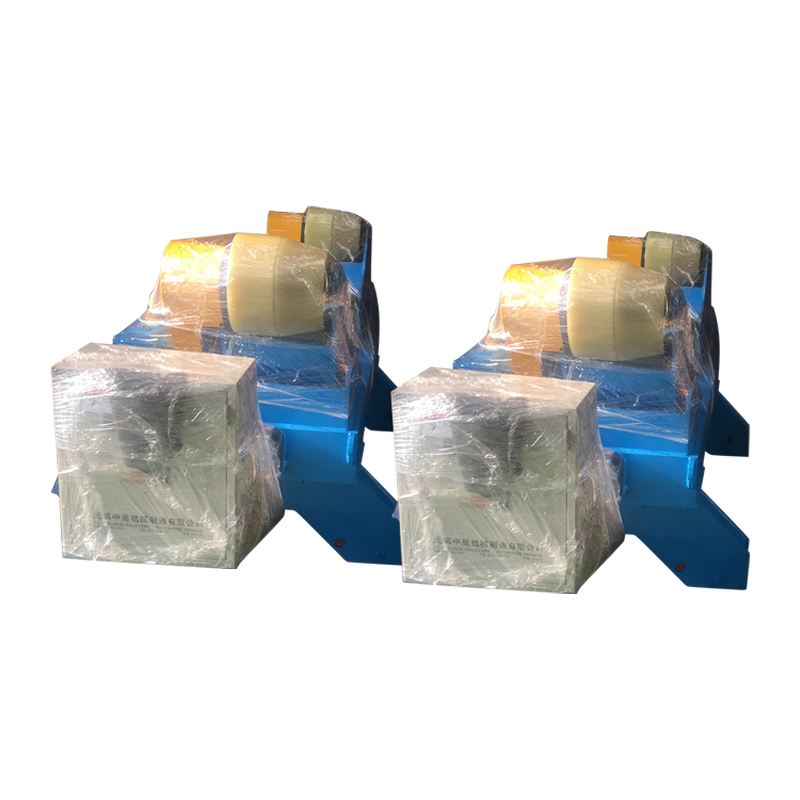
20T এয়ারফয়েল সেলফ-অ্যালাইনিং ওয়েল্ডিং রোটারি মেশিনটি চাপের জাহাজ, রাসায়নিক সরঞ্জাম, উইন্ড টারবাইন টাওয়ার, পাইপলাইন উত্পাদন এবং স্টোরেজ ট্যাঙ্ক...
See Details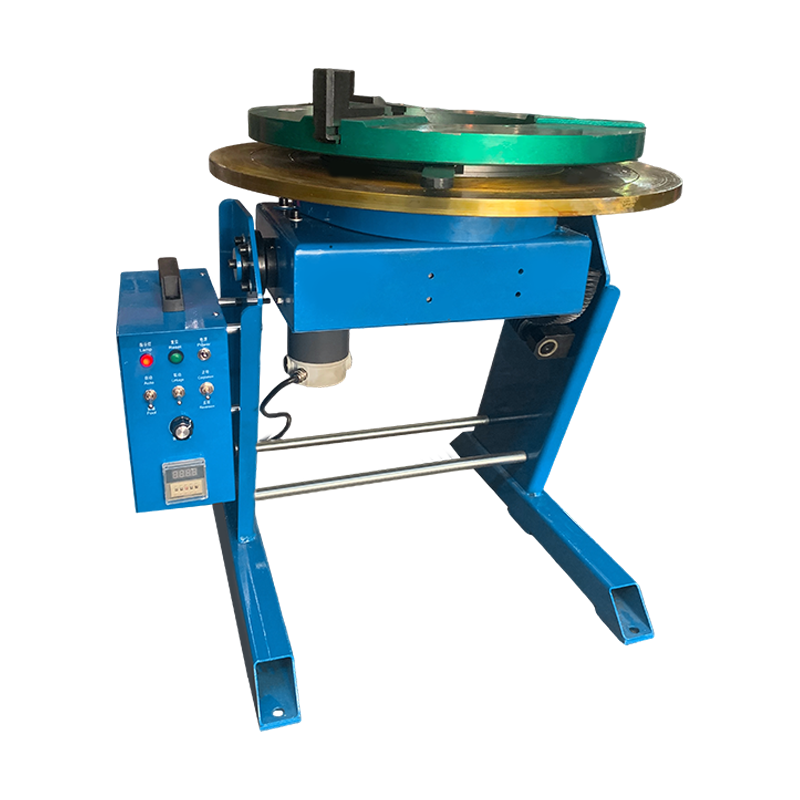
200KG প্রচলিত ওয়েল্ডিং পজিশনার বিশেষভাবে ছোট এবং মাঝারি আকারের ভারী ওয়ার্কপিস ঢালাই করার জন্য ডিজাইন করা হয়েছে। এটি 360° ঘূর্ণন এবং বহু-কোণ কাতক...
See Details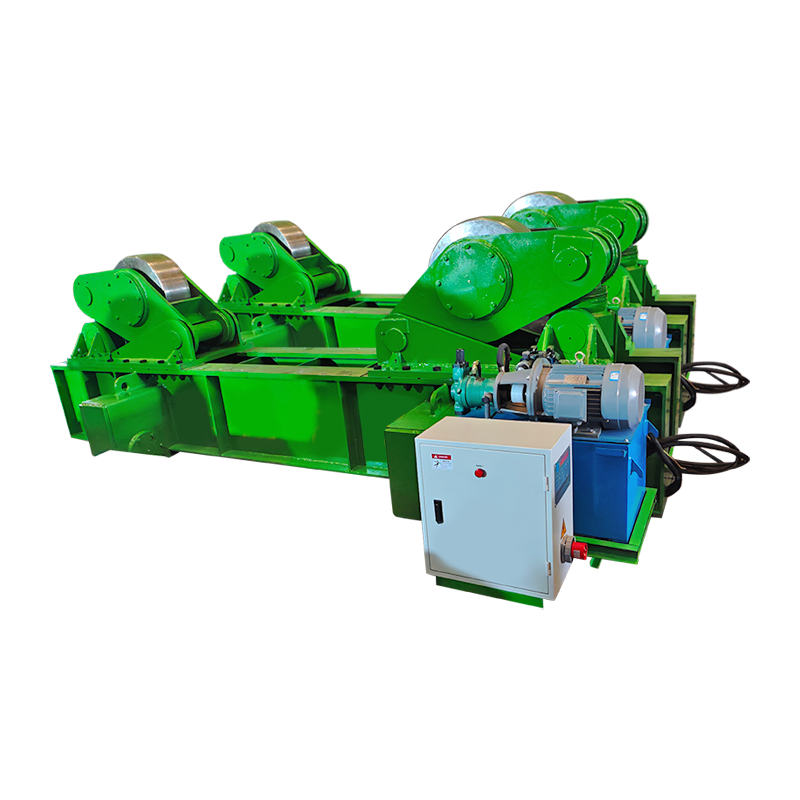
ম্যানুয়াল অরবিটাল মুভমেন্ট সহ 300t ফিট আপ ওয়েল্ডিং রোটেটরের একটি 300-টন লোড-ভারিং ক্ষমতা রয়েছে এবং এটি স্থিরভাবে বড় নলাকার ওয়ার্কপিসকে সমর্থন ...
See Details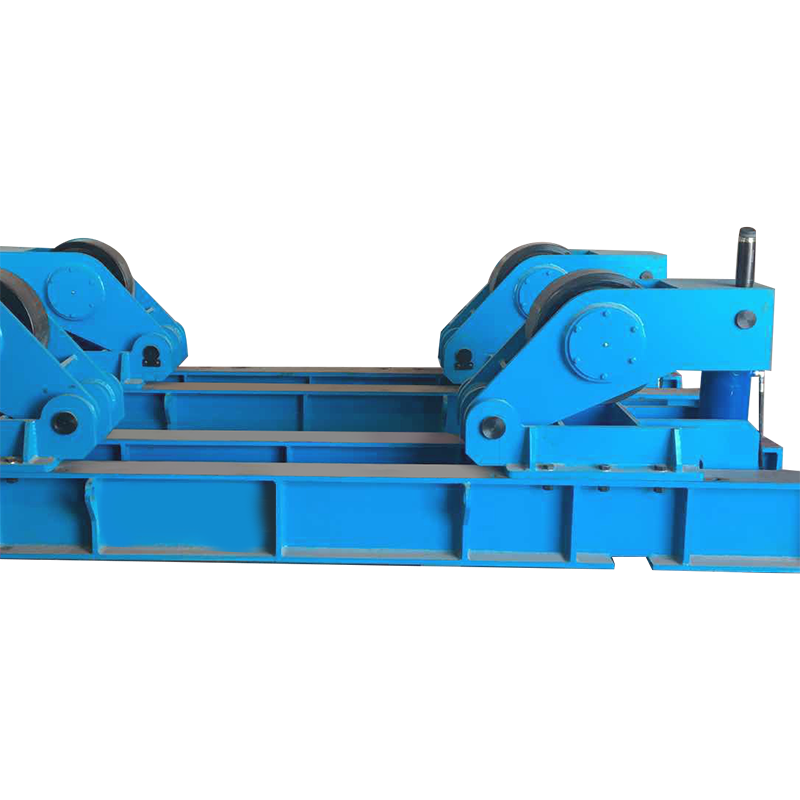
120T ফিট আপ ওয়েল্ডিং রোটেটরের রেট 120 টন লোড রয়েছে এবং এটি বিশেষভাবে বড় নলাকার ওয়ার্কপিস একত্রিত এবং ঢালাই করার জন্য ডিজাইন করা হয়েছে। সরঞ্জাম...
See Details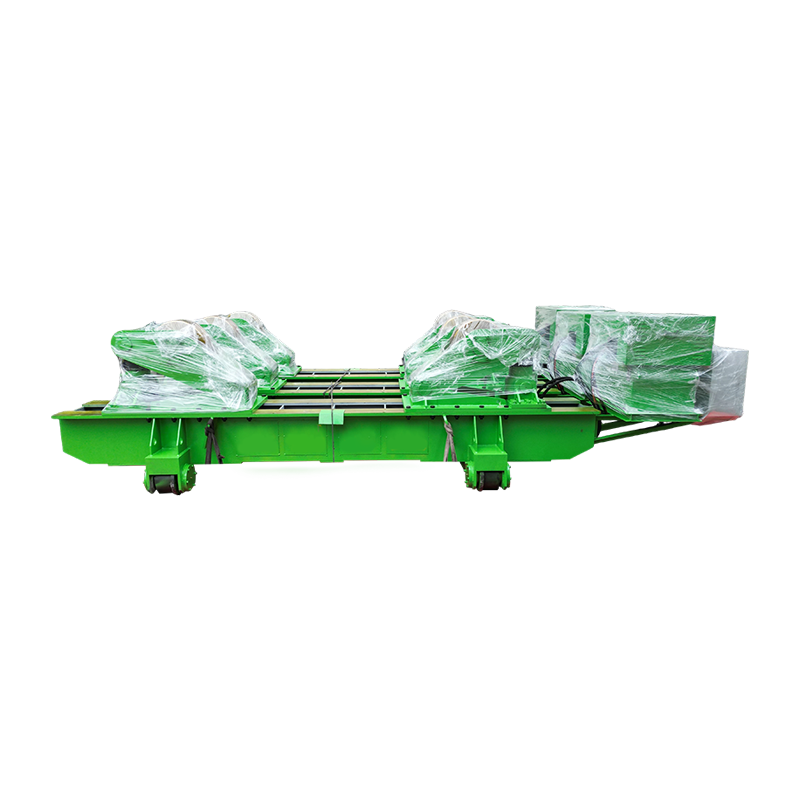
ম্যানুয়াল অরবিটাল মুভমেন্ট সহ 100T ফিট আপ ওয়েল্ডিং রোটেটরের রেট 100 টন লোড রয়েছে এবং এটি মাঝারি এবং বড় নলাকার ওয়ার্কপিসগুলির সমাবেশ বাট ওয়েল্...
See Details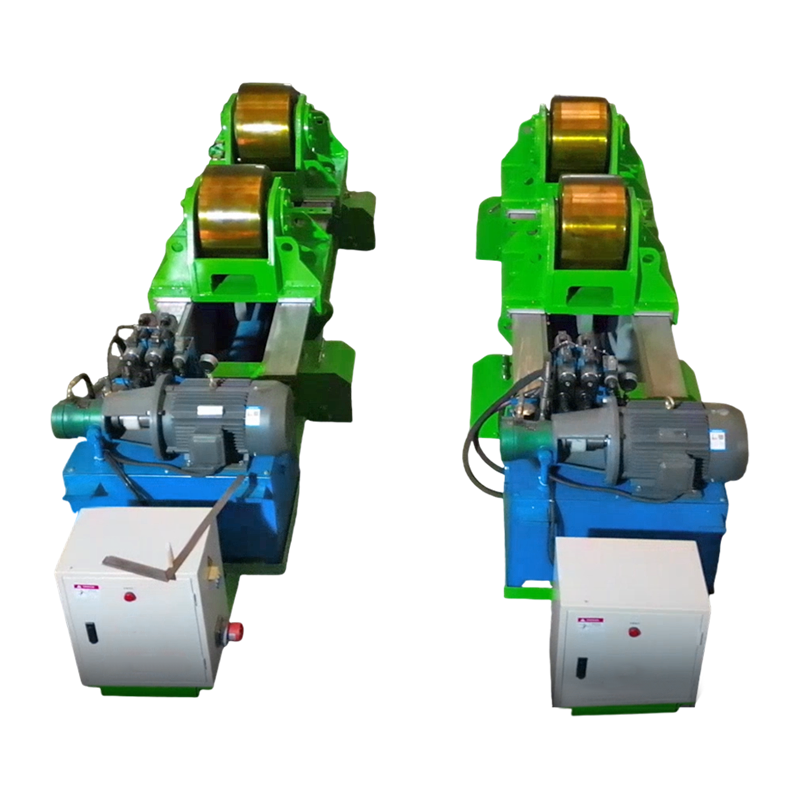
হাইড্রোলিক অনুভূমিক পুশিং সহ 80T ফিট আপ ওয়েল্ডিং রোটেটর ঢালাই এবং বড় নলাকার ওয়ার্কপিস একত্রিত করার জন্য একটি বিশেষ সরঞ্জাম। এটি ভারী শিল্প ক্ষেত...
See Details